
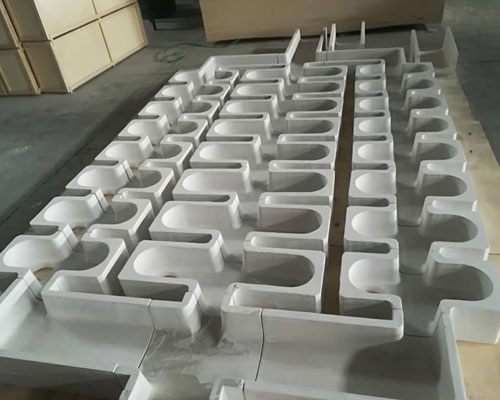
Yeni tip bir sıcak üst döküm prosesi ekipmanıyla döküm yapıldığında, şönt plakasındaki yüksek sıcaklıktaki eriyik doğrudan külçe sıvı boşluğunun merkezine akarak derin ve keskin bir sıvı boşluğu oluşturur. Sıvı boşluğunun tabanında büyük bir çekme gerilimi oluşur ve bu durum kolayca merkezde çatlak oluşumuna yol açabilir. Çatlak oluşumu. Bu tür merkez çatlaklarını önlemek için, sıvı akışının doğrudan külçe sıvı boşluğunun merkezine akmasını engelleyecek ve aynı zamanda külçenin etrafında eşit bir şekilde akmasını sağlayacak önlemler alınmalıdır. Bu durumda, keskin tabanlı bir sıvı cepsi oluşmayacak ve külçenin çevresine akan eriyik sıcaklığı artacaktır; bu da merkez çatlaklarının oluşmasını önlemeye yardımcı olacaktır.
Külçenin kenarlarına doğru akan eriyik sıcaklığı düşüktür ve çaplı bir külçe dökülürken soğuk ayrışma yüksekliği oluşur. Çekme borusundan kalıba gelen eriyik, külçenin kenarlarına doğru akarken aşağıdaki durumlar ortaya çıkar:
- Çekme borusunun alt yüzeyi veya geçiş plakası tarafından engellenen, külçenin çevresine doğru akan eriyik yavaşça yer değiştirir.
- Emme borusu ve geçiş plakasının rezonansından etkilenen, külçenin çevresine doğru akan eriyik sıcaklığı düşüktür.
- En düşük kırılma indisi yasasının etkisiyle, şönt plakasından gelen yüksek sıcaklıktaki eriyik esas olarak sıvı boşluğunun merkezine doğru akarken, kütüğün kenarına doğru akışı nadiren görülür.
Bu nedenle, döküm işleminde yeni sıcak üst döküm ekipmanı kullanıldığında, külçe çevresinde soğuk bariyer kusurlarının oluşma eğilimi görülmektedir.
Çapında çatlak bulunan bir külçeyi döküm yaparken, külçenin ortasında çatlak oluşmasını önlemek için genellikle döküm hızının düşürülmesi gerekir. Hız azaldıkça ve akış hızı düştükçe, soğuk bariyer kusurlarının oluşması daha kolay hale gelir.
Gaz giderme, cüruflandırma ve arıtma işlemlerinden sonra, eriyik döküm için döküm sisteminden geçerken ikincil kirliliğin tamamen önlenmesi zordur. Döküm sürecindeki egzoz gazları, yetersiz cüruf tahliye koşulları, gaz oluşumuna ve metalik olmayan cüruf kusurlarının ortaya çıkmasına yol açabilir. Yeni sıcak üst döküm prosesi ekipmanı, çekme borusu veya adaptör plakası, döküm sırasında açıkta kalan sıvı yüzeyini temelde kaplar; bu nedenle, kristalleşme sırasında çökelen gaz ve yüzdürme işlemi sırasında taşınan cürufun eriyikten tahliye edilmesi zordur. Bu nedenle, döküm için yeni sıcak üst döküm prosesi ekipmanı kullanılırken, eriyikteki gaz giderme işleminin güçlendirilmesi gerekmektedir., cüruf giderme ve arıtma işlemlerini gerçekleştirmek ve aynı zamanda ikincil kirliliği önlemek.