

Sıvı alüminyum alaşımlarının işlenmesinde, katı kalıntı parçacıklarının çökelmesi için genellikle dökümden önce eriyik dinlendirilir. Bu parçacıklar, özellikle oksitler, borürler ve karbürler, nihai ürüne karıştıkları takdirde zararlı olabilir. Ayrıca, alüminyum çözeltisinden alkali metalleri uzaklaştırmak veya fırının temizlenmesine yardımcı olmak amacıyla, genellikle metalin her yerine klor veya florür içeren gaz püskürtülür. Bazı durumlarda bu, ince sıvı alüminyum klorür, magnezyum klorür veya alüminyum triklorür kalıntılarının oluşmasına yol açabilir. Fırın çökeltme yöntemi kullanılsa da, genellikle 2-200 μm aralığındaki parçacıklar yine de erimiş metal oluk sistemine girer ve sonunda döküm ürüne karışır.
Bu sorunu aşmak amacıyla, tutma fırını ile döküm makinesi arasında, sıvı metali işleyerek kalıntıları hat üzerinde gidermek için genellikle çeşitli yaygın teknikler kullanılır.
Bu teknikler arasında, örneğin aşağıda belirtilenlerde kullanılan köpük flotasyonu yer alabilir: gaz giderme ünitesi, burada dönen nozullar kullanılarak eriyik içinde inert veya reaktif hava kabarcıkları dağıtılır. Ya da alternatif olarak, yatak filtresi veya bir seramik köpük filtre.
Çoğu durumda, işleme ekipmanı 1-40 μm boyut aralığındaki kalıntıları tamamen gideremez ve zaman zaman, özellikle sıvı kalıntılar olmak üzere, 200 μm’ye kadar olan parçacıkları dağıtır. Ayrıca, gaz giderme odasında sıvı/gaz köpük kompoziti oluşması da mümkündür. Küçük boyutu ve erimiş metal ile arasındaki küçük etkin yoğunluk farkı nedeniyle, transfer işlemi sırasında erimiş metalin normal kalma süresi boyunca çökelmesi zordur. Çoğu durumda, filtrenin hizmet ömrü, gelen tozun tıkanma noktasına göre belirlenir. Bu durum, derin tutma yerine kek filtrasyonu ana çalışma şekli olan ince filtreler için özellikle geçerlidir. Ayrıca, gaz giderme odası gibi belirli akış koşulları altında, sıvı alüminyumda bulunan partiküllerin aglomeralar halinde bir araya gelme eğiliminde olduğu iyi bilinmektedir.
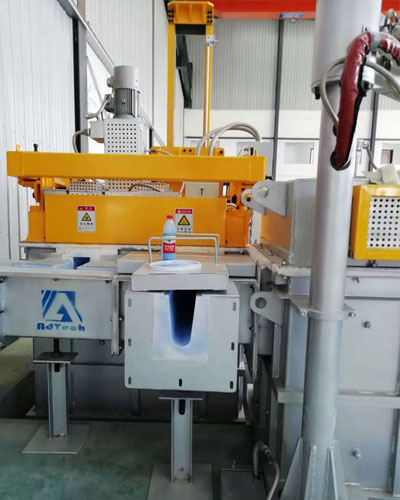
Erimiş metal, genellikle bir bekletme fırınından, gaz giderme makineleri, filtreler ve döküm makineleri gibi eritme işleme tesislerine, genellikle dikdörtgen kesitli veya kavisli tabanlı bir açık yıkama tankı boyunca aktarılır.
Alüminyumun (ve alaşımlarının) akış hızı, genellikle tankın hidrolik ortalama çapına bağlı olarak 100-500 kg/dk aralığında değişir; bu da 10³ ile 10⁴ arasında bir yerel Reynolds sayısı ile sonuçlanır.
Sıvı akışında bulunan inklüzyon parçacıklarının, akışla etkileşime gireceği ve üzerlerine etki eden sonuç kuvvetine bağlı olarak, akış alanının içinde hareket edecekleri ya da zaman zaman bu alanın içinden geçecekleri iyi bilinmektedir.
Genel olarak, 10³ ile 10⁴ aralığındaki bir Reynolds sayısının karmaşık bir akış yapısına (geçiş akışı) yol açacağına inanılmaktadır. Tamamen laminer bir akış için Reynolds sayısının 10³’ün altına düşürülmesi, tamamen türbülanslı bir akış için ise Reynolds sayısının 10⁴’ün üzerine çıkması gerekir.
AdTech, erimiş metalin oluk boyunca akışını kontrol edebilen bir refrakter oluk sunarak, kalıntıların azaltılmasını ve istenmeyen kalıntı parçacıklarının yakalanmasını, topaklanmasını ve çökelmesini en iyi şekilde sağlar.
İlgili yazılar:
 Troughs and Launders for Molten Aluminum
 Ateşaltı Döküm Kanalı
 Seramik Elyaf Kanalı
 Alüminyum Döküm için Yıkama
 Metal Taşıma Sistemi
 Taşıma Konveyörü
 Yalıtımlı Yıkama Kanalı
 AdTech Yüksek Kaliteli Yıkama Makinaları
 Alüminyum Ergitme Fırını için Yıkama Havuzları
 Erimiş Alüminyum için Oluk
 Erimiş Alüminyum Aktarımı
 Yalıtım Kanalı