
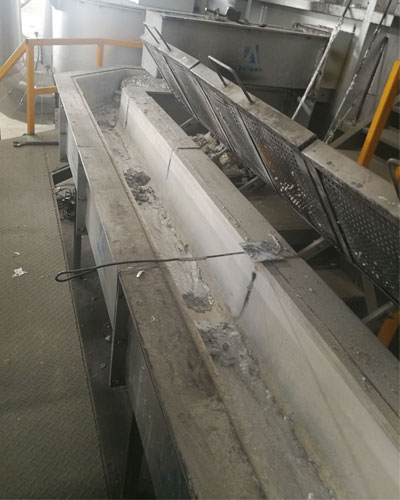
Erimiş alüminyum aktarımı, alüminyum dökümünde önemli bir aşamadır. Alüminyum alaşımı eritme üretiminde erimiş alüminyum aktarım yöntemi de eriyik kalitesini etkileyen bir faktördür. Endüstriyel üretim koşulları altında aşağıdaki test sonuçları elde edilmiştir:
(1) Kepçeden enjeksiyon sistemine aktarım. Öncelikle, alev fırınında eritilen alüminyum alaşımı eriyiği kepçeye dökülür, ardından dirençli yankı fırınının alıcı hunisine ve daha sonra da eriyik havuzuna dökülür. Alüminyum alaşımı ölçülmeden önce ve sonra alümina içeriğindeki artış oranı 52% olarak ölçüldü.
(2) Akış kanallı aktarım. Erimiş metal, dirençli yankılama fırınının tahliye oluğundan çekilir ve ardından kılavuz dikey boru aracılığıyla statik fırının erimiş metal havuzuna enjekte edilir. Alüminyum alaşımı aktarımından önce ve sonra alümina içeriğindeki artış oranının 8,7% olduğu tespit edilmiştir.
Alüminyum eriyiğini aktarmak için eğilebilir bir pota kullanılırken, alüminyumun karışmasını önlemek amacıyla, kepçeyi mümkün olduğunca eğik bir şekilde yerleştirin; böylece alüminyum eriyiği kepçenin yan duvarı boyunca aşağı akacak ve kepçenin tabanına doğrudan çarparak çalkalanmaya ve sıçramaya neden olmayacaktır. Kanal enjeksiyon yöntemi, işlem sırasında daha az safsızlık oluştuğu için daha iyidir. AdTech, yüksek performanslı Çamaşır Yıkama Sistemi erimiş alüminyumun aktarımı için.
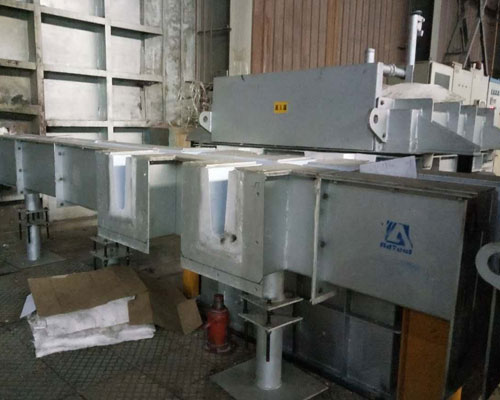
Erimiş alüminyumun aktarılması sırasında en önemli nokta, karışmayı en aza indirmek ve erimiş alüminyum ile hava arasındaki teması en aza indirmektir. Katı alüminanın yoğunluğu erimiş alüminyumunkine benzer olsa da, erimiş alüminyumun içine girdikten sonra potanın dibine ulaşması yeterince uzun bir zaman alır. Bununla birlikte, alüminyum eriyik oksitlendikten sonra oluşan oksit tabakası, alüminyum eriyikle yoğun temas halinde olan çok sayıda gevşek çaplı gözenekten ibarettir. Yüzey alanı geniştir ve adsorpsiyon yukarı doğru yüzme eğilimindedir. Bu nedenle, bu oksit tabakası ile erimiş alüminyum arasındaki özgül ağırlık farkı küçüktür. Eriyiğe karıştırıldığında, yüzdürme ve batma hızı çok yavaştır ve erimiş alüminyumdan ayrılması zordur; bu da dökümde gözenekler ve kalıntılar oluşmasına neden olur.
İlgili yazılar:
 Yüksek Alüminyum Kanal
 Erimiş Alüminyum için Oluk
 Seramik Elyaf Kanalı
 Alüminyum döküm için refrakter oluk
 Yalıtımlı Yıkama Kanalı
 Alüminyum Ergitme Fırını için Yıkama Havuzları
 AdTech Yüksek Kaliteli Yıkama Makinaları
 Alüminyum Döküm için Yıkama
 Ateş Dayanıklı Oluk
 Troughs and Launders for Molten Aluminum