
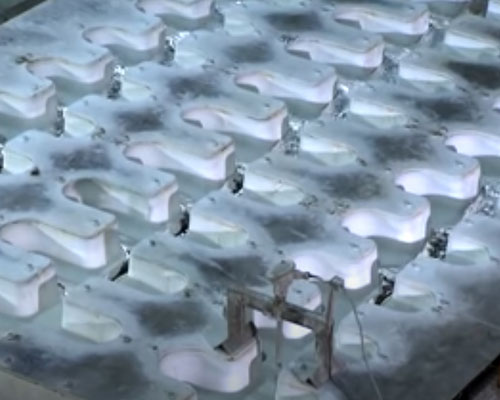
Dikey yarı sürekli döküm, esas olarak alüminyum tel külçeleri, levha külçeleri ve profil işleme amaçlı çeşitli şekillendirilmiş alaşımların üretiminde kullanılır. Erimiş alüminyum, dozajlamadan sonra karıştırma fırınına dökülür. Tellerin özel gereksinimleri nedeniyle, dökümden önce erimiş alüminyumdaki titanyum ve vanadyumu gidermek için Al-B ara plakası eklenmelidir. Kütüğe, arıtma işlemi için Al-Ti-B alaşımı eklenmelidir. Yüzey yapısını ince hale getirin. Yüksek magnezyum içeren bir alaşım ekleyin arıtma maddesi, miktar 5%’dir; homojen bir şekilde karıştırın, 30 dakika bekletin, köpüğü alın ve ardından kalıba dökün.
Döküm işleminden önce döküm makinesinin şasisini kaldırın ve şasideki nemi basınçlı hava ile üfleyerek temizleyin. Ardından taban plakasını kristalizöre yerleştirin, kristalizörün iç duvarına bir kat yağlayıcı yağ sürün, su ceketine biraz soğutma suyu doldurun, kuru ve önceden ısıtılmış dağıtım plakası, otomatik ayar tapası ve yerinde sabitleyerek, dağıtım plakasının her bir bağlantı noktasının kristalleştiricinin tam ortasında yer almasını sağlayın.
Dikey yarı sürekli döküm işleminin başlangıcında, nozulu tıkamak için otomatik ayar tapasını elinizle bastırın, karıştırma fırınının fırın gözünü keserek açın ve alüminyum sıvısının şu yoldan dağıtım plakasına akmasını sağlayın: aklamak. Alüminyum sıvısı dağıtım plakasında 2/5 seviyesine ulaştığında, otomatik ayar tapasını serbest bırakın; böylece erimiş alüminyum kristalleştiriciye akacak ve şasi üzerinde soğutulacaktır. Alüminyum sıvısı kristalleştiricide 30 mm yüksekliğe ulaştığında, şasi alçaltılabilir ve soğutma suyu gönderilmeye başlanacaktır. Otomatik ayar tapası, erimiş alüminyumun kristalleştiriciye dengeli akışını kontrol eder ve kristalleştirici içindeki erimiş alüminyum seviyesini sabit tutar. Erimiş alüminyumun yüzeyindeki cüruf ve oksit tabakası zamanında temizlenmelidir. Alüminyum külçenin uzunluğu yaklaşık 6 m olduğunda, fırın gözü kapatılır, dağıtım plakası çıkarılır, alüminyum sıvısı tamamen katılaştıktan sonra su beslemesi durdurulur, su ceketi çıkarılır, döküm alüminyum külçe monoraylı vinçle çıkarılır ve gerekli boyuta göre testere makinesine yerleştirilir. Testereyle kesilir ve bir sonraki döküm için hazırlık yapılır.
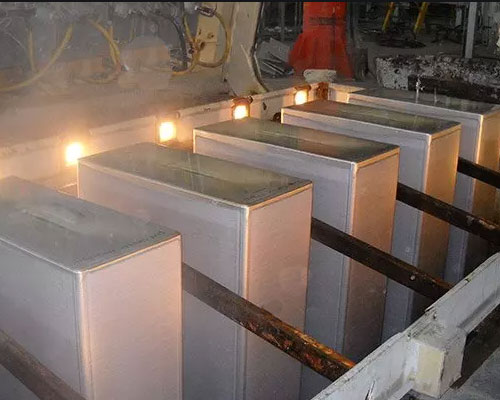
Dikey yarı sürekli döküm sırasında, karıştırma fırınındaki erimiş alüminyumun sıcaklığı 690-710 °C’de, dağıtım plakasındaki erimiş alüminyumun sıcaklığı ise 685-690 °C’de tutulur; döküm hızı 190-210 mm/dk ve soğutma suyu basıncı 0,147-0,196 MPa'dır.
Dikey yarı sürekli döküm, aşamalı bir kristalleşme yöntemidir. Erimiş alüminyum döküm deliğine girdikten sonra, kalıbın taban plakası ve iç duvarında kristalleşmeye başlar. Merkezin ve kenarların soğuma koşulları farklı olduğundan, kristalleşme sonucunda ortada daha düşük, kenarlarda daha yüksek bir yapı oluşur. Şasi sabit bir hızda alçalır. Aynı zamanda, erimiş alüminyum üst kısma sürekli olarak enjekte edilir, böylece katı alüminyum ile sıvı alüminyum arasında yarı katılaşmış bir bölge oluşur. Alüminyum sıvısı yoğunlaşırken büzülür ve kristalleştiricinin iç duvarında bir yağlama yağı tabakası bulunur; şasi alçaldıkça katılaşmış alüminyum kristalleştiriciden çıkar. Kristalleştiricinin alt kısmında bir dizi soğutma suyu deliği bulunur ve soğutma suyu, alüminyum dışarı çıkana kadar püskürtülebilir. Alüminyum külçenin yüzeyi, tel külçenin tamamı dökülene kadar ikincil soğutmaya tabi tutulur.
Sıralı kristalleştirme, nispeten tatmin edici katılaşma koşulları sağlayabilir; bu da kristalleştirme sürecinin tane boyutu, mekanik özellikleri ve elektriksel iletkenliği açısından faydalıdır. Karşılaştırma amaçlı külçenin yükseklik yönünde mekanik özellikler açısından bir fark yoktur; ayrışma da azdır, soğuma hızı daha yüksektir ve çok ince bir kristal yapı elde edilebilir.
Alüminyum tel külçesinin yüzeyi düz ve pürüzsüz olmalı; cüruf, çatlak, gözenek vb. içermemelidir; yüzeydeki çatlakların uzunluğu 1,5 mm'yi geçmemeli, yüzeydeki cüruf ve sırt kırışıklıklarının derinliği 2 mm'yi geçmemeli ve kesitte çatlak, gözenek ve cüruf kalıntıları bulunmamalıdır. 1 mm'den küçük cüruf kalıntıları en fazla 5 adet olabilir.