
Metal sürekli döküm ve haddeleme teknolojisi, 1970’lerden bu yana hızla gelişmiştir ve alüminyum endüstrisinde yaygın olarak kullanılmaktadır. Metal sürekli döküm ve haddeleme, sıvı metali hammadde olarak kullanarak, dönme yönleri zıt olan iki döküm silindirini kristalleştirici olarak kullanarak ve belirli bir haddeleme kuvveti uygulayarak yarı mamul şeritleri veya bitmiş şeritleri doğrudan üretme işlemidir.
Metal sürekli döküm ve haddeleme işlemlerinden önce, döküm ucu ve nozulu pişirme fırınında kurutulur ve önceden ısıtılır; ayrıca fırın içindeki ısıtma cihazı ön kutu ve sıcaklığı sabit tutmak için yönlendirme oluğu devreye alınır. Hazırlanan metal kurutulur, eritme fırınına konur, ısıtılır ve eritilir. Cüruf çıkarıldıktan ve tanecik inceltici ilave edildikten sonra, sıcaklık döküm ve haddeleme için gerekli seviyeye yükseltilir.
Döküm ve haddeleme tesisini çalıştırın ve normal şekilde çalıştığını doğrulayın. Erimiş alüminyumu yönlendirme oluğuna dökmek için eğilebilir eritme fırınını önceden ayarlanan bir hızda döndürün; böylece erimiş alüminyum ön kutuya girip hareketsiz kalır. Sıvı seviyesi belirtilen yüksekliğe ulaştığında, erimiş alüminyum döküm nozulundan döküm-haddeleme tesisine girer ve döküm-haddeleme işlemi başlar. Onlarca tekrarlanan deneme ve proses parametrelerinin sürekli ayarlanmasının ardından, alüminyum alaşımlı sac başarıyla haddelendi. Haddeleme işlemi tamamlanan ürün, iyi bir yüzeye ve şekle sahiptir ve temel olarak kullanım gereksinimlerini karşılamaktadır.
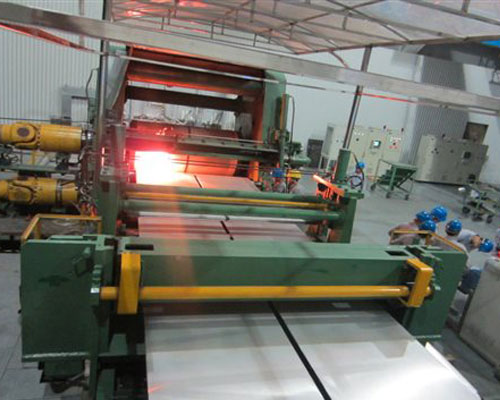
Genel metal döküm ve haddeleme sürecinde, döküm sırasında eriyik sıcaklığı ve haddeleme hızı, döküm ve haddelemenin başarısını veya başarısızlığını etkileyen en önemli iki faktördür.
Yeni döküm ucu ve nozülün kullanım gereksinimlerini karşılayabileceği varsayımıyla, erimiş alüminyumun sıcaklığı ve yuvarlanma hızı, testi etkileyen başlıca proses parametreleri olmaya devam etmektedir. Erimiş alüminyumun düşük sıcaklıklı merdaneye temas ettiği işlemdeki soğutma etkisi nedeniyle, eriyik, döküm nozülünün su çıkışının yakınında veya hatta döküm nozülünün içinde katılaşarak döküm nozülünü tıkar. Çıkıştaki erimiş alüminyumun sıcaklığı çok yüksek olduğunda sızıntı meydana gelme olasılığı yüksektir. Bu iki durumdan hiçbiri
Döküm ve haddeleme işlemlerinin sorunsuz bir şekilde ilerlemesine katkıda bulunur; bu nedenle optimum bir döküm sıcaklığı vardır.
Bu sıcaklık aralığında, haddeleme hızı test üzerinde önemli bir etkiye sahiptir: haddeleme hızı çok yüksek olduğunda, döküm ve haddeleme işlemleri kesintisiz olarak gerçekleştirilemez ve döküm-haddelenmiş levha eksik kalır veya hatta kırılır. Haddeleme hızı çok yavaş olduğunda, eriyik sıcaklığı çok yüksek olur. Sıvı sızıntısı varsa, eriyik sıcaklığı çok düşük olur ve tıkanma meydana gelir.