
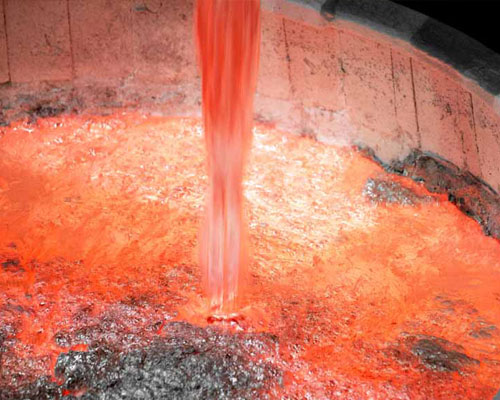
Alüminyum Arıtma İşlemi, temiz, saf ve homojen bir eriyik elde etmek amacıyla yapılır. Eriyikteki hidrojen ve cüruf içeriği, külçenin kalitesini etkiler. Bu nedenle, eritme işleminin kalitesini artırmak için aşağıdaki önlemleri alırız:
① Ergitme işlemi sırasında, eriyik sıcaklığını 720 ℃ ile 760 ℃ arasında ve fırın sıcaklığını ≤ 1150 ℃ olarak kontrol edin. Hammadde eridiğinde, eriyik sıcaklığı zamanında ölçülür ve cüruflama işlemi, eriyik sıcaklığının kontrol aralığı içinde zamanında gerçekleştirilir. Eriyiğin cüruf nedeniyle normal ısı yayılımını engellemesini ve yerel aşırı ısınmaya neden olmasını önleyin.
②Cüruflama işleminden önce akı maddesini fırına eşit bir şekilde serpiştirin. Cüruflama işlemi istikrarlı bir şekilde gerçekleştirilmeli ve eriyik dalgaların içine itilmemelidir. Cüruflama işleminden sonra yüzeyde büyük cüruf kalıntıları görülmemelidir. Cüruflama işleminden sonra Mg külçesi eklenir. Eriginin oksidasyon ve gaz emilimi olasılığını azaltmak için Mg külçesinin sıcaklığı 730℃ ~ 750℃ arasında tutulur.
③Mg külçesinin yanmasını önlemek için Mg külçesi eklenirken üzerini örten eritmen tozu da eklenmelidir. Mg külçesi eklendikten sonra, 30 dakika boyunca bekletilmesi gerekir. Bekletme işlemi tamamlandıktan sonra, eriyik 5 ila 10 dakika boyunca karıştırılmalıdır. 50 kg ve üzeri Mg külçesi eklendiğinde, bir kez daha karıştırılması gerekir. İki karıştırma arasındaki süre en az 15 dakika olmalıdır. Homojen bir eriyik elde edildiğinden emin olun.
Örnekleme
Yerinde numune alma işlemi temsil edici nitelikte olmalıdır; aksi takdirde külçe, uygun olmayan bileşenler nedeniyle hurdaya ayrılacak ve fırına geri gönderilecektir. Numune alırken, numune kaşığı tamamen kurutulmuş olmalı ve numune kalıbı fırçası, bor nitrür kaplamasıyla eşit bir şekilde kaplanmalıdır. Örnekleme öncesi metal: Örnekleme, örnekleme kaşığı eriyikle temizlendikten sonra gerçekleştirilir ve örnekleme konumu, fırının uzunlamasına yönündeki 1/4 simetrik bölgedeki eriyiğin orta derinliğidir.
Alüminyum Arıtma İşlemi
AdTech gaz giderme cihazıe, gaz giderme ve cüruflama için kullanılır; gaz giderme işlemi için ise çift rotorlu sistemler kullanılır. Rotorda argon ve azot olmak üzere iki tür gaz kullanılır. Döküm işlemi sırasında, gaz basıncı sayesinde rotor gözeneklerinin tıkanmamış olup olmadığının kontrol edilmesi gerekir. Özellikle, gaz giderme cihazındaki gaz kilidinin normal çalışıp çalışmadığının kontrol edilmesi gerekir. Herhangi bir hasar, boşluğa büyük miktarda hava girmesine neden olarak eriyik maddenin oksitlenmesine ve cüruf oluşumuna yol açar.
CFF, erimiş alüminyumu süzmek için kullanılır ve aşağıdaki iki hususa dikkat edilmelidir:
Filtre kutusunu ve filtre plakasını, erimiş alüminyumun sıcaklığına yakın bir seviyeye getirmek üzere eşit bir şekilde ön ısıtın; filtre plakasının ön ısıtma sıcaklığı 260 °C’den az olmamalıdır. Adsorbe olmuş suyu gidermek amacıyla yapılan ön ısıtma, filtre gözeneklerinin başlangıç boyutunun anında açılmasına yardımcı olur ve termal genleşme ile büzülmenin filtre plakasının tıkanmasına neden olmasını önler. Ön ısıtma için elektrikli veya gazlı ısıtma kullanılabilir. Normal ısıtma süresi 15-30 dakikadır.
Normal filtreleme işlemi sırasında filtre plakasını vurmamaya veya sallamamaya özen gösterin. Aynı zamanda, erimiş alüminyumda aşırı veya çok az bir hareketlenmeyi önlemek için oluk erimiş alüminyumla doldurulmalıdır.