
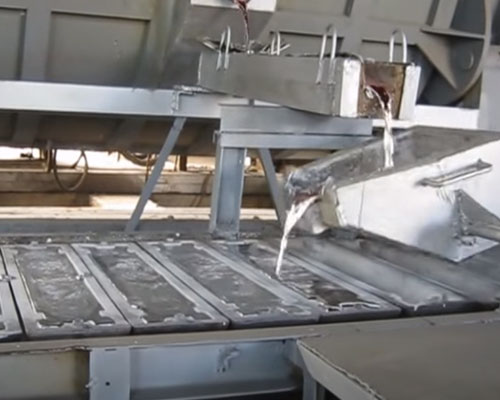
Alüminyum alaşımlı döküm proses parametreleri arasında başlıca döküm sıcaklığı, döküm hızı ve soğutma yoğunluğu yer alır; bunları sıvı seviyesi yüksekliği, sıcak üst döküm aksesuarları vb. izler. AdTech, alüminyum alaşımlı dökümhanelere yönelik arıtma ekipmanları ve sıcak üst döküm aksesuarları sunarak bu işletmelerin sorunlarını çözmek konusunda uzmanlaşmıştır.
Alüminyum Alaşımlı Döküm Süreci
Döküm Sıcaklığı
Şu anda, Alüminyum Alaşımlı Döküm Sürecinin büyük bir kısmı uygulanmaktadır çevrimiçi gaz giderme sistemi ve filtreleme cihazları. Uygulamada, çevrimiçi gaz giderme cihazındaki farklı sıvı sıcaklıklarının farklı gaz giderme etkileri yarattığı kanıtlanmıştır. Bu nedenle, çevrimiçi gaz giderme cihazının gaz giderme etkisi açısından sıvı sıcaklığı gerekliliklerinin dikkate alınması gerekmektedir. Ayrıca, kristalleştiricideki sıvının gaz salınımı da dikkate alınmalıdır. Düşük döküm sıcaklığı nedeniyle, kristalleştiricideki gaz sıvı yüzeyinden yüzeye çıkmak için çok geç kalır; bu da gözeneklilik ve gevşekliğe neden olur ve ayrıca cüruf ve soğuk yalıtım gibi kalite kusurlarına da yol açabilir. Yüksek döküm sıcaklığı, erime sıcaklığını aşmamalıdır. Çok yüksek bir döküm sıcaklığı, dökümün başlangıcında alüminyum sızıntısına neden olur. Transfer aletinin uzunluğu farklı olduğundan ve sıvının sıcaklık düşüşü farklı olduğundan, hat üzerinde bir ısınma noktası bulunur ve transfer işlemi sırasında sıvının sıcaklığı büyük ölçüde dalgalanır. Bu nedenle, döküm sıcaklığı kristalleştiriciye enjekte edilen sıvının sıcaklığını referans almalıdır. Genel olarak, döküm sıcaklığı alaşımın gerçek kristalleşme sıcaklığından 50 °C ila 70 °C daha yüksektir. Döküm makinesindeki 1xxx ve 3xxx serisi alüminyum alaşımlarının geçiş bölgesi dardır ve döküm sıcaklığı yüksek olmalıdır. 2xxx ve 7xxx serisi alaşımların geçiş bölgesi daha geniştir. Döküm sıcaklığı daha düşük olmalıdır.
Döküm Hızı
Sürekli dökümde, birim zamanda oluşturulan külçenin uzunluğuna döküm hızı denir. Eski usul dökümde genellikle sabit bir döküm hızı için döküm emri verilir. Modern döküm ise eğrisel bir döküm hızına sahiptir; yani, dökümün başlangıcı ile devam eden süreçte döküm hızı aynı değildir. Hızlı ve yavaş döküm hızları, külçe çatlakları, külçe yüzey kalitesi, külçe yapısı ve performansı üzerinde büyük bir etkiye sahiptir. Külçenin kalitesini garanti altına almak kaydıyla, yüksek bir döküm hızı kullanılmalıdır. Modern döküm yöntemi, eski usul dökümde kullanılan taban oluşturma veya tavlama sürecinin yerini alan eğrisel külçe hızını benimser. Bu yöntem, sadece bazı yardımcı tesislerin sayısını azaltmakla kalmaz, aynı zamanda işgücü ve iş yoğunluğunda tasarruf sağlar ve bazı döküm yüzey kalitesi kusurlarını da önleyebilir. Döküm hızının seçimi. Genel olarak, soğuk çatlaklara daha yatkın alaşımlar ve külçeler için döküm hızı artırılmalıdır. Termal çatlama eğilimi yüksek olan alaşımlar ve külçeler için ise döküm hızı azaltılmalıdır.
Soğutma Gücü
Soğutma yoğunluğu, soğutma hızı olarak da adlandırılır. Soğutma yoğunluğu, sadece külçedeki çatlakları etkilemekle kalmaz, aynı zamanda külçenin yapısı üzerinde de daha büyük bir etkiye sahiptir. Soğutma yoğunluğu arttıkça, külçenin kristalleşme hızı artar, taneler arası yapı daha ince hale gelir ve külçedeki sıvı boşluğu daha sığ hale gelir. Geçiş bölgesinin boyutu azalır; bu da metalin sıkışmasını iyileştirir ve külçedeki gevşeklik ve gözeneklilik gibi kusurları azaltır veya ortadan kaldırır. Külçenin yoğunluğu artar ve bölgesel ayrışmanın derecesini azaltmak için birincil bileşiğin boyutu inceltilebilir.
Döküm teknolojisinin gelişmesiyle birlikte, modern döküm yönteminde kristalleştirici entegre hale gelmiştir. Eski bir kristalleştirici kullanılarak döküm yapıldığında, soğutma suyu tüketimi yüksektir ve bu da kaçınılmaz olarak külçede bazı kalite kusurlarına yol açar. Modern bir kristalleştirici kullanılarak döküm yapıldığında ise soğutma suyu tüketimi düşüktür. Uygulamada, su tüketiminin eski kristalizatörün sadece yaklaşık %'si kadar olduğu kanıtlanmıştır. Günümüzde çoğu yabancı ülkede, soğutma mukavemetini artırmak ve birincil soğutma sonrası hava boşluğu bölgesinde meydana gelen ısınma olgusunu azaltmak veya ortadan kaldırmak amacıyla düşük sıvılı kristalleştiricili döküm kullanılmaktadır; bu sayede ikincil soğutma sırasında suyla söndürme durumu neredeyse hiç yaşanmamakta ve genellikle düz döküm külçeleri üretilmektedir.
Soğuk yıkama mukavemeti açısından soğutma suyu sıcaklığına ilişkin gereklilik göz ardı edilemez. Normalde soğutma suyu sıcaklığı 20 olarak ayarlanır, ancak bölgesel iklim koşulları nedeniyle Su besleme tesislerinin koşullarındaki ve tesis sıcaklığındaki farklılıklar büyük değişikliklere neden olmuş ve bu da bölgesel veya mevsimsel külçe kalite kusurlarına yol açmıştır. Modern kristalizör su besleme sistemi, proses programlaması ile belirlenen darbe veya çapraz faz dönüşümü işlevine sahiptir; böylece soğutma yoğunluğu, döküm prosesinin ihtiyaçlarına göre bir eğri şeklinde ayarlanabilir.