
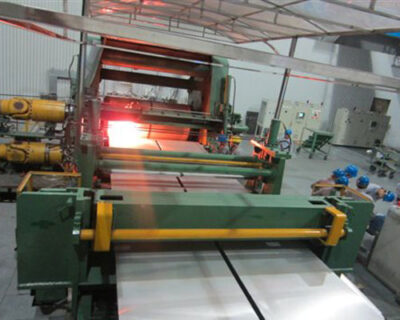
3004 alüminyum alaşımı, delikli teneke kutuların üretiminde, gemi güvertelerinde, gıda ve içecek ambalajlarında ve diğer endüstrilerde kullanılmaktadır. 3004 alüminyum alaşımından üretilen delikli teneke kutular, yüksek verim oranına, iyi dekoratif özelliklere, güçlü plastisiteye ve mükemmel korozyon direncine sahiptir. Şu anda, 3004 alüminyum alaşımı üretim sürecinde döküm, külçe homojenleştirme ısıl işlemi, sıcak haddeleme, yeniden kristalleştirme tavlaması, soğuk haddeleme ve tavlama aşamalarını içeren doğrudan su soğutma yöntemi (DC yöntemi) kullanılmaktadır. 3004 alüminyum alaşımının büyük miktarda deformasyona uğraması ve 3004 alüminyum alaşımlı şeridin yüksek yüzey kalitesi gereklilikleri nedeniyle. Yukarıdaki yöntem başarılı olsa da, Alüminyum Şerit Sürekli Döküm ve Haddeleme işleme maliyeti nispeten yüksektir. Bu nedenle, 3004 alüminyum alaşımının döküm ve haddeleme yöntemiyle işlenmesi düşünülmektedir; bu, erimiş metali doğrudan yarı mamul bir parça veya bitmiş ürün haline “getirip haddeleme”yi içeren bir işlem yöntemidir. Bu işlemin ayırt edici özelliği, kristalleştiricisinin su soğutma sistemine sahip iki dönen silindirden oluşmasıdır. Erimiş metal, silindir aralıkları arasında katılaşma ve sıcak haddeleme olmak üzere iki işlemi tamamlar ve bu işlem kısa bir sürede (2 saniye~3 saniye) gerçekleşir.
Alüminyum Şerit Sürekli Döküm ve Haddeleme
Alüminyum şeritlerin sürekli döküm ve haddeleme işleminin temel aşamaları şunlardır: alüminyum külçe → eritme ocağı → statik ocak → gaz giderme ünitesi→ filtreleme ünitesi → döküm nozulu → haddeleme makinesi → ara ünite → sarma makinesi.
Bu işlem, erimiş alüminyumun 6-10 mm kalınlığında, 650-1400 mm genişliğinde levha haline getirilip haddelenmesi ve yeniden sarılmasıyla karakterize edilir; ardından malzeme, son haddeleme işlemi için doğrudan soğuk haddeleme tesisine gönderilir. Böylelikle alüminyum sac ve şerit üretim sürecinde külçe aşaması, ısıtma, sıcak haddeleme, kütük açma vb. işlemler ortadan kalkar; Bu, sadece alüminyum levha ve şerit üretiminin süreç akışını kısaltmakla kalmaz, projenin inşaat maliyetini büyük ölçüde azaltır, aynı zamanda üretim sürecindeki metal yanma kaybını azaltır, enerji tasarrufu sağlar ve aynı zamanda alüminyum levha ve şeridin sürekli üretimini kolayca gerçekleştirir.
Sürekli Döküm ve Haddeleme Yöntemi
1. Hammaddeyi eritme fırınına koyun, 700 °C ~ 800 °C sıcaklıkta eritin, her 1,5 saat ~ 2,5 saatte bir argon arıtması yapın ve bir kez cüruf ayırın;
2. Erimişi sabit fırına aktarın, sabit fırındaki sıcaklığı 725 ℃~740 ℃ arasında tutun, ardından arıtma maddesi 15 dakika ile 1 saat arasında bekletildikten sonra 2 kg/t ile 3 kg/t arasında, arıtma işleminden sonra cüruf bir kez çıkarılmalıdır.
3. Statik fırında erimiş malzemeyi şuraya aktarın: gaz giderme kutusu, ayrıca her 1,5 saat ile 2,5 saat arasında argon gazı ile gaz giderme ve arıtma işlemini gerçekleştirin ve her 1 saatte bir cürufu temizleyin.
4. Gaz giderme kutusundaki eriyiği, eriyikteki safsızlıkları filtrelemek üzere filtre kutusuna aktarın. Eriyikteki safsızlıkları filtreleme aşaması ayrıca şunları da içerir: seramik köpük filtre plakası içine filtre kutusu ve sızdırmazlık contasını filtre plakası etrafına sıkıca bastırmak; filtre kutusunu ve filtre plakasını erime sıcaklığına yakın bir seviyeye getirmek için 15 dakika ile 30 dakika arasında eşit bir şekilde ön ısıtma yapmak. Ön ısıtma işlemi elektrikli veya gazlı ısıtma sistemi kullanılarak gerçekleştirilir.
5. Erimişi, cihazın nötr plakasına aktarın alümina elyaflı akış kutusu ... aracılığıyla oluk ve çamaşır oluğu ön tanktaki eriyik sıvı seviyesini kontrol etmek için. Ayrıca şunları içerir:
Ön akış tankındaki çamurun üzerine talk tozunu serpin, kurutun ve 400°C~500°C’ye ısıtın; statik fırında kalan kalıntıları temizleyin; ön akış tankındaki erimiş sıvı seviyesinin yüksekliğini kontrol edin. Ön kutunun alt kısmı, düz bir boru vasıtasıyla ön tank akış kanalının tabanına bağlanır; ön kutu şunlara sahiptir: kepçe kapağı Sıvı yüzeyinde, kepçe koruyucu kılıfındaki ölçek kılavuz çubuğu üzerinde bir imleç ölçeği ve bir konumlandırma kayma manşonu bulunur; şamandıra ise dış çevresi üzerinde sabitlenmiş ve konumlandırılmıştır. Kayma manşonları birbirine bağlıdır ve konumlandırma kayma manşonları, bir kol aracılığıyla ön kutunun alt tarafındaki düz boruda bulunan grafit floresan başlığa bağlanmıştır.
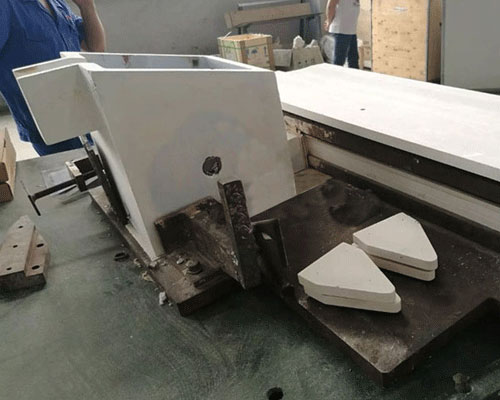
6. Erimiş malzeme, şu yerden çift silindirli sürekli döküm ve haddeleme makinesine beslenir: seramik elyaf döküm ucu ve sürekli olarak şerit halinde dökülür.
Kılıf ucunun ve nozülün üst dudağı ile alt dudağı arasında ve çift silindirli sürekli döküm ve haddeleme makinesinin silindirleri arasında 2 mm ile 3 mm arasında bir boşluk bulunmaktadır. Bu kaster ucu kulağı besleme nozülünün üst ve alt dudaklarının her iki ucuna yerleştirilir. Döküm ucu kulakçığının pürüzsüzlüğünü artırmak amacıyla, kulakçığın kenarına grafit tozu sürülür; bu da ham parçanın kenarındaki büyük çatlaklar sorununu ortadan kaldırır.