
Döküm-haddeleme bölgesindeki eriyik maddenin üst ve alt yüzeyleri arasındaki belirli sıcaklık farkı nedeniyle, döküm-haddeleme yoluyla üretilen sacın kalınlığı arttığında, üst yüzeyin sıcaklığı alt yüzeyin sıcaklığından biraz daha yüksek olur; bu durum, kristal yapının merkez hattını kaydırarak üst ve alt yapıların asimetrisine yol açar. Üst ve alt yapıların simetrisini sağlamak amacıyla, döküm-haddeleme sacının son işlem yapısı ve proses performansı iyileştirilir ve montaj sırasında üst nozul fanı belirli bir mesafe geri çekilir. döküm uçları ve nozul. Boyutu, döküm-haddelenmiş sacın kalınlığına bağlıdır.
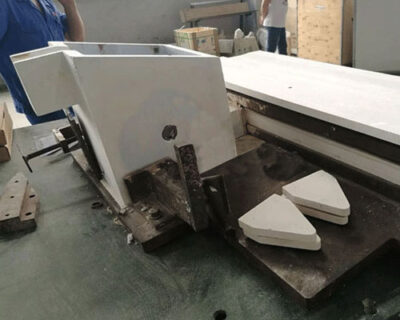
Kulakçığın ön ucu, döküm nozülünün iki ucuna göre dışa doğru uygun bir eğime sahiptir ve döküm nozülünün iki ucu ile belirli bir açı oluşturur; bu durum, döküm-haddelenmiş levhanın nozülden çekilmesine yardımcı olur. Aralarındaki açının büyüklüğü, döküm ve haddeleme gereksinimlerine göre değişir; genellikle 15°, 30° ve 45°'dir. 45° kulakların kullanılması, döküm-haddelenmiş levhalarda, özellikle saf alüminyum levhalarda kenar çatlaması olgusunu azaltabilir veya ortadan kaldırabilir ve sonraki soğuk haddeleme geçişlerinde kesme miktarını azaltarak verimi artırabilir; ancak, döküm-haddelenmiş şeritler her iki tarafa ve kenarlara doğru kolayca genişler. Kalınlık ince olduğu için bant genişliği artar ve bu da şeridin kıvrılmasına neden olur; özellikle ön tankın sıvı seviyesi ayarlandığında veya ön tankın seviyesi dalgalandığında. 5052 gibi nispeten geniş kristal aralığına sahip alaşımlar üretilirken, bazen kenarlarda çapraz çatlaklar oluşabilir. 15°'lik kenar çıkıntıları kullanmak yukarıdaki kusurları önleyebilir, ancak kenar çatlaklarının oluşması kolaydır. Kenar çatlakları işlem performansını etkilemez, ancak verimi düşürebilir. Yukarıdaki ikisi arasında 30°'lik kenar çıkıntıları kullanın.