
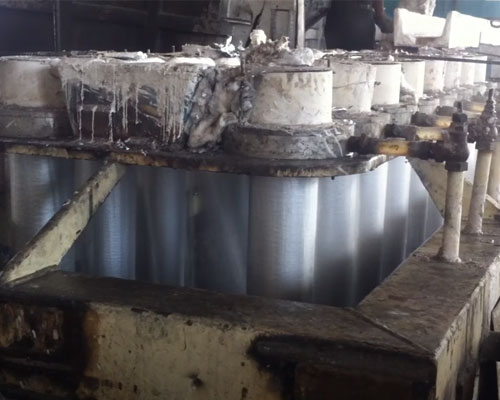
Döküm işleminden önce yapılacak hazırlıklar
Kristalleştiricinin çalışma yüzeyi pürüzsüzdür ve sıradan kalıplar kullanıldığında iç yüzey zımpara kağıdıyla parlatılır. Eşit su soğutması sağlamak için, aynı anda birden fazla çubuk döküldüğünde tabanın yüksekliği aynı tutulur ve kalıp ile taban düzgün bir şekilde yerleştirilir.
Şu döküm kanalı ve dağıtım kanalı tamamen kurumuşsa.
Oluk, sıvı akışını dağıtmak ve akışın şiddetini azaltmak için önemli bir araçtır. Dökümden önce külçe özelliklerine uygun bir oluk seçin. Oluk çok küçükse, akış yanlara yayılmaz ve bu da soğuk bölme ve tabakalaşma gibi kusurlara yol açar; ciddi durumlarda bu durum merkez çatlaklarına ve yan çatlaklara neden olabilir. Huni çok büyükse, huninin tabanındaki sıcaklık düşük olur ve bu da hafif kristal ve intermetalik bileşik kusurlarına yol açar. Huni merkezden sapmışsa, dengesiz akış nedeniyle eksantriklik çatlaklarına neden olur. Paslanmaz çelik veya dökme demir huniler kullanılırken, dış yüzey parlatılmış ve pürüzsüz olmalıdır. Püskürtmeden önce 150-20°C'ye ısıtın. Püskürtme işleminden sonra, huni sıcak ve soğuk olmamalıdır. Tüm huniler kullanımdan önce tamamen önceden ısıtılmalıdır ve huni rafları kullanılan durumlarda bunlar önceden ayarlanmalıdır.
Erime sıcaklığını ayarlayın ve dökme sıcaklığının üst ve orta sınırları arasında tutun.
Döküm işlemi
Döküm işlemi sırasında sıcaklık iyi bir şekilde kontrol edilir; genellikle orta sınırda tutulur.
Her bir bırakma noktasını kapatın.
Ani yüksek ve düşük seviyelerin oluşmasını önlemek için oluk, akış plakası ve kristalizördeki sıvı seviyesini kontrol edin ve seviyenin mümkün olduğunca sabit kalmasını sağlayın.
Yağlamayı özenle yapın. Yağla yağlama yaparken, yağlama yağı önceden ısıtılmalıdır.
Dökümün sonu
Döküm işlemi sona ermeden önceki sıcaklık çok düşük olmamalıdır; aksi takdirde, döküm kanalında cüruf oluşması kolaylaşır.
Bitirme işleminden önce, kalıp ve kalıp kanalı üzerindeki yüzeysel tortuyu temizlemeyin; böylece tortunun külçeye düşmesini önleyebilirsiniz.
Akış durdurulduktan sonra, akış plakasını zamanında çıkarın ve otomatik kontrol hunisini dikkatlice çıkarın; manuel kontrol hunileri veya dairesel huniler söz konusu olduğunda, sıvı seviyesi huninin dışına çıktıktan sonra huni çıkarılabilir. Kapakta cüruf birikimi yoktur.
Alaşımın temperlenmesi için, sıvı hala çapın 1/2-1/3'ü kadar kalınlığındayken soğutma suyunu durdurun ve hızlıca aşağı doğru indirin; külçe kristalleştiriciden 10-15 mm uzaklıkta olduğunda durdurun; kapak tamamen katılaştıktan sonra kaldırılabilir. Tavlanması gerekmeyen alaşımlar için, geçitte su kalmadığında ne kadar erken durdurulursa o kadar iyidir ve geçit oda sıcaklığına soğuduğunda su akışı durdurulmalıdır. Külçenin kuyuya dökülmesini önlemek için, küçük çaplı külçe kalıbın alt kenarından 10-15 mm uzaklıkta olduğunda durdurun.