
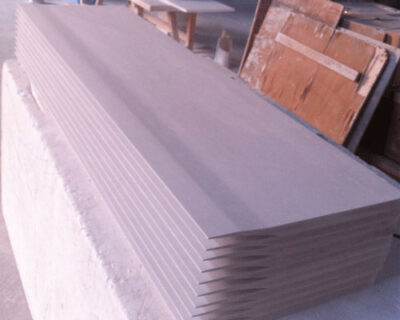
Seramik döküm ucu, alüminyum eriyiğini yüksek verimli sürekli döküm ve haddeleme tesisine besleyen “boğaz bileşeni” olarak çok önemli bir rol oynar. Döküm nozülünün tıkanması gibi sorunlar ortaya çıktığında, makine sadece değiştirme işlemi için durdurulabilir; bu da üretim kesintisine, işgücü ve malzeme kaynaklarının israfına ve üretim verimliliğinin düşmesine neden olur.
Yüksek verimli sürekli döküm ve haddeleme (HTCR), kısa proses süresi, enerji tasarrufu, düşük üretim maliyeti gibi avantajlara sahiptir ve çeşitli ülkelerdeki giderek daha fazla işletme tarafından benimsenip uygulanmaktadır. Elektroliz edilmiş sıvı alüminyum, yüksek verimli bir sürekli döküm makinesinden ve sıcak üç aşamalı sürekli haddeleme işleminden geçirilerek doğrudan 2 mm ila 8 mm kalınlığında bir kütük haline getirilir; bu süreçte erimiş alüminyum akışı 50 t/saate kadar ulaşabilir.
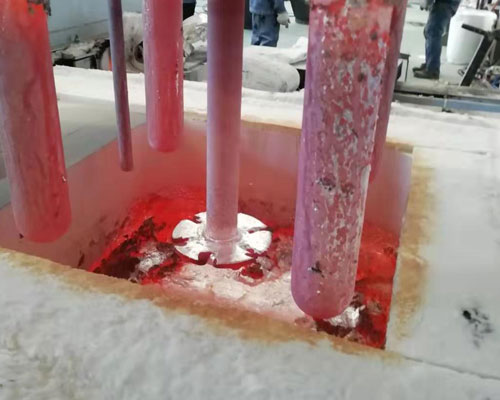
Bilim ve teknolojinin gelişmesi ve ilerlemesiyle birlikte, alüminyum eriyiğinin işlenmesinde dikkate değer ilerlemeler kaydedilmiştir. HTCR üretim sürecinde, bir dizi gaz giderme ve filtreleme işlemleri Elektrolitik alüminyum eriyikindeki kalıntıları gidermek amacıyla bu işlemler uygulanır ve böylece daha temiz bir alüminyum eriyik elde edilebilir. Bir dereceye kadar, eriyiklerin döküm nozulu sorunsuz bir şekilde gerçekleşse de, nozülün tıkanması HTCR alüminyum alaşımının üretim sürecinde karşılaşılan başlıca sorun olmaya devam etmektedir.
Döküm-haddeleme işlemi, seramik döküm ucunun iç yapısının uygun olmasını gerektirir: erimiş metal içinden geçerken akış hattı makul olmalı ve ölü açı bulunmamalıdır. Erimiş metal, hadde aralıkları arasında eşit olarak dağıtılmalı ve hadde aralığına giren erimiş metalin sıcaklığı tekdüze olmalıdır. Yapılan analiz ve araştırmalar sonucunda, bölücü bölümün nozül içinde kademeli olarak genişlemesi ve çıkış bölümünün en dar olması gerektiği ile bölücü bloğunun düzlüğü göz önünde bulundurularak, nozülün ön ve arka uçlarında aynı yükseklik kullanılmasına ve sadece çıkış kısmında yukarı ve aşağı eğimli düzlemler oluşturulmasına karar verilmiştir. döner uçlu nozul. Nozul çıkışının kesit alanını küçültmek amacıyla, nozulun tasarımı ve işlenmesi büyük ölçüde basitleştirilmiştir.