
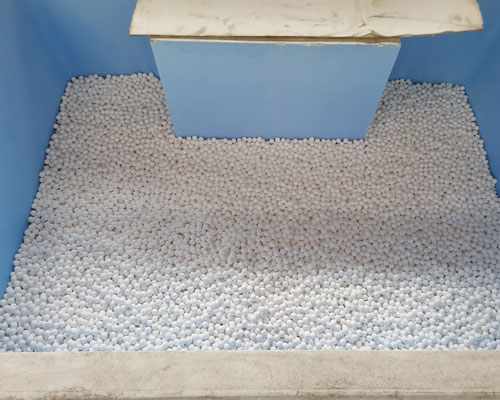
Ergitmedeki safsızlıklar, üretim ve kullanım sırasında ürün arızalarının ana nedeni olarak tespit edilmiştir. Bu nedenle, ergitme temizliği, ergitme kalitesinin bir ölçütü haline gelmektedir. İki ana safsızlık türü ayırt edilebilir: çözünmüş elementler ve askıda kalan parçacıklar. Kirliliklerin kaynağı, orijinal metale, çeşitli eriyik işleme işlemlerine ve erimiş metalin refrakter malzemelerle ve çevreyle etkileşimine kadar izlenebilir. Esasen, eriyik kalitesi, alkali eser elementlerin, H'nin ve kalıntıların giderilmesi yoluyla kontrol edilebilir. Şu gibi çeşitli teknolojiler, örneğin çevrimiçi gaz giderme ekipmanı, fırın akışkanı ve derin yataklı filtreleme ekipmanları ile seramik köpük filtreler, safsızlık içeriğini kontrol etmek için kullanılabilir.
Temel olarak, endüstride iki farklı filtreleme yöntemi yaygın olarak kullanılmaktadır: derin yataklı filtreleme ve filtre keki filtrelemesi.
Derin yataklı filtre, eriyik maddenin içinden geçmesi gereken dolambaçlı yola dayanır. Filtreleme verimliliği, filtre parçacıklarının boyutuyla ters orantılı ve filtre yatağının derinliğiyle doğru orantılıdır. Kirlilikler hem parçacıkların üzerinde hem de filtre malzemesi arasındaki boşluklarda birikir. Ayrıca, filtre alanının bir kısmında veya tamamında dağınık halde bulunabilirler. Bu nedenle filtre, kalıntıları tutmak için geniş bir yüzey alanına sahiptir ve filtre yatağının gözeneklerinden çok daha küçük boyutlu parçacıkları bile tutabilir.
Buradaki filtreleme işlemi, sadece eleme ve ayırma gibi fiziksel ayırma yöntemlerinden ibaret değildir; aynı zamanda eriyik filtreleme de iki aşamalı bir sürekli taşıma sürecidir.
- İlk olarak, büyük miktarda sıvının akışı nedeniyle, yabancı maddeler filtre yüzeyine taşınır. İkinci aşamada ise, yabancı maddeler arayüzey kuvvetleri veya yüzey kuvvetleri nedeniyle tutular.
- Genel olarak, flotasyon yoluyla ayrıştırmada, filtredeki partiküllerin ayrıştırılması çarpma, yakalama, çökelme, difüzyon ve hidrodinamik etkiler sonucu gerçekleşebilir. Partiküllerin yapışması ise basınç, kimyasal etkileşimler veya van der Waals etkisiyle oluşan kuvvetlerin sonucu olabilir.
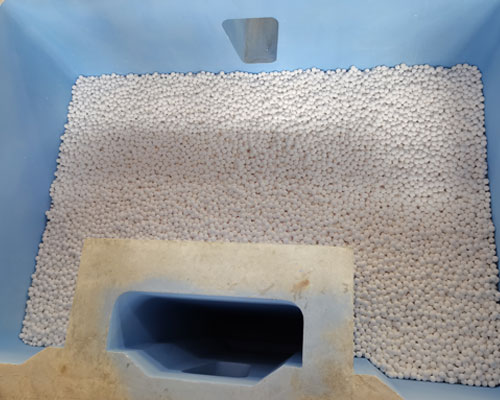
Kapsamların giderilme verimliliği, filtre uzunluğunu artırarak veya eriyik hızını azaltarak iyileştirilebilir. Sabit bir akış hızını korumak isterseniz, partiküller birikir (veya gözeneklilik azalır), akış direnci artar; bu da basınç düşüşünde bir artışa ve dolayısıyla boşluklar arası hızda bir artışa yol açar. Sonuç olarak, temas eden partiküllere veya yakalanmış partiküllere uygulanan direnç artacaktır. Artan direnç nedeniyle partiküller, temas etseler bile filtre yüzeyine yapışamayabileceğinden, bu durum daha düşük yapışma verimliliğine yol açabilir. Benzer şekilde, yapışma kuvveti aşılırsa, artan direnç daha önce yakalanmış partiküllerin dökülmesine neden olabilir. Bir yerden temizlenen parçacıklar, filtrenin aşağı akışında yeniden yakalanabilir veya en kötü durumda, filtrelenmiş sıvı metale salınabilir. Bu salınım, sürekli akış sırasında veya akış kesintisi sırasında meydana gelebilir; bu durum, döküm durdurma/başlatma sırasında alüminyum filtrasyonu yapıldığında görülür. Yeniden başlatma sırasında çok sayıda kalıntı salınabilir. Serbest kalan kalıntılar, filtrelerden veya diğer eriyik temizleme ekipmanlarından da kaynaklanabilir.