
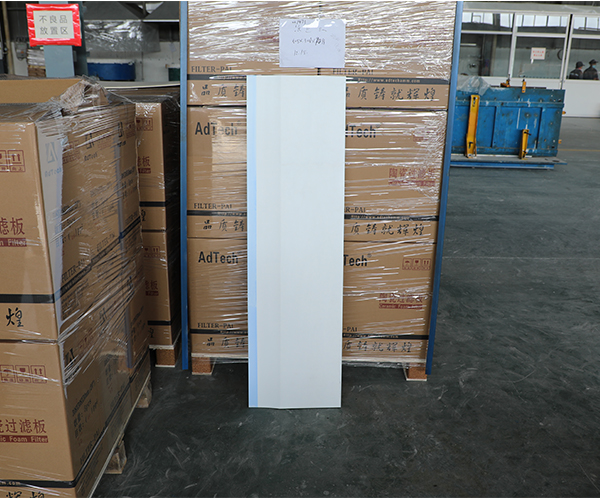
Döküm Besleme Ucu, alüminyum ve alüminyum alaşımlı döküm hatlarının besleme mekanizmasının bir parçasıdır. İşlevi, iki döküm silindiri arasındaki silindir aralığına sıvı alüminyum sağlamaktır.
Dönen silindir, kristalleştiriciye eşdeğerdir ve aynı zamanda kristalleşmiş alüminyum da haddelenir.
Şu döküm-haddeleme işlemi Döküm-haddeleme tesisinin amacı, birbirine göre dönen iki su soğutmalı merdanenin aralığına sürekli olarak sıvı metal beslemek ve bobinleri soğutma ve döküm işlemleriyle sürekli olarak haddelemektir.
İkili silindirli sürekli döküm ve haddeleme yöntemlerinin özellikleri
1. Sürekli döküm ve haddeleme üretimini gerçekleştirmek, külçe dökümü ve sıcak haddeleme sürecinden tasarruf sağlamak ve maliyeti düşürmek.
2. Ekipman basit, alan küçük, yatırım tutarı düşük ve inşaat hızı yüksektir.
3. Basit işlem ve kolay bakım.
Döküm-haddeleme bölgesinin tanımı: Döküm-haddeleme bölgesi, iki hadde silindirinin merkez hattı (haddeleme merkez hattı olarak da adlandırılır) ile alüminyum döküm parçasının ucunun ön kenarı arasındaki alanı ifade eder.
Döküm-haddeleme bölgesinin uzunluğu, döküm-haddeleme işlemine başlamadan önce belirlenir. Bu uzunluk, döküm-haddelenmiş sacın kalınlığı, hadde çubuğu çapı, alaşım türü, ekipman kapasitesi, uygulanan kuvvet ve püskürtme dudağının kalınlığına göre belirlenir.
Döküm ve haddeleme bölgelerinin belirlenmesi için genel ilkeler
1. Döküm-haddelenmiş levhanın kalınlığı artar ve döküm-haddelenmiş alan azalır.
2. Döküm silindirinin çapı artar ve döküm alanı genişler.
3. Döküm ağzının kalınlığı artar ve döküm alanı genişler.
4. Ekipmanın haddeleme kuvveti yüksektir ve döküm ile haddeleme alanı genişletilmiştir.
5. Saf alüminyum ve yumuşak alaşımların döküm-haddeleme bölgesi biraz daha uzundur; sert alaşımların döküm-haddeleme bölgesi ise biraz daha kısadır.
Döküm Besleme Ucu, alüminyum alaşımı sektöründe haddeleme ekipmanının silindirlerinin önünde yer alır ve alüminyum alaşımlarını yönlendirmek için kullanılır.
Erimiş alüminyum, arka girişten döküm nozülüne girer ve ardından ön çıkıştan dışarı verilir; daha sonra silindire girer ve burada silindir tarafından soğutulur ve döküm kütüğe dönüştürülür.
Genellikle, döküm-haddelenmiş kütüğün genişliği, nozülün çıkış genişliği tarafından belirlenir. Ekipman kullanım verimliliğini artırmak ve işletme maliyetlerini düşürmek amacıyla, sıradan döküm ve haddeleme ekipmanlarıyla üretilen levhaların genişliği nispeten geniştir ve genellikle 1450 mm–1600 mm’ye ulaşır.
Genişliği 800 mm’den az olan döküm-haddelenmiş levhalarda, üretimde geleneksel ekipman yapısı ve üretim yöntemi kullanılırsa, birim üretim miktarı azalacaktır.
Alüminyum alaşımı döküm işleminde, refrakter malzemelerden (kırılgan, hassas) yapılmış nozulları desteklemek ve sabitlemek için nozul kelepçeleri gereklidir.
Nozul açıklığının ayarlanması, plaka şeklinin ayarlanması ve enjeksiyon alanının ayarlanması konusunda önemli düzenlemeler bulunmaktadır. Bu nedenle, ürün kalitesi üzerinde büyük bir etkisi vardır.