
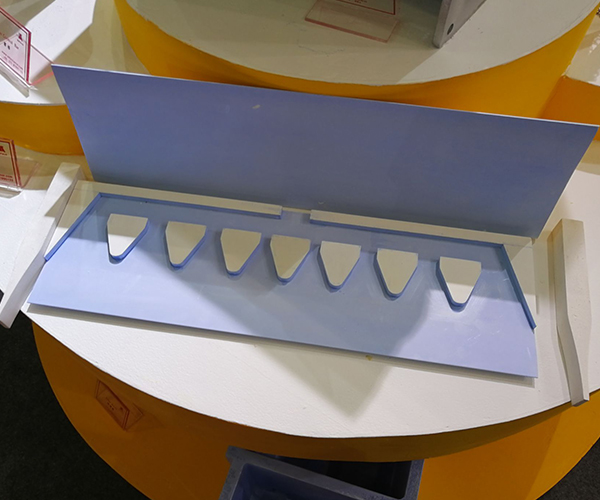
Döküm uçları ve nozullar, sürekli çift silindirli alüminyum şerit dökümünde kullanılan özel sinterlenmiş seramik malzemeden mekanik işleme yoluyla üretilir. Bu malzeme iyi bir termal kararlılığa sahiptir. Erimiş alüminyumun kalıp boşluğunun yan yönünde eşit bir şekilde akmasını ve kalıp yüzeyinin yerel soğuma hızının sabit kalmasını sağlamak amacıyla, döküm ucu vakumla şekillendirilmiş silisyum-alüminyum elyaf malzemeden yapılmıştır.
Döküm ve haddeleme hattının besleme tarafında, bant dökümü için bir Caster Tip kurulmuştur. Hidrolik silindir, kapı platformunu kayar yuva üzerinde kayacak şekilde tahrik eder, döküm tesisinin haddeleme aralığına belirli bir güvenlik mesafesi bırakmak için kapıyı ve yardımcı parçalarını iter ve ardından kapının yatay ve dikey ayar mekanizmasını tahrik eder. Servo motor, döküm nozülünü hedef konuma ayarlar ve servo motor, gerektiğinde döküm nozülünün her bir tarafını çevrimiçi olarak ayrı ayrı ayarlayabilir.
Yumuşak ve sert kulaklar, nozul plakasıyla birleştirilerek döküm ve haddeleme üretim hatlarında alüminyum levhaların, şeritlerin ve folyo ham malzemelerinin kristalleşmesi ve boyut kontrolü için kullanılır.
Yumuşak kulaklar, yüksek alüminyum içerikli elyaf karton ve kompozit kalıplardan oluşurken, sert kulaklar ise yüksek saflıkta elyaflarla vakum filtreleme yöntemiyle üretilmiştir. Her ikisi de bir fırında pişirilmekte ve hassas makinelerle işlenmektedir.
Yumuşak ve sert kulaklar, nozul plakasıyla birleştirilir. Esas olarak iç direnci ayarlamak ve alüminyum alaşımının şekil boyutunu kontrol etmek için kullanılır. Çapak içermeyen düzgün kenarlar, haddeleme işlemi sırasında döküm parçalarını etkili bir şekilde koruyabilir. Haddelenmiş bobinin iç yapısı sağlamdır.
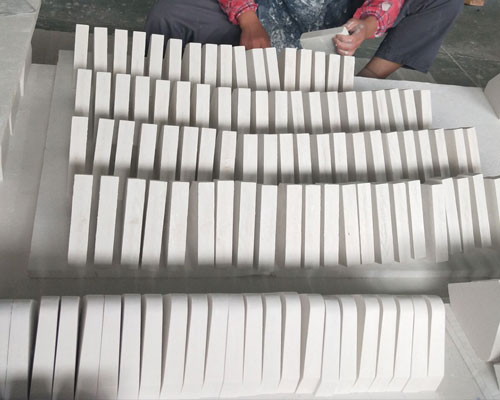
Döküm uçları ve nozullar için kurulum süreci
1. Döküm nozülünü çelik yapının nozul kelepçesine sabitleyin ve ardından nozul kelepçesini nozul platformuna sabitleyin. Nozul platformunun içeri ve dışarı hareket ettirilmesi ile yukarı ve aşağı konumlarının ayarlanması işlemleri aynı anda veya ayrı ayrı gerçekleştirilebilir.
2. Dikey plaka hadde aralığını döndürdüğünde, önce döküm açıklığı platformunun yatay ayar vidasını maksimum stroka ayarlayın; ardından yağ silindiri, döküm açıklığı platformunu hadde aralığı yönünde daha yüksek bir hızda hareket ettirir. Döküm açıklığının ön ucu, silindirin merkez hattından 120 mm uzaklaştığında, döküm açıklığı platformunun çarpma plakası, vidalı konveyörün üst plakasına baskı uygular ve ardından servo motor, döküm açıklığı platformunu silindire yavaşça yaklaştırarak, döküm nozülünü hedef konuma ayarlamak için.
3. Döküm silindir hattı, silindirleri değiştirmek için durduğunda, yağ silindiri döküm nozul platformunu arka sınırına geri hareket ettirir ve arka sınır anahtarının algılama sinyali, silindir değiştirme koşulu olarak kullanılır.