

Erimiş alüminyum döküm ucu, katılaşma ve deformasyonu bir araya getiren kapsamlı bir teknolojidir. Alüminyum döküm ucu, çift silindirli sürekli döküm ve haddeleme için en kritik teknolojilerden biridir. Bu bileşen, erimiş metali doğrudan döküm silindirlerinin aralığına dağıtır. Bu nedenle, nozul boşluğundaki akış alanı ve sıcaklık alanının dağılımı, levhanın şeklini doğrudan etkiler. Özellikle, nozul boşluğundaki yüksek sıcaklıktaki sığ alüminyum eriyiklerinin çıkış hızı ve çıkış sıcaklığı dağılımının homojenliği, döküm-haddeleme işleminin sorunsuz bir şekilde ilerleyip ilerlemeyeceğini ve yüksek kaliteli bir döküm levha elde edilip edilemeyeceğini belirler.
Erimiş alüminyum döküm ucu, bilimsel olarak seramik lifleri ve inorganik seramik malzemelerden oluşur; orta derecede esneklik, az deformasyon ve uzun hizmet ömrü gibi avantajlara sahiptir. Erimiş alüminyumun döküm ağzının boşluğuna neden olduğu korozyonu etkili bir şekilde önleyebilir ve böylece döküm-haddelenmiş alüminyum levhanın kalitesini etkili bir şekilde garanti eder. Müşteri gereksinimlerine göre çeşitli model ve besleme yöntemlerine sahip döküm nozulları üretilebilir.
Akışkanlar dinamiği sınır tabakası teorisine göre, erimiş alüminyumun nozul boşluğu, ön haznedeki sıvı yüzeyinin statik basıncının etkisiyle, en az direnç gösteren nozul çıkışı yönünde akar.
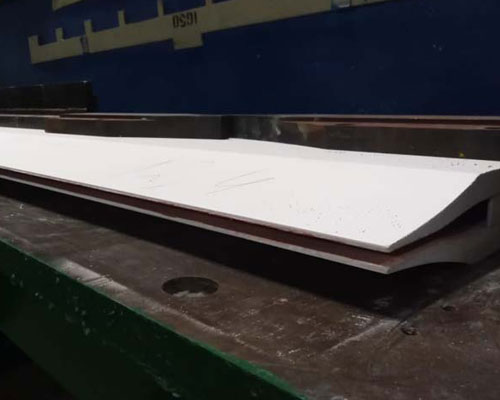
Döküm nozülünün sınırından uzaktaki merkezi bölgedeki akış hızı, sınır bölgesindeki akış hızından daha yüksektir; bu nedenle, eriyik maddenin ortada dirençle karşılaştıktan sonra her iki tarafa da akmasını sağlamak için nozülün içine bir şönt bloğu yerleştirilmelidir.
Döküm ve haddeleme işlemi sırasında, kalıp boşluğundaki eriyik akışının sabit olması ve nozul çıkışındaki eriyik ısı akış alanının genişlik yönü boyunca eşit bir şekilde dağılması gerekir; bu nedenle, şönt bloklarının makul bir şekilde dağıtılması gerekir.
Şu döküm ucu ve nozulu Boşluklar, alüminyum alaşımlı döküm ve haddeleme üretiminde sıvı alüminyumun taşınmasında kilit bir rol oynar. Nozul plakasının yapısı, eriyik maddenin nozul boşluğundan döküm-haddeleme bölgesine düzgün ve istikrarlı bir şekilde girip giremeyeceğini doğrudan etkiler ve dolayısıyla levhanın kalitesini de belirler. Kapaktaki şant blokları düzenli bir şekilde yerleştirilmiştir; bu da kapaktaki eriyik dağılımının homojenliğini artırır ve döküm-haddeleme ürünlerinin kalitesini iyileştirir. Döküm ve haddeleme sürecini dengelemede ve Wenguang ürünlerinin kalitesini artırmada kilit bir rol oynar.
Erimiş alüminyum seramik elyaflı tekerlek ucu Boşluk tıkanırsa, metalin Castertip açıklığının tüm genişliği boyunca dışarı akışı engellenir; bu da döküm-haddelenmiş şerit yüzeyinde uzun gözenek kusurlarının oluşmasına neden olur. Gözenekler, çıplak gözle görülebilen küçük delikler olabilir. Bazen boşluklar şeridin içinde bulunur ve şeridin yüzeyinde belirgin oksidasyon izleri görülebilir.
Düzeltme yöntemi, metalin sıcaklığını artırmaktır. Ayrıca, silindirin dönüşünü geçici olarak durdurabilir, metalin engelin etrafında katılaşmasını sağlayabilir ve yeniden çalıştırdığınızda engeli dışarı çekebilirsiniz. Bazı durumlarda, tıkanmış bir Castertip, nozul plakasının değiştirilmesini gerektirir. Etkili arıtma önlemleri, Castertip’in tıkanmasını önlemenin etkili bir yoludur.