

Metal arıtma işlemi, geri kazanılmış alüminyum alaşımı eriyigindeki gaz ve oksit kalıntılarını ortadan kaldırabilir veya en aza indirebilir; böylece eriyigin saflık derecesi artırılır. Geri dönüştürülmüş alüminyum alaşımı eriyiklerinin saflık gereksinimleri, farklı çeşitler ve kullanım alanları nedeniyle değişiklik gösterir. Genellikle 100 g alüminyum başına hidrojen içeriğinin 0,2 ml'den az olması istenir; bazı özel alüminyum alaşımlarında ise 100 g alüminyum başına hidrojen içeriğinin 0,1 ml'den az olacak şekilde kontrol edilmesi gerekir. Gerçek üretimde, hidrojen içeriğini ölçmek amacıyla alüminyum alaşımı yapısındaki iğne deliği derecesini niteliksel olarak analiz etmek için metalografik analiz yöntemi kullanılır. Metalik olmayan kalıntıların tespiti doğru bir şekilde nicel olarak ölçülemediğinden, nicel gereklilikler belirlemek zordur ve bunlar yalnızca külçe yapısının metalografik analizi ile ölçülebilir. Son olarak, eriyik arıtma işleminin etkisinin kalitesi kapsamlı bir şekilde değerlendirilmeli ve arıtma işleminin proses parametreleri belirlenmelidir.
Klor zehirli olduğu için insan sağlığına zararlıdır ve çevresindeki ekipmanlarda ciddi korozyona neden olur. Bu nedenle, geri dönüştürülmüş alüminyum alaşımı eriyiğinin mevcut metal arıtma işleminde genellikle N₂ veya N₂-Cl₂ karışımı gaz kullanılarak çevrimiçi arıtma işlemi uygulanmaktadır.
Azot kimyasal olarak inaktif olduğu için, arıtma sıcaklığında rejenere edilmiş alüminyum alaşımı eriyiği ve diğer çözünmüş gazlarla kimyasal reaksiyona girmez; ayrıca eriyikte çözünmez; bu nedenle, azot eriyik içine verildiğinde çok sayıda kabarcık oluşabilir.
Bu azot kabarcıklarında hidrojen kısmi basıncı sıfırdır; eriyikteki hidrojen kısmi basıncı ise sıfırdan çok daha yüksektir. Bu nedenle, eriyik ile azot kabarcıkları arasında büyük bir kısmi basınç farkı vardır ve eriyikteki hidrojen kabarcıklara akmaya devam eder. Difüzyon yoluyla hidrojen, kabarcıktaki kısmi basıncı eriyikteki hidrojenin kısmi basıncıyla eşit hale gelene ve denge sağlanana kadar kabarcığa girer.
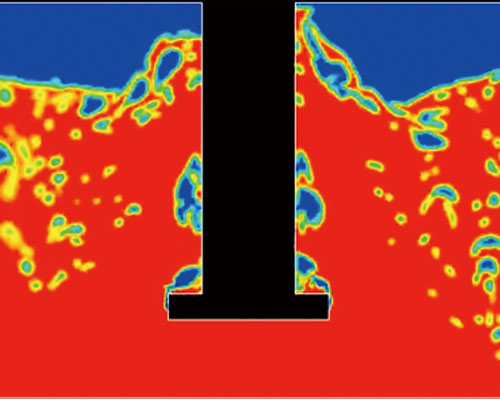
Erimiş metalden çok sayıda azot kabarcığı yüzeye çıktığında, kabarcıkların içindeki hidrojen atmosfere kaçar; böylece kabarcıklar sürekli olarak oluşur, yani erimiş metalde çözünmüş hidrojen sürekli olarak uzaklaştırılabilir. Kabarcıkların yüzeye çıkma sürecinde, inklüzyonlarla karşılaştıklarında, yüzey geriliminin etkisiyle inklüzyonlar kabarcıkların yüzeyine yapışır ve bu inklüzyonlar kabarcıklar yükseldikçe uzaklaştırılır. Sonuç olarak, gazın uzaklaştırılması sırasında inklüzyonlar da uzaklaştırılır.
Azotla gaz giderme Geri dönüştürülmüş alüminyum alaşımı eriyiği işlenirken, arıtma sıcaklığı 690-710 ℃ aralığında tutulmalıdır. Sıcaklığın çok yüksek olması nedeniyle azot, alüminyumla kimyasal reaksiyona girebilir. Azot basıncı 10~15 kPa aralığında tutulur.