
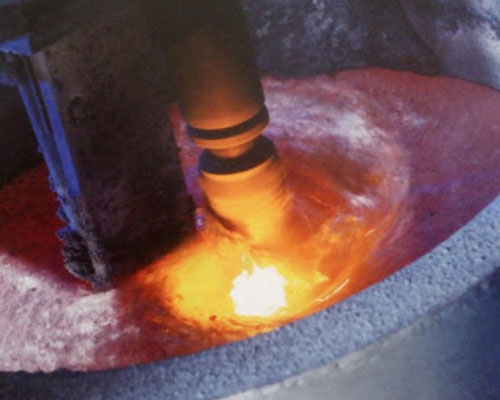
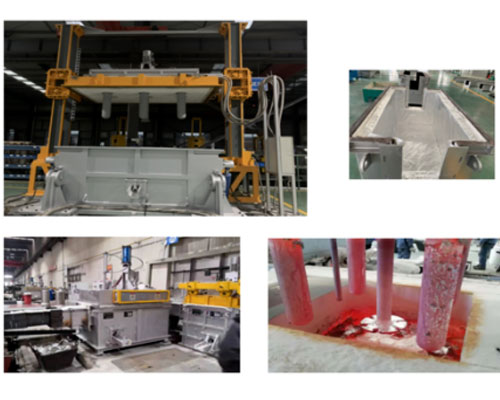
Azotla Gaz Giderme, adsorpsiyonla arıtma yöntemlerinden biridir. Adsorpsiyonla arıtma, erimiş alüminyum ile adsorban (çeşitli gazlar, sıvılar, katı arıtma maddeleri ve filtre malzemeleri gibi) arasındaki doğrudan teması ifade eder; böylece adsorban ile eriyik içindeki gaz ve katı oksit kalıntıları arasında fiziksel, kimyasal veya mekanik bir etkileşim meydana gelir ve bu sayede gaz giderme ve safsızlıkların uzaklaştırılması amacına ulaşılır. Adsorpsiyonla arıtma ekipmanları arasında çevrimiçi gaz giderme cihazı ve CFF filtreleme kutusu bulunur.
Çevrimiçi gaz giderme cihazı Kabarcık yüzdürme yöntemini kullanır; bu yöntem, alüminyum eriyik içine inert gaz (azot, argon vb.) vererek kabarcıklar oluşturmayı amaçlar. Ergitmedeki hidrojen, kısmi basınç farkının etkisiyle bu kabarcıkların içine yayılır ve kabarcıkların yükselmesiyle birlikte dışarı atılır; böylece gaz giderme amacına ulaşılır. Yüzdürme işlemi sırasında kabarcıklar, bazı oksitlenmiş kalıntıları da emebilir ve bu sayede safsızlıklar giderilebilir.
Alüminyumda gaz giderme yönteminin etkisi, bir yandan inert gazın niteliğine ve saflığına, diğer yandan da eriyik içindeki kabarcıkların boyutuna ve dağılım derecesine bağlıdır. Üflenen kabarcıkların çapı ne kadar küçükse, dağılım o kadar homojen olur; kabarcıkların özgül yüzey alanı ne kadar büyükse, hidrojenin kabarcıklara difüzyon mesafesi o kadar kısa olur; kabarcıkların yüzeye çıkışı o kadar yavaş olur ve gaz giderme hızı o kadar yüksek olur. Ayrıca, bu durum üfleme süresine, üfleme basıncı, üfleme sıcaklığı gibi proses parametrelerine de bağlıdır.
Azotla Gaz Giderme yöntemi, şişirme yöntemleri arasında en iyi yöntemdir. Kabarcıkların boyutunu ve dağılımını kontrol etmek, esas olarak döner başlığın şekline ve döner başlığın uygun bir yüksek hızda kabarcıkları parçalamasına bağlıdır. Döner başlık, bu yöntemlerin teknik çekirdeğini oluşturur. Farklı döner başlıklar, farklı boyutlarda kabarcıklar üretir. Hangi yöntem kullanılırsa kullanılsın, oluşan kabarcıklar genellikle mm boyutlarındadır. Dönen başlığın dönüş hızı 300 ~ 500 dev/dk'dır ve üfleme basıncı 2 ~ 3 atmosfer arasında sabittir.
Döner enjeksiyon yönteminin dezavantajları, esas olarak genellikle 70%’nin altında kalan düşük gaz giderme oranında kendini göstermektedir; kabarcık boyutu, döner kafanın şekli tarafından belirlenen μm seviyesine ulaşacak kadar küçük değildir; döner kafanın dönüş hızı çok yüksekse, eriyiklerin devrilmesine, emme fenomeninin oluşmasına ve eriyiklerin merkez bölgesindeki basıncın düşmesine neden olarak köpüklenme fenomenine yol açabilir. Bu nedenle, alüminyumun gaz giderme işlemi döndürme işleminden sonra CFF filtrasyonu gereklidir.