

Erimiş metal akış düzenleyicileri, nozul ve uç ile birlikte kullanılabilir; bu durumda uç, esasen düz olan ve tercihen dışa doğru genişleyen kenarlara sahiptir. Ek olarak, erimiş metal akış kontrol cihazları yan duvarlarla birlikte kullanılabilir; bu durumda üst ve alt duvarlar büyük ölçüde düz olmakla birlikte, akış kontrol cihazlarından sonra dışa doğru genişler. Erimiş metal akış kontrol cihazlarını kullanarak homojen bir hız ve termal profil sağlamak, özellikle yüzey çizgileri veya yüzey kusurlarından büyük ölçüde arındırılmış alüminyum levha stoğu üretme avantajı sunar.
Üretiminde kullanılan malzeme nozul ucu erimiş metalle temas etmeye uygun bir malzemedir ve bu malzeme, erimiş metalin neden olduğu çözünmeye veya aşınmaya karşı dayanıklıdır.
Haznedeki erimiş metal seviyesi, erimiş metalin içinden aktığı metal seviye kontrol sistemi vasıtasıyla sabit tutulur ağızlık erimiş metal kaynağından. Metal seviye kontrolü, haznedeki erimiş metal seviyesini belirlemek ve kontrol etmek için bir şamandıra kullanarak hazneye giren metalin akış hızını düzenler.
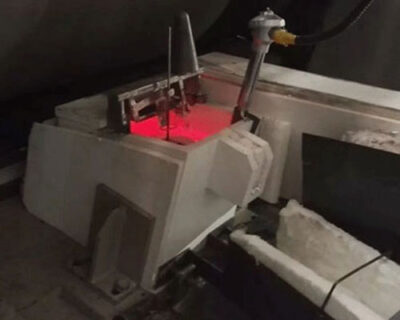
Uç elemanı, erimiş metal akışını hazneden bir çift silindirin sıkışma noktasına iletmekle görevlidir ve. Bu erimiş metal şeridinin akışı, ticari olarak 36 inçten 60 inç veya daha fazlasına kadar değişebilen uç elemanının tüm genişliği boyunca eşit hız ve sıcaklık dağılımına sahip olmalıdır. 60 inç veya daha fazla genişliklerde bu tür homojen metal akışı ve sıcaklık özelliklerini korumak, önceki teknikte ulaşılamaz bir hedef olmuştur.
Uç elemanı, uç kelepçe elemanları tarafından desteklenen bir üst duvar ve bir alt duvardan oluşur. Üst duvar ve alt duvar, yan yükseltici elemanlar vasıtasıyla birbirine bağlanarak bir geçiş yolu oluşturur. Yan yükseltici elemanların birbirine doğru yakınsamasını sağlayarak, yan yükseltici elemanın yakınında akış ayrışması ve ters akış ortadan kaldırılır. Bu şekilde oluşturulan birleşen kanal, duvarlar boyunca uygun bir basınç gradyanı ve akışın aşağısında akan metalin sınır tabakası kalınlığının artmasını sınırlayan bir hızlanma ana akışı sağlar. Bu, önceki teknikte görülen metal akış hızındaki düzensizliğin nedenlerinden birini en aza indirir.