

Azot gazı giderme makinesi, döküm öncesinde alüminyum eriyiğindeki hidrojen, alkali metal ve kalıntı içeriğini kontrol etmek için kullanılır.
Son 20 yılda, azot gazının giderilmesi Alüminyum için kapsamlı bir çalışma yürütülmüştür.
Hidrojenin çözünürlüğü ve bunu etkileyen parametreler her zaman atmosferle etkileşime girer; böylece havadaki gaz halindeki hidrojen ile alüminyum eriyikindeki hidrojen arasında bir denge oluşur. Ancak atmosferdeki hidrojenin kısmi basıncı (veya içeriği) bu konuda neredeyse önemsizdir. Bu nedenle hidrojen, atmosferdeki su buharından kaynaklanır; bu su buharı, sıvı alüminyumla kolayca reaksiyona girerek iki sorunlu reaksiyon ürünü, yani alümina (kapanımlar) ve hidrojen (gaz) oluşturur.
Alüminyumda hidrojen bulunması sorunu, hidrojenin sıvı alüminyumda özellikle çözünür olmasından değil, katı alüminyumda özellikle çözünmez olmasından kaynaklanmaktadır; bu nedenle alüminyum, katılaşma sırasında çözeltiden çökelir. Alüminyum azot gazı giderme makinesi, eriyiği inert gaz olan azotla temizlemeden önce eriyikten hidrojeni gidermelidir.
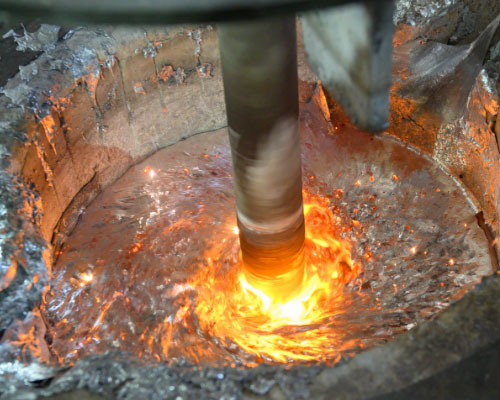
Hidrojen gideriminin işleyişini anlamak, en uygun giderim yöntemini belirleyen ve bu yöntemi etkileyen faktörleri tespit etmek açısından büyük önem taşımaktadır.
Atomik hidrojen, sıvı alüminyumda çözünür ve eşit bir şekilde dağılır. Kuru inert kabarcıklar eriyik içine verildiğinde, iç hidrojen kısmi basıncı neredeyse sıfırdır. Azot kabarcığı içinde, erime sınır tabakasında H konsantrasyonu ile H kısmi basıncı arasında hızlı bir şekilde yerel bir denge kurulur. İnsan vücudundan sınır tabakasına hidrojen difüzyon hızı sınırlıdır ve hidrojenin atomdan moleküle yeniden birleşmesi çok hızlıdır. Kabarcıklar eriyik yüzeyine doğru yükseldikçe içlerindeki hidrojen konsantrasyonu artar. Hidrojen transfer hızı sadece difüzyon hızıyla değil, aynı zamanda kabarcık arayüzünün toplam alanıyla da ilgilidir. Belirli bir inert gaz akışı, daha geniş bir arayüz alanına sahiptir ve daha küçük kabarcıkları barındırabilir.
Buna ek olarak, kabarcık sayısının azalmasıyla birlikte her bir kabarcığın eriyik içindeki kalma süresi uzar. Bunun nedeni, son hızın azalması ve dolayısıyla hidrojenin taşınma süresinin uzamasıdır. Reaksiyon bölgelerinin daha derin olması, kabarcıkların yüzeye ulaşmadan önce eriyik içinde daha uzun süre kalmasına ve dolayısıyla dengeye ulaşmak için daha fazla zaman tanınmasına olanak tanır. Bu nedenle, alüminyum azot giderici, işlem kabının dibinde minimum düzeyde kabarcık üretmelidir.
Bu, yüksek rotor hızlarında sağlanır. Erimiş malzeme, homojen bir hidrojen dağılımı elde etmek için ayrıca karıştırılır. Püskürtme tabancası ile işleme, endüstriyel gaz gidermenin başlangıç aşamasıdır; ancak püskürtme tabancası genellikle çapı 10 ile 50 mm arasında değişen büyük kabarcıklar üretir. Kabarcık boyutları geniş bir aralıkta dağılım gösterir ve erimiş malzemenin homojenliği sınırlıdır. Lans çıkışına veya fırın tabanına bağlı olsun, gözenekli tuğlalar 10 ila 20 mm çapında ince kabarcıklar üretir, ancak bunlarla bile homojenleştirme ve kabarcık dağılımı optimal değildir. Son olarak, rotorlu döner jet sisteminin geliştirilmesi, yetersiz gaz dağılımı sorununu çözdü ve çapları 3-10 mm aralığında kabarcıklar sağladı.