
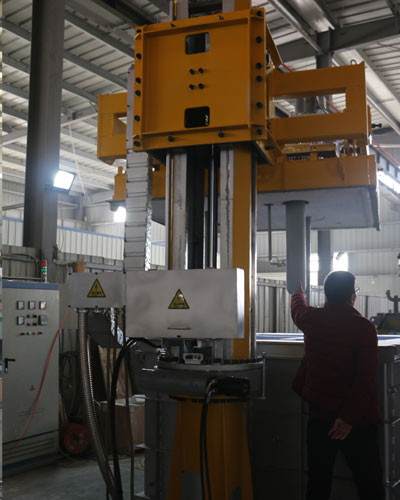
Dönen gaz giderici, genellikle alüminyumun azotla gazdan arındırılması için kullanılır. Aslında, tüm döner gaz gidericiler aynı değildir. Yüksek verimli küçük kabarcıklar üretmek için en iyi nozul tasarımına sahip olmak önemlidir. İşlem süresini kısaltarak ve gaz kullanımını azaltarak, önemli miktarda maliyet tasarrufu sağlanabilir.
Geçmişte, metal döküm endüstrisi, üretim maliyeti düşük olan ancak büyük kabarcıklar oluşturan basit nozul tasarımlarını tercih etme eğilimindeydi. Verimlilikteki düşüş nedeniyle, bu yaklaşım yanlış ekonomik sonuçlar doğurmuştur. Bir zamanlar gaz giderme cihazı Sıvı metal ve milin bulunduğu konuma tamamen indirildikten sonra, alüminyumun azotla gazdan arındırılması işlemine başlanabilir. En uygun mil konumu, sıvı metal içinde girdap oluşumunu ve bunun dairesel dönüşünü önlemeye yardımcı olmak amacıyla kutunun merkez hattından hafifçe kaydırılmış bir konumdur. Kaydırma mesafesi 2-4 inçtir.
AdeTech alüminyum döner gaz giderici, metalin dolaşımını engellediği ve girdap akımı oluşumunu azalttığı için kutu tasarımında bir bölme kullanır.
Cihazı uygun bir konuma yerleştirin, cihazın güç kaynağını açın ve mil hızını 300 rpm’ye ayarlayın. İnert gaz akışı da açık olmalıdır ve operatör, gaz akışını ve mil hızını ayarlamalıdır. Sıvı metalin yüzeyinde kabarcıklar belirmeye başladığında, kabarcıklar görünene kadar hava akışı artırılmalıdır. Hava akışı arttıkça kabarcıkların boyutu da artar.
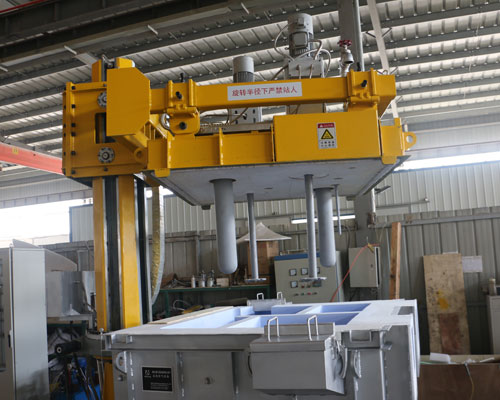
Alüminyumun Azotla Gazdan Arındırılması
Alüminyumun azotla gazdan arındırılmasında ideal sonuç, küçük kabarcıkların iyi bir şekilde dağılması ve yüzeyin nispeten pürüzsüz kalmasıdır. Akış ve mil hızı arasındaki en uygun kombinasyonu bulurken, ileride kullanılacak parametreleri not edin. Ayrıca, sıcaklık yüksek olmadığı veya gerekli gaz miktarı çok az olmadığı sürece, genellikle 4 ile 8 dakika arasında değişen toplam gaz giderme süresini de not edin.
Alüminyum dökümlerde görülen başlıca beş tür kusur şunlardır:
- Büzülme kusurları, büzülme sertleşmesi sırasında ortaya çıkar. Açık büzülme kusurları dökümlerin yüzeyinde görülürken, katılaşmış metal içinde izole sıvı oluştuğunda ise kapalı büzülme kusurları dökümün içinde oluşur.
- Gözenekli sıvı alüminyum, büyük miktarda çözünmüş gaz tutabilirken, katı alüminyum bunu yapamaz. Sonuç olarak, metal soğutulduğunda içinde gaz kabarcıkları oluşur ve bu da dökümün genel mukavemetini düşürür. Gaz gözenekliliği, çoğunlukla erimiş metaldeki çözünmüş hidrojen nedeniyle ortaya çıkar.
- Döküm kusurları – erimiş metalin dökümü sırasında hatalar meydana gelebilir. Sıvı metaller kalıbın boşluğunun tamamını doldurmayabilir ve bu da parçaların tam olarak doldurulmamasına neden olabilir. Alternatif olarak, metalin iki ön kenarı kalıp boşluğu içinde doğru şekilde kaynaşamayabilir ve bu da zayıflığa yol açabilir.
- Metalurjik kusurlar – bazen metalin kimyasal bileşimi en uygun soğuma koşullarını sağlamaz. Bu durum sıcak noktalara yol açabilir; dökümün yüzeyindeki sert bölgeler, çevreleyen metale göre daha hızlı soğur.
- Kalıp kusurları – ısıl işlem sırasında metalin zayıflaması. Kalıp doğru şekilde tasarlanmamışsa, soğuma sırasında malzemede kalıntı gerilim oluşur ve bu da termal çatlağa yol açar.