
Endüstriyel Döküm ve Haddeleme Üretim Süreci
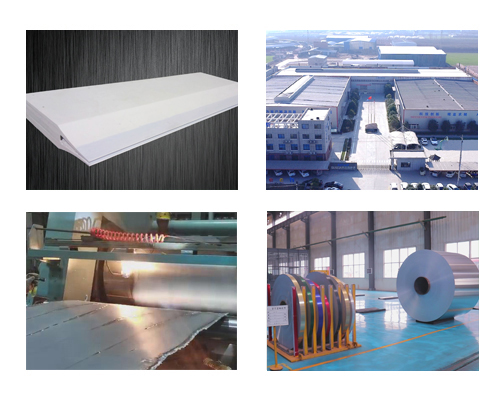
Sabit fırındaki erimiş metal, çevrimiçi gaz giderme sistemi vasıtasıyla gazdan arındırılır ve cürufu ayrıştırılır. Filtreleme sisteminden geçtikten sonra, erimiş alüminyum, sıvı seviyesi kontrol sistemi aracılığıyla döküm nozülüne istikrarlı bir şekilde beslenir. Döküm nozülünden döküm değirmeninin silindir aralığına taşınır. Sürekli döküm ve haddeleme işlemlerinden sonra döküm-haddelenmiş levha haline getirilir ve kesildikten sonra bir sarıcı tarafından döküm-haddelenmiş rulo haline sarılır.
Döküm ve haddeleme üretim sürecinde, yüzey ile merkez arasındaki sıcaklık farkı nispeten büyüktür; yüzey tabakasının sıcaklığı düşüktür ve deforme olması kolay değildir; merkezdeki sıcaklık ise yüksektir ve deforme olması kolaydır. Döküm bölgesinden deformasyon bölgesine girildiğinde, metal haddeleme işlemine tabi tutulur; yüzey metali, haddeleme silindirinin yüzeyine yapışır ve kütle merkezindeki metal, yüzey metaline göre geriye doğru kayar.
Düzensiz deformasyon ve akış nedeniyle, sıvı boşluğundaki katılaşmış kabuğun dış tabakası çekme gerilimine maruz kalır. Döküm alanında, sıvı boşluğu sığ olduğunda katılaşmış kabuk daha kalındır ve çatlak oluşma olasılığı daha düşüktür. Sıvı boşluğu daha derin olduğunda ise Katılaşmış kabuk daha incedir. Düzensiz deformasyonun oluşturduğu çekme gerilimi yeterince büyük olduğunda, katılaşmış kabuk zayıf noktadan çatlar ve daha sonra genişleyerek bir çatlak oluşturur.
Eriyik aşırı ısındığında veya eriyik çok uzun süre durdurulduğunda, eriyik içindeki çekirdeklenme noktaları azalır ve tane sınırlarında çatlaklar oluşma olasılığı artar.
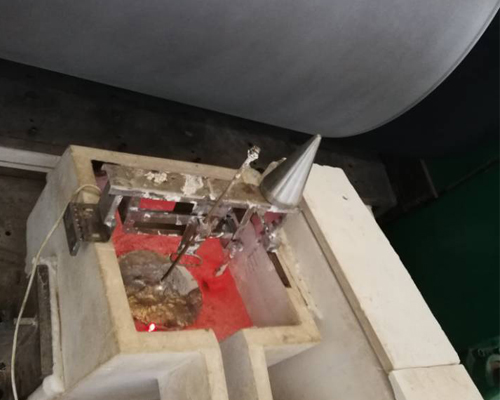
Döküm-haddeleme hızı daha yüksek olduğunda veya ön kutunun sıcaklığı daha yüksek olduğunda, döküm-haddeleme alanı genişler ve besleme nozulu kısmen hasar görür; bu da sıvı boşluğunu derinleştirir ve döküm-haddelenmiş sacın yüzeyinde çatlaklar oluşma olasılığı artar.
Önleme Yöntemi
Hizalama nozülünün contalarını uygun şekilde yerleştirerek silindir yüzeyinin iyi durumda kalmasını sağlayın ve kristalleşme cephesinin sıcaklık dağılımını eşit hale getirin.
Döküm-haddeleme bölgesini uygun şekilde daraltın, döküm-haddeleme hızını ve ön kutunun sıcaklığını düşürün; böylece döküm-haddeleme bölgesindeki katılaşmış kabuk kalınlaşsın ve haddeleme deformasyonu sırasında yırtılması zorlaşsın.
Eriginin aşırı ısınmasını önlemek için eritme süresini kısaltmaya çalışın. Arıtma maddesi çekirdeklenme kabiliyetini artırmak, tane yapısını inceltmek, plastisiteyi geliştirmek ve çatlama eğilimini azaltmak için kullanılır.
Döküm ucu hasar gördüğünde, döküm ucunu zamanında değiştirin.