

Alüminyum şeridin döküm ve haddeleme işlemi, alüminyumu ana hammadde olarak kullanarak diğer alaşım elementleriyle birlikte eritmek ve ardından kalıpla dökümünü yapmaktır.
Malzemeler yüksek sıcaklıkta eritildikten sonra doğrudan ürünlere dökülür. Genellikle, elektrik ark fırınında eritilir, ardından yüksek sıcaklığa dayanıklı bir kalıba dökülür ve daha sonra soğutulur, kristalleştirilir, tavlanır veya ürünlere kesilir. Üretim sürecinde, yüksek üretim verimliliğini sağlamak, kristalleşmenin gereksinimleri karşılamasını ve bir ağ yapısının oluşmasını sağlamak amacıyla eritme ortamı, eritme sıcaklığı ve soğutma koşulları kontrol edilir.
Döküm sürecindeki bazı temel parametreler:
1. Ergitme işlemi sırasında fırın sıcaklığı genellikle 1050 °C’ye ayarlanır ve metal sıcaklığının 770 °C’yi aşmamasını sağlamak için işlem sırasında malzeme sıcaklığının izlenmesi gerekir.
2. Cüruf-sıvı ayrışması için elverişli olan yaklaşık 735 °C'de cüruf sıyırma işlemini gerçekleştirin.
3. Rafinajda genellikle ikincil rafinaj yöntemi uygulanır; birincil rafinaj ise arıtma maddesi, ikincil arıtma işleminde ise gaz arıtma yöntemi uygulanmaktadır.
4. Genellikle ters çevrilmiş fırından çıktıktan 30 dakika ile 1 saat sonra döküm zamanında yapılmalıdır; aksi takdirde yeniden arıtılması gerekir.
5. Döküm işlemi sırasında taneleri inceltmek için Ai-Ti-B telinin sürekli olarak eklenmesi gerekir.
6. Gaz giderme ve filtreleme işlemi, temiz sıvı metal elde etmek için önemlidir.
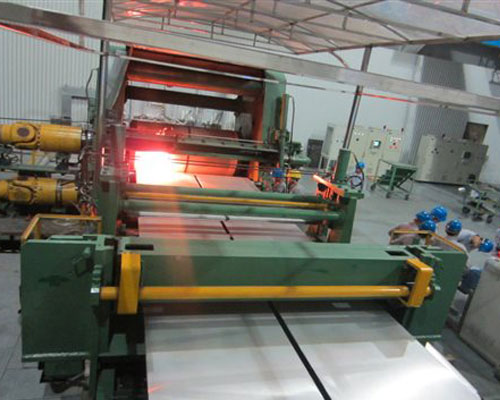
Döküm ve haddeleme işlemi: sıvı metal, akış kontrol kutusu (sıvı seviyesi kontrolü), döküm ve haddeleme tesisi (yağlama sistemi, soğutma suyu), kesme makinesi, sarma makinesi.
Döküm-haddeleme sıcaklığı genellikle 680℃ ile 700℃ arasındadır; sıcaklık ne kadar düşük olursa o kadar iyidir. İstikrarlı çalışan bir döküm-haddeleme hattı genellikle ayda bir kez durdurulur ve levha yeniden yüklenir. Üretim süreci boyunca, sıvı seviyesinin düşmesini önlemek için ön kutudaki sıvı seviyesi sıkı bir şekilde kontrol edilmelidir.
Üretim hızı genellikle 1,5 m/dk ile 2,5 m/dk arasındadır. Döküm-haddeleme ürünlerinin yüzey kalitesi genellikle düşüktür ve bu ürünler genellikle özel fiziksel ve kimyasal özelliklere sahip ürünlerin gereksinimlerini karşılayamaz.