
Alüminyum Gaz Giderme Yöntemleri
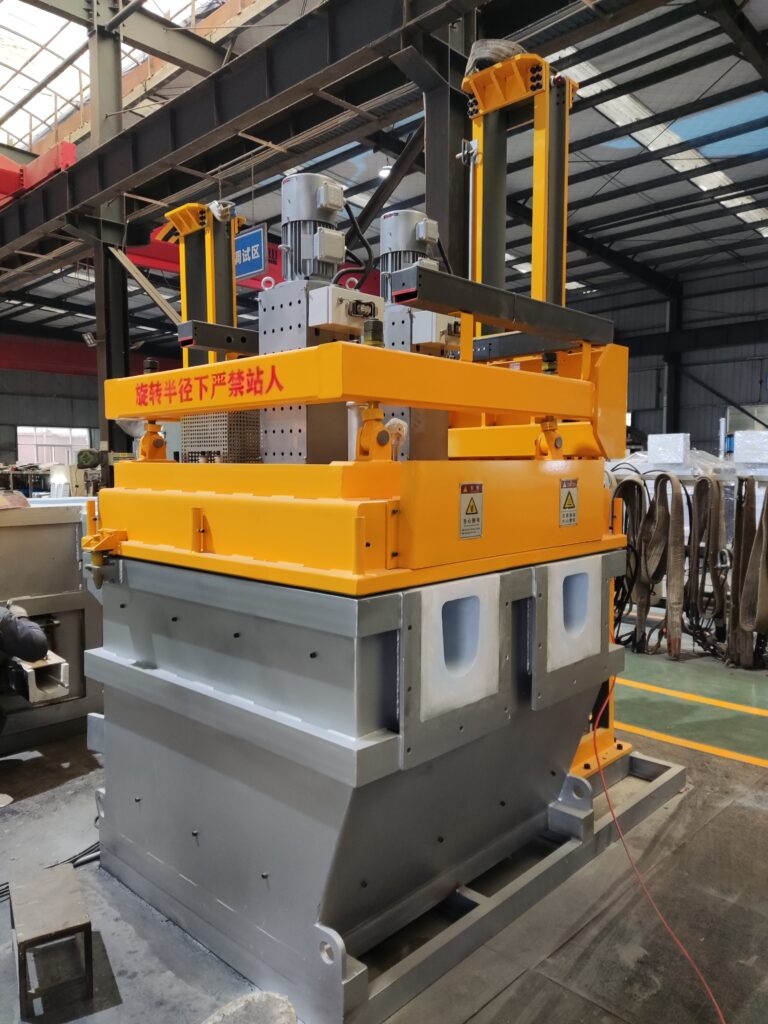
Alüminyum gaz giderme işlemi, gaz gözenekliliğini önlemek amacıyla döküm öncesinde erimiş alüminyumdan çözünmüş hidrojeni uzaklaştırır. En etkili ve yaygın olarak kullanılan teknik, döner pervaneli gaz gidermedir; bu yöntemde, inert gaz (argon veya azot) dönen bir grafit rotordan enjekte edilir ve gaz, rotor tarafından ince kabarcıklar halinde parçalanır. Bu kabarcıklar eriyik içinde yukarı doğru yükselir, kısmi basınç farkı sayesinde hidrojeni yakalar ve yüzeye taşır. Diğer yerleşik alüminyum gaz giderme yöntemleri arasında Air Liquide geçirgen tuğla sistemi, SNIF döner nozul işlemi, Alpur yöntemi, hat içi gaz giderme sistemleri, vakumla gaz giderme ve tablet (akı) ile gaz giderme sayılabilir. Çoğu dökümhanede, argon ile döner gaz giderme yöntemi, gözeneksiz dökümler için pratik eşik değer olan 0,10 mL/100 g Al'nin altındaki hidrojen seviyelerine ulaşılmasını sağlar.
Eğer daha önce bir dökümü kesip içinde iğne deliği dolu olduğunu gördüyseniz, bu durumun ne kadar sinir bozucu olduğunu anlarsınız. Birinin gaz giderme döngüsünü aceleye getirmesi ya da tamamen atlaması nedeniyle, atölyelerin bir vardiyalık üretimin tamamını hurdaya ayırdığını gördüm. Bu sayfada, basit akı tabletlerinden sofistike hat içi sistemlere kadar modern dökümhanelerde kullanılan tüm önemli alüminyum gaz giderme yöntemleri, gerçek proses verileriyle birlikte ele alınmaktadır; böylece doğru yaklaşımı seçip en uygun ayarları yapabilirsiniz.
Çözünmüş hidrojen neden alüminyumda gözenekliliğe neden olur?
Erimiş alüminyum, hidrojeni bir sünger gibi emer. Çözünürlük, katı alüminyumda yaklaşık 0,04 mL/100 g iken 750 °C’de yaklaşık 0,70 mL/100 g’a sıçrar; bu, 17 katlık bir artışa karşılık gelir. Katılaşma sırasında, bu fazla hidrojenin tamamı, dökümün her yerine dağılmış gaz gözenekleri olarak çekirdeklenir.
Bunlar sadece görünüşteki kusurlar değildir. Hidrojen gözenekliliği, çekme mukavemetini 10–25% oranında azaltır, hidrolik ve pnömatik bileşenlerin basınç sızdırmazlığını bozar ve reddedilme oranlarını tavan yapar. Amerikan Dökümcüler Derneği’ne göre, hidrojen gözenekliliği dünya çapında alüminyum dökümlerdeki en yaygın kusur olmaya devam etmektedir.
Hidrojen içeriği ile gözeneklilik arasındaki ilişki doğrusal değildir. Yaklaşık 0,15 mL/100 g’ın altında, çoğu Al-Si alaşımı kabul edilebilir bir yoğunlukta katılaşır. 0,20 mL/100 g'ın üzerinde ise risk alırsınız. 0,30 mL/100 g'ı aştığınızda, özellikle katılaşmanın yavaş olduğu ve hidrojenin yayılıp daha büyük boşluklar oluşturmak için zamana sahip olduğu kalın kesitlerde, gözle görülür gözeneklilik neredeyse kaçınılmazdır.
Hidrojen alımının yaygın kaynakları:
- Atmosferik nem (%’nin üzerindeki bağıl nem, emilimi önemli ölçüde hızlandırır)
- Islak, yağlı veya boyanmış yük malzemeleri
- Nemli akı, aletler veya refrakter kaplamalar
- Doğrudan ateşlemeli yankı eriticilerindeki fırın yanma ürünleri
- Aşınmış veya oksitlenmiş hurda (oksit tabakalarında hapsolmuş nem)
İyi bir üretim ortamı yönetimi, üretim sürecinin baş aşamalarında hidrojen alımını azaltır; ancak her ısıtma işlemi yine de aktif gaz giderme gerektirir. Malzeme hazırlığı ne kadar iyi yapılırsa yapılsın, bu ihtiyacı tamamen ortadan kaldıramaz.
Teknik destek için bizimle iletişime geçin
Dökümhanelerde Kullanılan Başlıca Alüminyum Gaz Giderme Yöntemleri Nelerdir?
Alüminyum dökümhanelerinde kullanılan alüminyum gaz giderme yöntemleri, son kırk yıl içinde önemli ölçüde gelişmiştir. Başlıca teknikler arasında Air Liquide yöntemi, SNIF yöntemi, Alpur yöntemi, hat içi gaz giderme sistemleri, çevrimiçi gaz giderme sistemleri, vakumla gaz giderme ve tablet (akı) ile gaz giderme yer almaktadır. Her biri verimlilik, maliyet ve uygulama kapsamı açısından farklı avantaj ve dezavantajlara sahiptir.
Air Liquide Yöntemi
Air Liquide yöntemi, fırın dışında uygulanan sürekli arıtma işlemlerinin başlıca biçimlerinden biridir. Cihazın tabanı, geçirgen bir tuğla ile donatılmıştır. Azot gazı, geçirgen tuğladan geçerken minik kabarcıklar oluşturur ve eriyik içinde yukarı doğru yükselir. Bu kabarcıklar, erimiş alüminyumla temas ve hareket sırasında çözünmüş gazı emer ve askıda kalan safsızlıkları hapseder; bunları yüzeye çıkararak arıtma etkisi yaratır.
Bu yöntem hem hidrojeni hem de bazı metalik olmayan cürufları giderebilse de, genel gaz giderme verimliliği daha modern sistemlere kıyasla ideal değildir. Geçirgen tuğlaların oluşturduğu kabarcık boyutu, döner nozul sistemlerinin ürettiğine göre genellikle daha büyük ve daha az tekdüze olma eğilimindedir; bu da toplam gaz-eriyik temas alanını sınırlar ve etkili etkileşim süresini kısaltır. Yine de Air Liquide yaklaşımı, harici eriyik işleme teknolojisinin gelişiminde önemli bir adımdı ve geçirgen tapalı gaz tahliyesinin çeşitli versiyonları, maksimum hidrojen gideriminden çok basitliğin ön planda tutulduğu bazı çelik ve alüminyum üretim tesislerinde hâlâ kullanılmaktadır.
SNIF Yöntemi (Dönen Nozullu İnert Flotasyon)
SNIF — Spinning Nozzle Inert Flotation (Dönen Nozullu İnert Flotasyon) ifadesinin kısaltması — aslen Union Carbide Corporation tarafından geliştirilen, alüminyum eriyiği için kullanılan bir harici arıtma cihazıdır. Sistem, her biri grafit gazlı dönen bir nozul içeren iki hazneden oluşur. Gaz, her bir nozulun rotoru aracılığıyla ince kabarcıklar halinde dağıtılır. Aynı zamanda rotor, eriyikleri karıştırarak kabarcıkları tüm hacim boyunca eşit bir şekilde dağıtır ve böylece kapsamlı bir arıtma etkisi sağlar.
Bu tasarım, basit gaz enjeksiyon yöntemlerinin bir zayıflığını özellikle ele almaktadır: gazın tek bir yönde üflenmesinden kaynaklanan kabarcıkların birikmesi ve kabarcıkların bir kolon içinde yukarı doğru yüzerken oluşan sürekli gaz kanalı. Bu kanallar, gaz ile eriyik arasındaki temas süresini kısaltarak arıtma verimliliğini düşürmektedir. SNIF yöntemi, mekanik çalkalama yoluyla bu kanalları parçalamaktadır.
Arındırma gazı genellikle azot veya argondur. Arındırma etkisini artırmak için —özellikle alkali metallerin uzaklaştırılması amacıyla— taşıyıcı gaza 2% ila 5% oranında klor karıştırılabilir; ancak bu uygulama son yıllarda çevresel açıdan giderek daha fazla eleştiriye maruz kalmaktadır.
Alpur Yöntemi
Alpur yöntemi, Fransa’da Péchiney tarafından (başlangıçta Bischner şirketi aracılığıyla) geliştirilmiştir. SNIF sistemi gibi, Alpur işlemi de eriyik içine rafine gazı mikro kabarcıklar halinde enjekte etmek için dönen bir nozul kullanır. Ancak Alpur tasarımı, kritik bir açıdan farklılık gösterir: Yalnızca harici eriyik sirkülasyonuna güvenmek yerine, eriyik parçasını nozul grubuna çekerek rotor muhafazası içindeki kabarcıklarla doğrudan temas etmesini sağlar. Rotor haznesi içindeki bu yoğun gaz-eriyik karışımı, arıtma verimliliğini önemli ölçüde artırır.
Kullanılan gazlar azot ve argondur. Alpur yöntemi, birincil alüminyum eritme tesislerinde ve büyük ölçekli dökümhanelerde yaygın olarak benimsenmiş ve birçok modern sıralı gaz giderme ünitesinin tasarımını etkilemiştir. Bu yöntemin temel yeniliği — kabarcıkları statik bir banyoya salmak yerine eriyiği kabarcık oluşum bölgesinden geçirmek — günümüzde üretilen çoğu yüksek performanslı döner gaz giderme sisteminin çalışma prensibi olmaya devam etmektedir.
Hat İçi Gaz Giderme Sistemi
Erimiş metal hat içi gaz giderme sistemi, ilk olarak 1982 yılında Conalco tarafından geliştirilen bir tür sürekli erimiş metal işleme sistemidir. Alüminyum erimiş metal, girişten teğetsel olarak silindirik reaksiyon odasına girer ve bu da erimiş metale dönme akışı kazandırır. Reaktörün alt kısmı, küçük kabarcıklar saçan gaz nozullarıyla donatılmıştır ve bu kabarcıklar, dönen eriyik sayesinde reaktörün tüm hacmine yayılır, böylece mükemmel bir arıtma etkisi sağlar.
Erimiş malzeme reaksiyon odasından dışarı aktıktan sonra, bir seramik köpük filtre metal olmayan kalıntıları gidermek için. Gaz giderme işleminin hemen ardından süzme işleminin gerçekleştirildiği bu aşamalı işlem, yüksek kaliteli alüminyum döküm için günümüzün en iyi uygulamasıdır. Arıtma gazı argondur; ayrıca alkali metallerin daha iyi giderilmesini sağlamak amacıyla az miktarda klor da eklenebilir.
Hat içi sistemler, özellikle sürekli döküm işlemleri, DC döküm hatları ve parti parti pota işleminin darboğazlara yol açabileceği her türlü yüksek hacimli işlem için son derece uygundur.
Çevrimiçi Gaz Giderme Sistemi
Çevrimiçi gaz giderme sistemi, dökümhane ölçeğinde alüminyum eriyik işleme alanında günümüzün en gelişmiş teknolojisini temsil etmektedir. Bu üniteler, tutma ocağı ile döküm ekipmanı arasına kurulur ve metal, döküm istasyonuna doğru akarken sürekli olarak işlenir.
Gelişmiş çevrimiçi gaz giderme üniteleri, daha uzun hizmet ömrü sağlamak için yüksek silikon eritme teknolojisini kullanır. Gaz giderme rotoru, ısıtıcı koruma kılıfı ve termokupl koruma kılıfı, yüksek hassasiyetli alüminyum üretiminin gereksinimlerini karşılayabilen hassas seramik üretim teknolojisiyle üretilmiştir. Bir çevrimiçi gaz giderme ünitesi iki işlev sunar: aktif hidrojen giderimi ve entegre ısıtma yoluyla erime sıcaklığının korunması. Bu kombinasyon, yüksek hassasiyetli erimiş alüminyum arıtma endüstrisine hizmet eder; otomotiv yapı dökümleri, havacılık ve uzay bileşenleri ile üstün kaliteli ekstrüzyon kütükleri, bu düzeydeki proses kontrolünden faydalanır.
Toplu kova gaz giderme yöntemine kıyasla en önemli avantajı, tutarlılıktır. Metal, arıtma odasından kesintisiz bir şekilde aktığı için, her kilogram alüminyum aynı gaz giderme işleminden geçer. Bir üretim döngüsünün “ilk kovası” ile “son kovası” arasında hiçbir fark yoktur.
Döner Pervaneli Gaz Giderme İşlemi Aslında Nasıl Çalışır?
Döner pervaneli teknoloji, SNIF, Alpur ve modern çevrimiçi gaz giderme sistemlerinin temelini oluşturduğundan, bu mekanizmayı ayrıntılı olarak anlamakta fayda vardır.
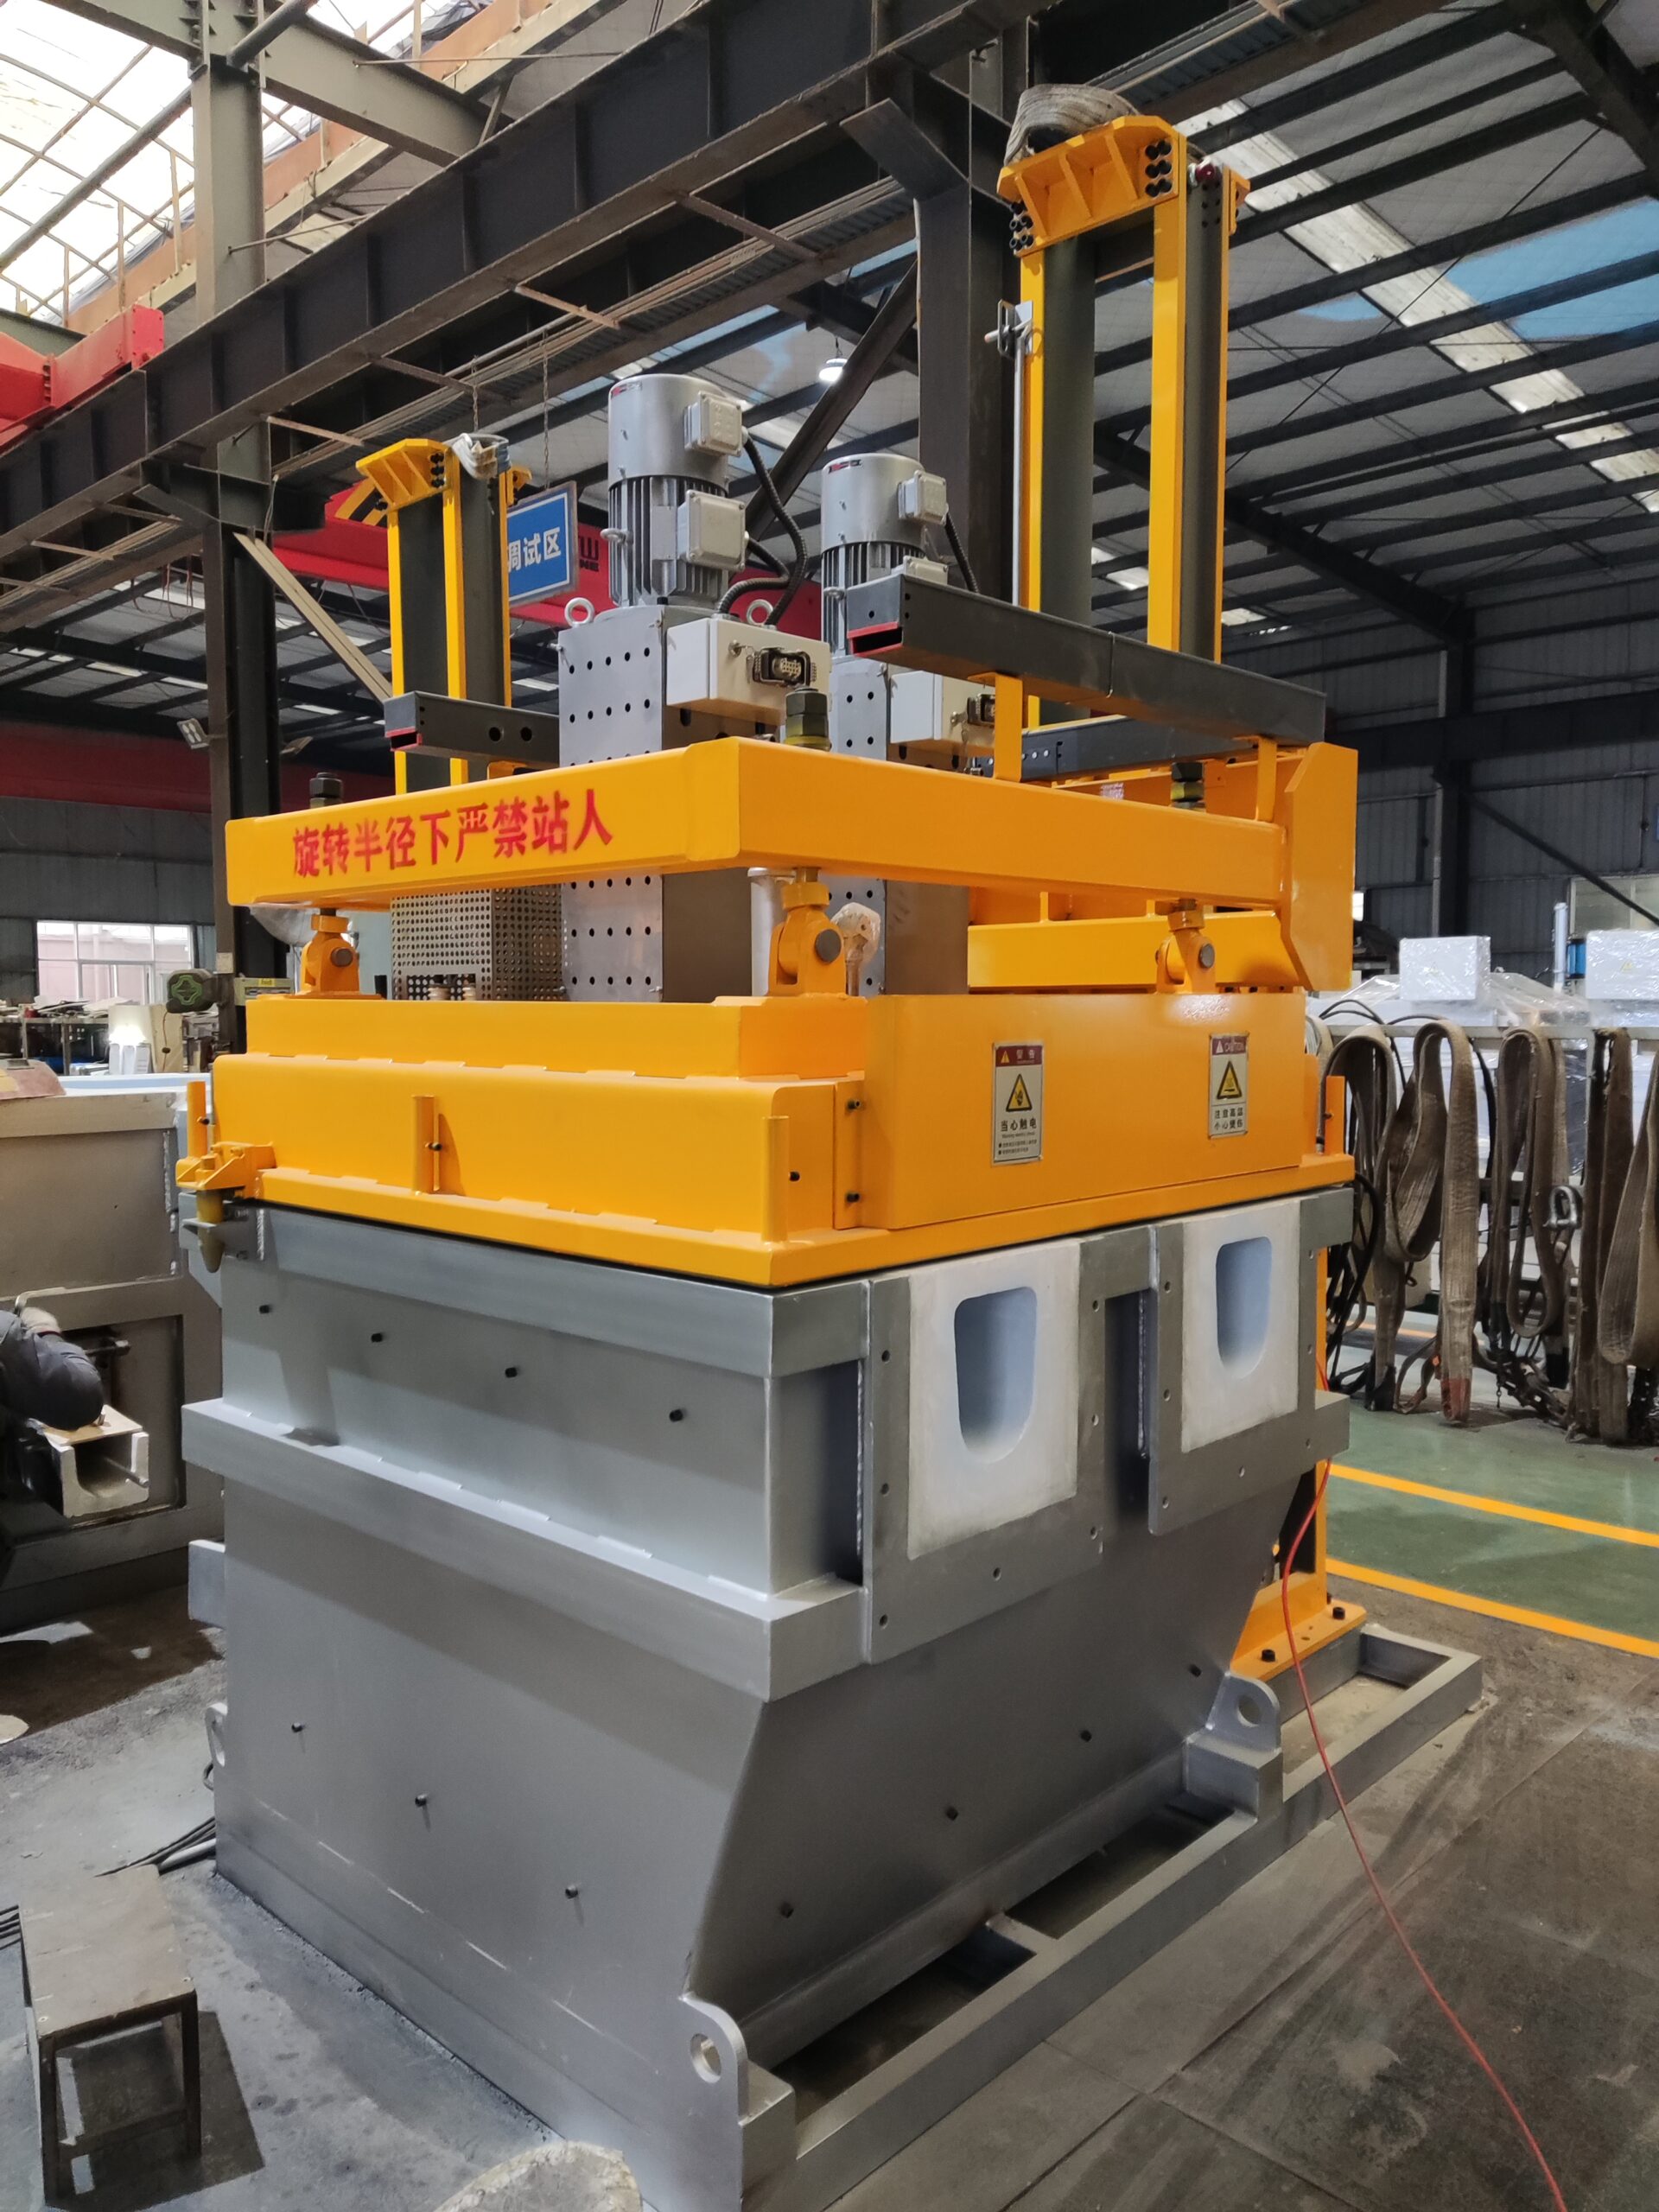
Grafit veya silikon karbür bir rotor, 350–600 RPM hızında dönerken, içi boş şaftından inert gaz akar. Rotor, gelen gaz akışını binlerce minik kabarcığa —genellikle çapı 1–3 mm olan— parçalar. Bu ince kabarcıkların toplam yüzey alanı muazzamdır. Erimiş malzemenin içinden yukarı doğru yükselirken, saf argon kabarcığının içindeki H₂ kısmi basıncı esasen sıfır olduğu için hidrojen bu kabarcıkların içine yayılır. Hidrojen yüklü kabarcıklar yüzeye ulaşır, patlar ve gazı egzoz davlumbazına salar.
Toplu işleme döngü süreleri, eriyik hacmine ve başlangıç hidrojen konsantrasyonuna bağlı olarak 8–15 dakika sürer. 500 kg’lık bir potada düzgün çalışan bir rotor, tutarlı bir şekilde 0,06–0,10 mL/100 g Al değerine ulaşır.
Argon mu, Azot mu: Hangi Gazla Gaz Giderimi Yapmalısınız?
Bu tartışma, her dökümcülük konferansında gündeme gelir. İşte pratik cevap:
Argon Erimiş alüminyumda tamamen inert bir gazdır. Alaşım elementleriyle reaksiyona girmez, kalıntılar oluşturmaz ve her alaşım grubunda güvenle kullanılabilir. Güvenliğin kritik öneme sahip olduğu uygulamalar, havacılık ve yüksek magnezyum içerikli alaşımlar için argon, tek makul seçimdir.
Azot metreküp başına 30–40% daha ucuzdur ve birçok ticari alaşım için yeterli performansı gösterir. Bununla birlikte, azot, özellikle magnezyum içeren alaşımlarda (A356, A380), 740°C’nin üzerindeki sıcaklıklarda alüminyumla reaksiyona girerek alüminyum nitrür (AlN) kalıntıları oluşturur. Bu sert parçacıklar, işleme aletlerinin aşınmasına neden olur ve yorulma ömrünü kısaltır.
| Parametre | Argon Gazının Giderilmesi | Azot Gazının Giderilmesi |
|---|---|---|
| Metreküp başına gaz maliyeti | Daha yüksek (~$3,50–5,00) | Alt aralık (~$1,80–3,00) |
| AlN kalıntılarının oluşma riski | Yok | Mg alaşımlarında orta ila yüksek düzeyde |
| Ulaşılabilecek nihai H₂ miktarı | 0,05–0,10 mL/100 g | 0,08–0,15 mL/100 g |
| En uygun olduğu durumlar: | Havacılık ve uzay, yapısal, güvenlik açısından kritik | Ticari, kritik olmayan dökümler |
| Alaşım uyumluluğu | Evrensel | >0,31 TP3T Mg alaşımlarından kaçının |
Argon, kontaminasyon riski olmaksızın sürekli olarak daha düşük kalıntı hidrojen seviyesi sağlar; bu özelliği sayesinde kaliteye duyarlı uygulamalar için tercih edilen taşıyıcı gazdır.
Peki ya Tablet (Flux) Gaz Giderme — Hâlâ Güncel mi?
Tablet gaz giderme işleminde, erime sıcaklığında ayrışarak klor gazı salan katı bileşikler — en yaygın olarak heksakloroetan (C₂Cl₆) — kullanılır. Klor, eriyik içinde kabarcıklar halinde yükselir ve inert gazın yaptığı gibi hidrojeni uzaklaştırır; ancak buna ek bir kimyasal fayda da vardır: klor, alkali metallerle (sodyum, kalsiyum, lityum) reaksiyona girerek cüruf olarak yüzeye çıkan klorür tuzları oluşturur.
Dolayısıyla, tablet gaz giderme işlemi iki işlevi birden yerine getirir: hidrojen giderme ve eriyik temizleme.
Ancak dezavantajları da oldukça önemlidir. Klor gazı ve yan ürünleri (HCl, eser miktarda fosgen) zehirli ve aşındırıcıdır. REACH yönetmelikleri kapsamındaki AB dahil olmak üzere birçok yargı bölgesi, heksakloroetan tabletlerini kısıtlamış veya yasaklamıştır. OSHA’nın klor için izin verilen maruz kalma sınırı, 8 saatlik TWA olarak sadece 1 ppm’dir; bu değer, havalandırması yetersiz bir dökümhanede kolaylıkla aşılabilir.
Sermaye bütçelerinin kısıtlı olduğu Güneydoğu Asya ve Güney Amerika’daki küçük imalat atölyelerinde hâlâ tablet gaz giderme sorunuyla karşılaşıyorum. Günde iki kez eritilen 50 kg'lık bir pota için, $15.000+ tutarında bir döner sisteme yatırım yapmak, $0,50'lik bir tabletle işin halledilebildiği durumlarda pek mantıklı gelmiyor. Ancak gidişat çok net: bu yöntem dünya çapında kademeli olarak kullanımdan kaldırılıyor.
Klor içermeyen tabletler Florür bileşiklerine dayalı yöntemler giderek daha fazla ilgi görüyor. Bu yöntemler operatörler için daha güvenli olmakla birlikte, hidrojen gideriminde ölçülebilir derecede daha az etkilidir.
| Faktör | Heksakloroetan Tabletleri | Klor İçermeyen Tabletler | Döner Pervane (Argon) |
|---|---|---|---|
| H₂ giderme verimliliği | 50–65% | 30–45% | 75–90% |
| Zehirli duman oluşumu | Yüksek (Cl₂, HCl) | Düşük | Yok |
| Tedavi başına maliyet (100 kg) | ~$1,50–3,00 | ~$3,00–5,00 | ~$2,00–4,00 (gaz + aşınma) |
| Yasal durum (AB/ABD) | Sınırlı erişim | İzin Verilen | İzin Verilen |
| Alkali metallerin uzaklaştırılması | Mükemmel | Orta | Akı içermeyen minimal tasarım |
Tablet gaz giderme, küçük parti üretim işlemleri için hâlâ uygun maliyetli bir seçenek olmaya devam etmekle birlikte, dünya çapında giderek sıkılaşan kısıtlamalarla karşı karşıya olduğundan, döner gaz giderme yöntemi uzun vadede daha sürdürülebilir bir yatırım olarak öne çıkmaktadır.
Vakumla Gaz Giderme, Gazla Temizleme Yöntemleriyle Karşılaştırıldığında Nasıl Bir Farklılık Gösterir?
Vakumla gaz giderme işlemi tamamen farklı bir prensipte çalışır. Hidrojeni uzaklaştırmak için kabarcıklar eklemek yerine, eriyik üzerindeki atmosferik basıncı düşürürsünüz. Sievert yasasına göre, erimiş alüminyumdaki hidrojen çözünürlüğü, yüzeyin üzerindeki H₂ kısmi basıncının karekökü ile orantılıdır. Basıncı 1–10 mbar'a düşürdüğünüzde, hidrojen metalden kendiliğinden buharlaşarak dışarı çıkar.
Uygulamada, vakumla gaz giderme işlemi neredeyse tamamen sürekli döküm ve birincil alüminyum üretimi ile sınırlıdır. Gerekli ekipmanlar — vakum odaları, sıcaklığı sabit tutmak için indüksiyonla ısıtma sistemleri, sızdırmaz transfer sistemleri — $200K ile $1M'nin üzerinde bir maliyete sahiptir. Bu maliyet, 200 kg'lık dökümler yapan bir dökümhane için ekonomik değildir.
Vakumla gaz gidermenin en etkili olduğu alan, hibrit konfigürasyonlardır. Bazı gelişmiş dökümhane operasyonlarında, kısmi vakum (100–200 mbar) ile yavaş argon tahliyesi birleştirilir. Bu yaklaşım, hidrojen seviyelerini 0,05 mL/100 g'nin altına düşürebilir; bu, en yüksek kalitedeki dövme hammaddeleri ve mümkün olan en düşük gaz içeriğini gerektiren belirli havacılık kütükleri için gereklidir.
Dökümhane ölçeğinde alüminyum gaz giderme işlemlerinde, döner pervaneli sistemler, vakum teknolojisinin karmaşıklığı ve maliyetine gerek kalmaksızın gerçek hayattaki gereksinimlerin büyük çoğunluğunu karşılamaktadır.
Etkili alüminyum gaz giderimi için en önemli proses parametreleri nelerdir?
İyi bir donanıma sahip olmak gereklidir, ancak tek başına yeterli değildir. Operatörlerin yanlış parametreler kullandıkları için, birinci sınıf gaz giderme istasyonlarına sahip olmasına rağmen yine de gözenekli dökümler üreten dökümhaneleri denetledim. İşte sonuçları gerçekten belirleyen unsurlar:
Rotor Hızı, Gaz Akış Hızı ve İşlem Süresi
Bu üç değişken birbiriyle etkileşim halindedir. Daha yüksek rotor hızı, daha ince kabarcıklar oluşturur ancak aynı zamanda daha fazla yüzey türbülansı da yaratır; bu da atmosferik nemden kaynaklanan hidrojenin tekrar sisteme girmesine neden olabilir. Çoğu 200–800 kg’lık eriyik için pratikteki ideal aralık:
- Rotor hızı: 400–500 dev/dak
- Gaz akış hızı: 5–15 L/dk (erime hacmine göre ölçeklendirilmiş)
- Tedavi süresi: 10–15 dakika
Aşırı gaz akışı, amaçtan uzaklaşan dalgalı ve sıçrayan bir yüzey oluşturur. Akışın çok az olması ise, verimli bir temizleme yapılmadan hızla yükselen aşırı büyük kabarcıkların oluşmasına neden olur. Erimiş malzeme yüzeyini izleyin: tüm alana yayılmış, yumuşak ve tutarlı bir kabarcık oluşumu olmalıdır. Ortada bir volkan patlaması görürseniz, akış hızını azaltın veya RPM'yi artırarak kabarcıkları daha ince bir şekilde parçalayın.
Hangi sıcaklıkta gaz giderimi yapılmalıdır?
Gaz giderme işlemi, eriyik sıcaklıkları düşük olduğunda daha etkilidir; çünkü likidüs noktasına yaklaştıkça hidrojen çözünürlüğü azalır. Ancak sıcaklığı çok düşürürseniz, rotorda erken katılaşma ve döküm için yetersiz aşırı ısınma riskiyle karşı karşıya kalırsınız.
| Alaşım Ailesi | Gaz Giderme Sıcaklığı (°C) | Dökme Sıcaklığı (°C) | Erime Noktası (°C) |
|---|---|---|---|
| A356 (Al-7Si-0,3Mg) | 710–730 | 720–740 | 615 |
| A380 (Al-8,5Si-3,5Cu) | 700–720 | 670–710 | 595 |
| 6061 (dövme, eritilmiş) | 720–740 | 700–720 | 652 |
| A319 (Al-6Si-3,5Cu) | 710–725 | 700–730 | 604 |
En düşük pratik sıcaklıkta gaz giderme işlemi, hidrojen giderme verimliliğini artırır; ancak aktarımdan sonra kalıbın tamamen doldurulması için yeterli aşırı ısınmanın korunması gerekir.
Teknik destek için bizimle iletişime geçin
Erimiş alüminyumdaki hidrojen içeriği nasıl ölçülür?
Ölçmediğiniz şeyi kontrol edemezsiniz. Maliyet-doğruluk ekseninde farklı noktalarda yer alan çeşitli yöntemler mevcuttur:
Düşük Basınç Testi (RPT): En basit üretim sahası yöntemi. Küçük bir numuneyi çelik bir kaba dökün ve kısmi vakum altında (50–100 mbar) katılaştırın. Gözenekli numunelerde gözle görülür kabarcıklar ortaya çıkar; temiz numuneler ise yoğun ve pürüzsüzdür. Bu yöntem nicel olmaktan ziyade nitel bir yöntemdir, ancak deneyimli bir operatör, kabul edilebilir eriyikleri reddedilecek düzeydeki eriyiklerden güvenilir bir şekilde ayırt edebilir. Ekipman maliyeti: $2.000'den az.
ALSCAN / Telegas (geri dönüşümlü gaz dengesi): Kısmi basınç dengesi sağlanana kadar bir taşıyıcı gazı eriyik içinden dolaştırarak hidrojeni nicel olarak ölçer ve ardından gazı termal iletkenlik yöntemiyle analiz eder. Hassasiyet: ±0,01 mL/100 g. Ünitelerin maliyeti $20.000–40.000 olup, otomotiv ve havacılık dökümhanelerinde standart olarak kullanılmaktadır.
Katı hal elektrokimyasal sensörler (Hyscan III ve benzerleri): 3–5 dakika içinde ölçüm sonuçlarını verir. ALSCAN’dan daha hızlıdır, ancak 0,08 mL/100 g’nin altındaki çok düşük konsantrasyon aralıklarında biraz daha az hassastır.
Çoğu işlem için bir RPT ünitesi, gerekli asgari donanımdır. Müşteri şartnameleri 0,15 mL/100 g’nin altındaki hidrojen değerlerinin belgelenmesini gerektiriyorsa — ki bu durum giderek daha yaygın hale gelmektedir — ALSCAN tipi bir cihaza yatırım yapın.
Rotor Tasarımı Gaz Giderme Performansını Nasıl Etkiler?
Gaz giderme rotoru bir sarf malzemesidir ve tasarımı, kabarcık boyutunu, dağılım şeklini ve hidrojen giderim oranını doğrudan etkiler. Grafit rotorlar, erimiş alüminyumla kimyasal olarak uyumlu olmaları, karmaşık geometrilere kolayca işlenebilmeleri ve makul fiyatlı olmaları nedeniyle pazarda baskın konumdadır.
Ancak tüm grafitler aynı değildir. Yüksek yoğunluklu, ince taneli grafit (1,77+ g/cm³ yığın yoğunluğu), çalışma sıcaklığında türbülanslı eriyik akışından kaynaklanan aşınmaya ve atmosferik maruziyetten kaynaklanan oksidasyona daha iyi direndiği için standart sınıflara kıyasla 2–3 kat daha uzun ömürlüdür.
Rotorun geometrisi de aynı derecede önemlidir. Kademeli akış kanallarına sahip çok kanatlı tasarımlar, basit çapraz şekilli veya dört yuvalı rotorlara kıyasla daha ince ve daha homojen bir şekilde dağılmış kabarcıklar üretir. Temel bir rotor ile optimize edilmiş çok kanallı bir tasarım arasındaki verimlilik farkı 15–20%'ye ulaşabilir; bu da gaz giderme döngüsünü 12 dakikadan 9 dakikaya indirgemek anlamına gelir. Ayda yüzlerce ısıtma işlemi söz konusu olduğunda, bu zaman tasarrufu oldukça önemlidir.
Gaz giderme ekipmanlarını ve sarf malzemelerini değerlendirirken, sadece rotor boyutlarını değil, kabarcık boyutu dağılımı verilerini yayınlayan tedarikçileri tercih edin. Gerçek hayattaki performansı belirleyen unsur kabarcık boyutudur.
Toplu Kova Gaz Giderme ve Hat İçi Gaz Giderme: İşletmenize Hangisi Uygun?
Alüminyum döküm uygulamalarında iki üretim modeli öne çıkmaktadır:
Kepçe (parti) gaz giderme dökümden önce her kepçeyi veya potayı ayrı ayrı işler. Esnek bir sistemdir — ardışık dökümlerde farklı alaşımlar için parametreleri ayarlayabilirsiniz — ancak her döngüde operatörün disiplinli davranmasını gerektirir ve bu disiplin bozulduğunda değişkenlik ortaya çıkar.
Hat içi (sürekli) gaz giderme işlem ünitesini fırın ile döküm istasyonu arasındaki aktarım oluğuna yerleştirir ve metal akarken işleme tabi tutar. Bu, yüksek hacimli işlemler için standart bir uygulamadır: DC döküm, sürekli şerit döküm ve 24 saat kesintisiz çalışan büyük basınçlı döküm hücreleri.
Hat içi sistemler, denklemi insan faktöründen arındırdıkları için temelde daha tutarlı sonuçlar verir. Ayrıca, tek bir işleme hattında seramik köpük filtreler ve tane inceltici katkı maddeleriyle entegrasyona olanak tanır.
Maliyet farkı oldukça büyüktür. Taşınabilir bir kepçe gaz giderme ünitesinin fiyatı $8.000–25.000 arasındadır. Refrakter kaplı hazneye, otomatik gaz kontrolüne ve entegre filtreleme özelliğine sahip bir hat içi gaz giderme sisteminin fiyatı yaklaşık $50.000'den başlar ve yüksek verimli konfigürasyonlarda $150.000'i aşabilir.
Genel kural: Vardiya başına 2.000 kg’ın altında olduğunda, kepçe gaz giderimi genellikle ekonomik açıdan mantıklıdır. Bu eşiğin üzerinde ise, hat içi sistemler, daha az hurda, azalan işgücü maliyetleri ve daha sıkı proses kontrolü sayesinde kendilerini amorti ederler.
Gaz giderme işleminden önce hidrojen alımını nasıl azaltabilirsiniz?
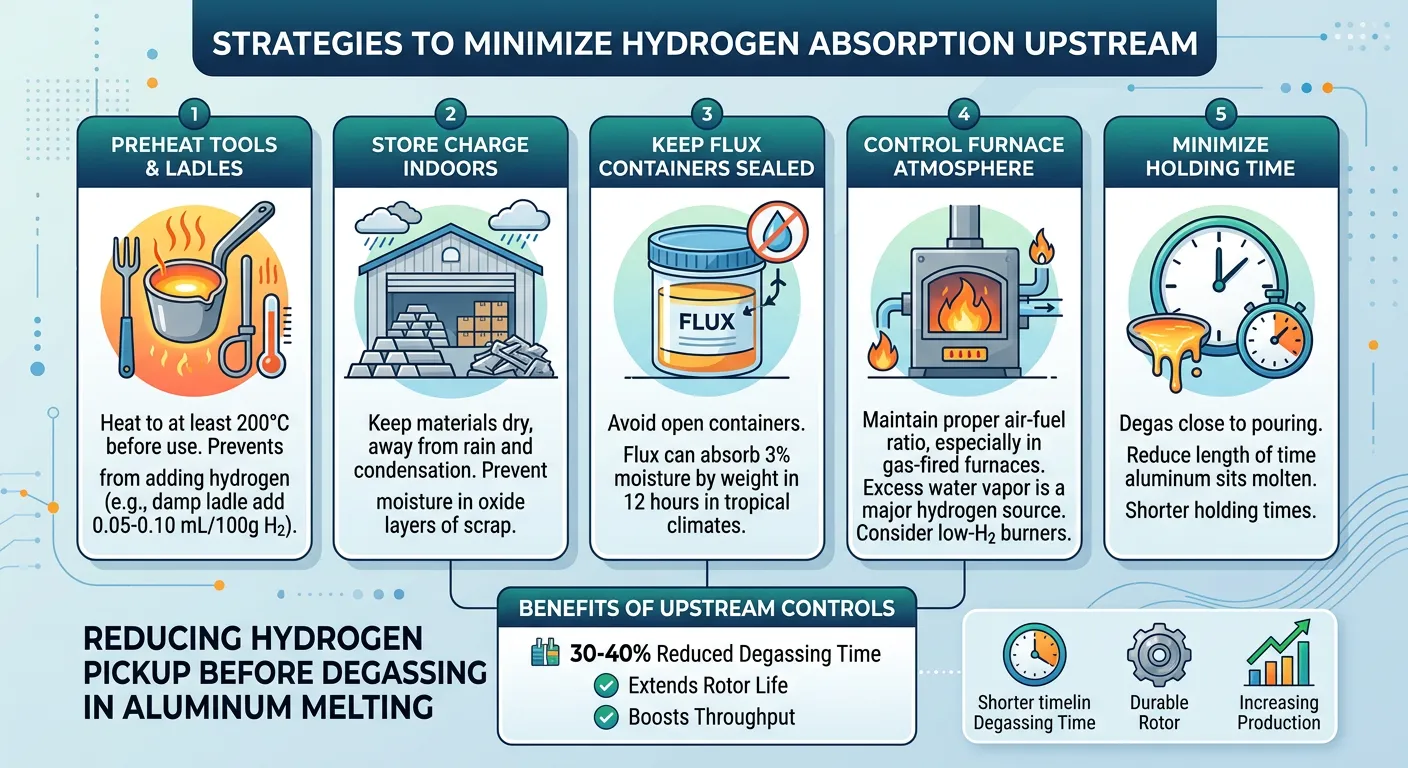
Hidrojen emilimini ön aşamada en aza indirdiğinizde gaz giderme işlemi daha etkili ve hızlı gerçekleşir. Bu adımların maliyeti neredeyse sıfırdır:
- Tüm aletleri ve kepçeleri önceden ısıtın eriyikle temas etmeden önce en az 200 °C’ye ısıtılmalıdır. Nemli bir kepçe, saniyeler içinde 100 g başına 0,05–0,10 mL hidrojen ekleyebilir.
- Şarj malzemelerini kapalı bir alanda saklayın yağmurdan ve yoğuşmadan uzak tutun. Hafifçe oksitlenmiş hurda bile, oksit tabakasında hidrojen seviyelerini belirgin şekilde artıracak kadar nem barındırır.
- Akı kaplarını kapalı tutun. Tropikal bir iklimde bir gece boyunca açık bırakılan flux’u test ettim; 12 saat içinde ağırlıkça 3% nem emdi.
- Fırın atmosferini kontrol edin. Gaz yakıtlı yankılama fırınlarında, fazla yanma ürünleri —özellikle su buharı— önemli bir hidrojen kaynağıdır. Uygun hava-yakıt oranını koruyun ve düşük hidrojenli brülör teknolojisini değerlendirin.
- Bekletme süresini en aza indirin. Alüminyum ne kadar uzun süre erimiş halde kalırsa, o kadar fazla hidrojen emer. Mümkün olduğunca döküme yakın bir zamanda gaz giderme işlemini gerçekleştirin.
Bu ön işlem kontrolleri, gaz giderme işleminin yerini almayacaktır; ancak gerekli arıtma süresini –40% oranında azaltabilir, bu da rotorun ömrünü uzatır ve üretim kapasitesini artırır.
Gaz Giderme İşleminin Filtreleme ve Tanecik İnceltme ile Birleştirilmesi
Gaz giderme işlemi hidrojen sorununu çözer, ancak oksit kalıntıları veya tane yapısı sorunlarını ortadan kaldırmaz. En etkili yöntem erime işleme stratejisi üç işlemi sırayla birleştirir:
- Gaz Giderme (argonlu döner pervaneli) – çözünmüş hidrojeni giderir
- Filtreleme (seramik köpük filtreler, 20–50 ppi) – oksit tabakalarını ve metalik olmayan kalıntıları tutar
- Tahıl inceltme (Al-5Ti-1B ana alaşımı) – gelişmiş mekanik özellikler için ince, eşeksenli tane yapısı oluşturur
Sıralı düzenlemelerde metal önce gaz giderme odasından, ardından bir filtre kutusundan geçer. Tanecik inceltici, gaz gidericinin akış yönünde bir tel besleyici aracılığıyla eklenir. Bu sıra önemlidir; gaz giderme işlemi, oksit filmlerini daha küçük parçacıklara ayırabilen türbülans yaratır ve bu parçacıklar daha sonra akış yönündeki filtre tarafından tutulur.
Bazı dökümhaneler, kabarcıkların tanecik incelticinin yayılmasına yardımcı olduğu gerekçesiyle, gaz giderme ünitesinin öncesine tanecik inceltici ekler. Bu yöntem, parti bazlı kova işlemlerinde kabul edilebilir düzeyde işe yarar; ancak hat içi sistemlerde, eriyik daha sakin olduğundan ve ana alaşım daha homojen bir şekilde çözündüğünden, gaz giderme odasının arkasına tanecik inceltici eklemek daha öngörülebilir sonuçlar verir.
Alüminyum gaz giderme işleminde hangi endüstri standartları geçerlidir?
Kabul edilebilir hidrojen seviyelerini, test protokollerini ve gözeneklilik kabul kriterlerini belirleyen çeşitli teknik şartnameler ve standartlar bulunmaktadır:
- ASTM B108/B108M – Alüminyum alaşımlı kalıcı kalıp dökümleri (gözeneklilik sınırları dahil)
- ASTM E155 – Alüminyum döküm muayenesi için referans röntgen filmleri (gözeneklilik şiddet derecesi sınıflandırması)
- AMS 2771 – Havacılık ve uzay sektöründe kullanım için izin verilen maksimum gözeneklilik değerinin belirtildiği alüminyum alaşımlı dökümlerin ısıl işlemi
- EN 1706:2020 – Gaz gözenekliliği sınıflandırmalarını da içeren alüminyum döküm alaşımlarına ilişkin Avrupa standardı
Toyota, BMW ve Tesla gibi otomotiv OEM’leri, genellikle yapısal dökümler için 0,12 mL/100 g’ın altında bir hidrojen içeriği şart koşmaktadır. Havacılık ve uzay sektöründeki ana yükleniciler (Boeing ve Airbus tedarik zincirleri) ise çoğu zaman 0,08 mL/100 g’ın altında bir değer talep etmekte ve her bir üretim partisi için zorunlu nicel belgeleme istemektedir.
Güvenlik açısından kritik parçalar döküyorsanız, müşterinizin satın alma siparişinde tam olarak neye ihtiyaç duyulduğu ayrıntılı olarak belirtilecektir. Gaz giderme işleminizi, bu değerlere tutarlı bir şekilde ve güvenlik marjı bırakarak ulaşacak şekilde tasarlayın.
Sorun Giderme: Alüminyum Gaz Giderme Yöntemleri İstenen Sonuçları Vermediğinde
Uygun bir gaz giderme döngüsü uygulamanıza rağmen dökümlerde hala gözeneklilik gözlemliyorsanız, şu yaygın nedenleri araştırın:
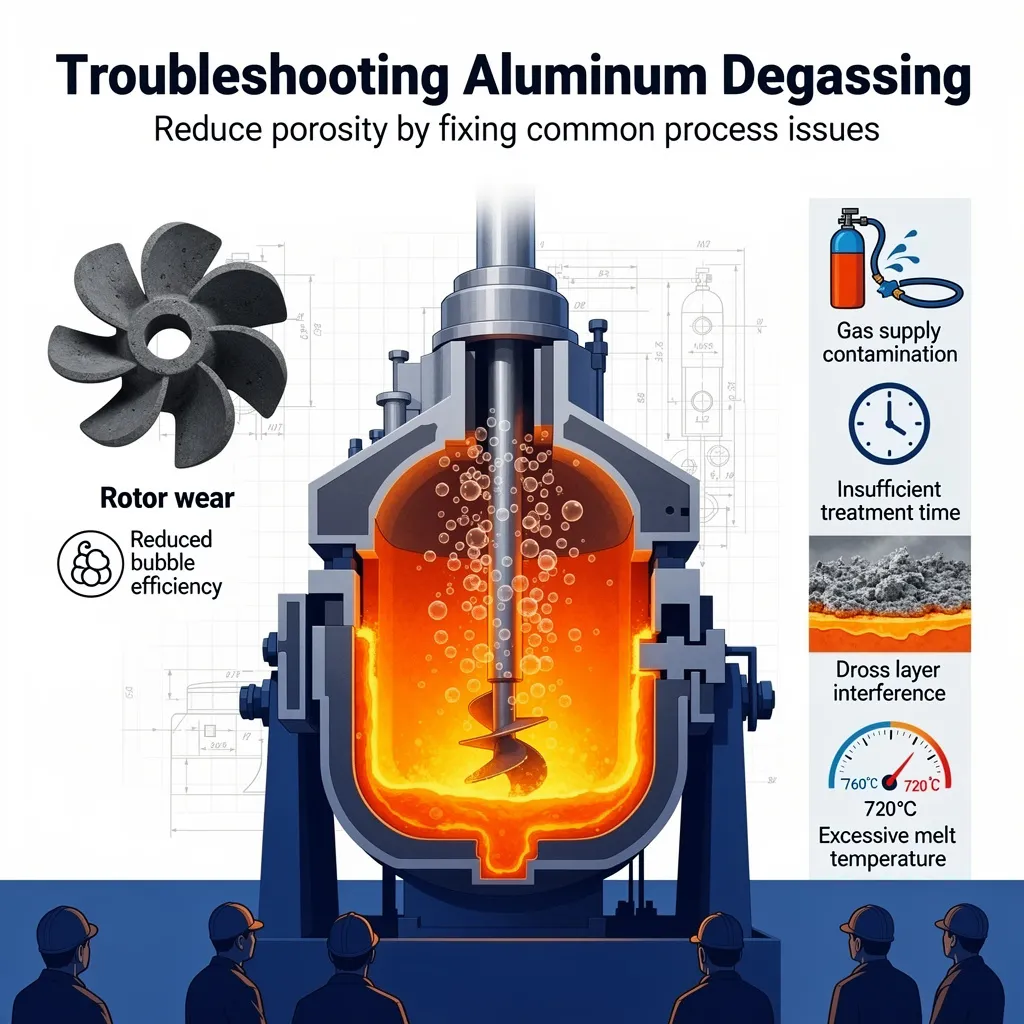
- Rotor aşınması: Aşınmış bir rotor, daha büyük ve daha az etkili kabarcıklar oluşturur. Kanat kenarlarında gözle görülür aşınma belirtileri ortaya çıktığında grafit rotorları değiştirin; ısıtma işlemi sırasında ciddi bir kırılma yaşanmasını beklemeyin.
- Gaz kaynağında kirlenme: Endüstriyel sınıf argon (99,995%) yeterlidir. Ancak besleme hattınızda en ufak bir sızıntı bile varsa, nemli ortam havasını içeri çekmiş olursunuz. Tüm bağlantıları ve bağlantı parçalarını kontrol edin.
- Tedavi süresinin yetersizliği: Standart bir döngüden sonra RPT numunenizde hâlâ kabarcıklar görülüyorsa, gaz akış hızını artırmak yerine işlem süresini 3–5 dakika uzatın.
- Cüruf tabakası paraziti: Kalın, kabuklu bir cüruf tabakası yükselen kabarcıkları hapseder ve hidrojeni tekrar eriyik içine yansıtır. Gaz giderme döngüsüne başlamadan önce cürufu sıyırın; cüruf yeniden birikirse döngünün ortasında da aynı işlemi tekrarlayın.
- Aşırı erime sıcaklığı: 760 °C’de yapılan gaz giderme işlemi, 720 °C’de yapılan işlemden belirgin şekilde daha az verimlidir. Her 10 °C’lik bir düşüş, hidrojen ekstraksiyonunu ölçülebilir düzeyde iyileştirir.
En çok göz ardı edilen gelişme hangisi? Operatör eğitimi. Herhangi bir ekipmanı değiştirmeden önce, personele aletlerin doğru şekilde ön ısıtılması, cüruf yönetimi ve üretim döngüsü disiplinine ilişkin eğitim vermek suretiyle bir tesiste hidrojen seviyelerinin 40% kadar düştüğünü gördüm. İnsanlar her zaman en etkili değişkendir.
Özel İhtiyaçlarınıza Uygun Doğru Alüminyum Gaz Giderme Yöntemini Seçme
Evrensel olarak en iyi gaz giderme yöntemi diye bir şey yoktur; sadece alaşım karışımınıza, üretim hacminize, kalite hedeflerinize ve bütçenize en uygun yöntem vardır. 10 kg’lık partiler halinde eritim yapan küçük bir sanat dökümhanesinin gereksinimleri, vardiya başına 20 ton işleyen bir jant üreticisinin gereksinimlerinden tamamen farklıdır.
Ticari, otomotiv ve endüstriyel bileşenler üreten alüminyum dökümhaneleri ve kalıp dökümcülerinin büyük çoğunluğu için, argon ile döner pervaneli gaz giderme hidrojen giderme verimliliği, proses tekrarlanabilirliği ve işletme maliyetleri arasında en iyi dengeyi sunar. Bunu, her ısı döngüsünde bir düşük basınç testi ile birleştirin, rotor değiştirme programlarına uyun ve hidrojen kaynaklarını prosesin başlangıcında kontrol edin.
Daha yüksek hacimler söz konusu olduğunda, entegre gaz giderme, ısıtma ve seramik köpük filtreleme özelliklerine sahip bir hat içi sistem, döküm kalitesinde ve partiden partiye tutarlılıkta, partisel işlemenin asla ulaşamayacağı düzeyde önemli bir iyileşme sağlar.
Alüminyumun gazdan arındırılmasının temel ilkeleri değişmemiştir: hidrojeni gidermek, kalıntıları önlemek ve temiz metali iyi tasarlanmış bir kalıba dökmek. Bu üç unsuru iyi bir şekilde uyguladığınızda, kalite sorunlarınızın büyük bir kısmı ortadan kalkacaktır.
Sık Sorulan Sorular
1. Alüminyum gaz giderme nedir?
Alüminyum gaz giderimi, dökümlerde gaz gözenekliliğini önlemek amacıyla inert gazla temizleme, vakum işlemi veya kimyasal akı kullanılarak erimiş alüminyumdan çözünmüş hidrojenin uzaklaştırılması işlemidir.
2. Alüminyum dökümünde gaz giderme neden gereklidir?
Katılaşma sırasında hidrojen çözünürlüğü 17 kat azalır. Gaz giderme işlemi yapılmazsa, hapsolmuş hidrojen gözenekler oluşturur; bu gözenekler mukavemeti 10–25% oranında düşürür ve bitmiş parçalarda basınç sızıntılarına neden olur.
3. Alüminyumun gazdan arındırılması için en uygun gaz hangisidir?
Argon, erimiş alüminyumda tamamen inert olduğu için gaz giderme işleminde tercih edilen gazdır. Azot daha ucuzdur ancak 740°C’nin üzerindeki sıcaklıklarda magnezyum içeren alaşımlarda alüminyum nitrür kalıntıları oluşturabilir.
4. Döner gaz giderme işlemi ne kadar sürer?
Tipik bir döner pervaneli gaz giderme döngüsü, başlangıçtaki hidrojen konsantrasyonuna ve hedeflenen kalite seviyesine bağlı olarak, 200–800 kg'lık bir eriyik için 8–15 dakika sürer.
5. Erimiş alüminyumda kabul edilebilir hidrojen seviyesi nedir?
Çoğu dökümhane, ticari dökümler için 0,15 mL/100 g Al’nin altında bir değer hedeflemektedir. Otomotiv sektöründeki yapısal parçalar için 0,12 mL/100 g’nin altında bir değer gereklidir ve havacılık ve uzay sektöründeki teknik şartnameler genellikle 0,08 mL/100 g’nin altında bir değer talep etmektedir.
6. Sıralı gaz giderme ile kepçeyle gaz giderme arasındaki fark nedir?
Kepçeyle gaz giderme işlemi, dökümden önce her bir partiyi ayrı ayrı işler. Hat içi gaz giderme işlemi ise metalin fırından döküm istasyonuna akarken sürekli olarak işlenmesini sağlar ve yüksek hacimli üretimlerde daha tutarlı sonuçlar verir.
7. Ekipman kullanmadan alüminyumdaki gazı giderebilir misiniz?
Heksakloroetan tabletleri, küçük eritimler için düşük maliyetli bir gaz giderme seçeneği sunar; ancak toksik klor dumanları üretir ve dünya çapında giderek artan yasal kısıtlamalarla karşı karşıyadır.
8. Alüminyumun gazdan arındırılması için en uygun sıcaklık nedir?
700–730 °C aralığında gerçekleştirilen gaz giderme işlemi, çoğu Al-Si döküm alaşımı için en uygunudur. Daha düşük sıcaklıklar hidrojen giderimini iyileştirir, ancak döküm için yeterli aşırı ısınmaya imkân sağlamalıdır.
9. Erimiş alüminyumdaki hidrojen içeriği nasıl ölçülür?
Düşük basınç testi (RPT), üretim sahasında uygulanan en basit yöntemdir. Nicel ölçüm için ALSCAN veya Telegas cihazları, ±0,01 mL/100 g hassasiyet sunar.
10. Gaz giderme işleminin başarısız olmasının nedenleri nelerdir?
Sık görülen nedenler arasında, aşırı büyük kabarcıklar oluşturan aşınmış rotorlar, kirlenmiş gaz besleme hatları, aşırı eriyik sıcaklığı, kabarcıkları hapseden kalın cüruf tabakaları ve yetersiz işleme süresi sayılabilir.
İlgili yazılar:
 Çevrimiçi Gaz Giderme Yöntemleri
 Hidrojen Gazının Giderilmesi
 Çevrimiçi Arıtma Ekipmanları
 Alüminyum Gaz Giderme Ekipmanı
 Alüminyum Gaz Giderme Sistemi
 Erimiş Alüminyum Gaz Giderici
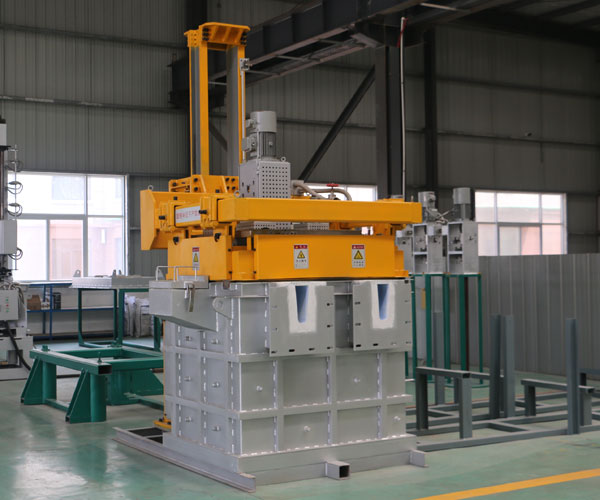 Alüminyum Gaz Giderme Makinesi
 Döner Gaz Giderme Ünitesi
 Metal Gaz Giderme Sistemi
 Erimiş Metal Temizliği
 Çevrimiçi Alüminyum Gaz Giderme Sistemi
 Döner Gaz Giderme