
Alüminyum Döküm ve Haddeleme Süreci
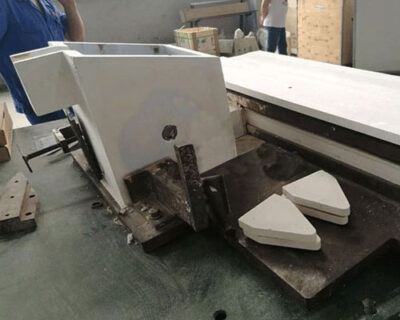
Ön işleme tabi tutulmuş ağız fanını, contayı vb. tutma fırınından çıkarın, bunları kontrol edin ve hızlı bir şekilde düzeltin. Nozulu döküm nozulu giriş cihazını alıp içeri itiniz ve nozul silindiri ile arasındaki boşluğu ayarlayınız kulak kıvrımı, ve döküm bölgesinin uzunluğunu ayarlayın. Rulo çıkış tarafındaki nozul ucu ile rulo merkez hattı arasındaki mesafeyi kontrol edin. Döküm sistemini ısıtma fırınından çıkarın, döküm kanallarını yerleştirin ve temizleyin, birleşim yerlerini kapatın, ardından seramik filtre levha ve kullanılan alüminyum-titanyum-bor teli.
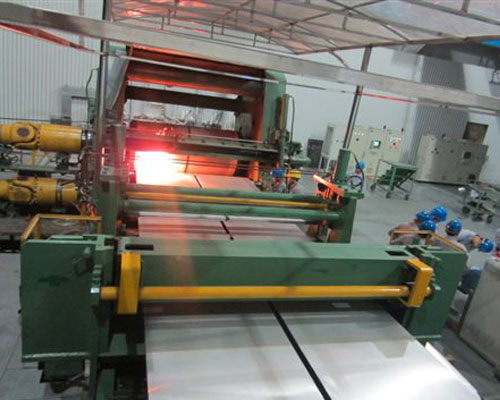
Arıtılmış alüminyum eriyiğinin sıcaklığı 730~745 ℃'de tutulur; eriyik, delikten oluğa girer, oluğa Al-Ti-B tel tanecik inceltici eklenir ve ardından arıtma işlem cihazına girer. Alüminyum eriyik, arıtma işlem cihazından çıktıktan sonra, ön kutu sıvı seviyesini kontrol edebilen bir sistemdir. Sıvı, ön kutunun alt tarafındaki çapraz kanaldan yalıtım malzemesinden yapılmış besleme nozülüne akar ve sıvı metal, statik basınç etkisiyle besleme nozülünden çıkarak zıt yönlerde dönen bir çift döküm silindirinin ortasına doğrudan girer. İki silindirin yüzeyleriyle temas eden alüminyum eriyiğinin ısısı, silindirlerin içindeki soğutma suyundan silindir kılıfı aracılığıyla aktarılır. Bu sırada, döküm silindirleri sıvı metali hızla kristalleştirir. Döküm silindirinin dönüşüyle birlikte, erimiş alüminyumun ısısı katılaşmış kabuk aracılığıyla döküm silindiri tarafından sürekli olarak uzaklaştırılır ve kristalleşme cephesinin sıcaklığı düşmeye devam eder. Kristal yüzeyi eriye doğru sürekli ilerler. Üst ve alt kristal tabakalar kalınlaşıp birleştiğinde, döküm işlemi tamamlanır ve haddeleme bölgesine girer; burada alüminyum haddeleme deformasyonunun ardından döküm-haddelenmiş şerit haline gelir.