
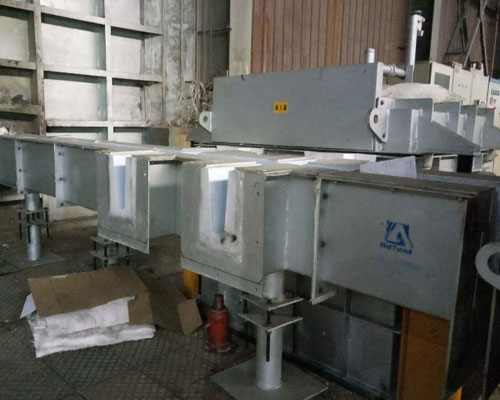
Karıştırma, eritme, arıtma ve dinlendirme işlemlerinin ardından, 6063 alüminyum alaşımı sıvısı gerekli kimyasal bileşim, döküm sıcaklığı ve metal saflığı şartlarını karşılar; böylece erimiş alüminyumun hazırlık aşaması tamamlanır ve resmî döküm aşamasına geçilir. Doldurma aşaması, erimiş alüminyumun sabit fırından transfer oluğuna aktarıldığı, çevrimiçi gaz giderme, seramik köpük filtreleme işlemlerinden geçirildiği, çekme borusunun doldurulduğu ve belirli bir süre bekletildiği süreci ifade eder.
Erimiş alüminyum doldurma aşamasında, döküm için gerekli olan üç unsur şunlardır: döküm hızı, sıfıra eşittir; döküm sıcaklığı; ilk dönemde yıkama, çevrimiçi gaz giderme ve seramik plaka filtrelemesi süreçlerinin ısı emilimi nedeniyle erimiş alüminyumun sıcaklığı normal döküm sıcaklığından 10℃-20℃ daha düşüktür; Soğutma: Su miktarı (su basıncı) genellikle normal döküm su basıncının 50% ila 70%'si kadardır.
Erimiş alüminyum doldurma aşamasında aşağıdaki hususlara dikkat edilmelidir:
Döküm platformu, döküm kanalı, filtre kutusu ve seramik köpük filtre Dökümden önce tamamen önceden ısıtılmalıdır; genellikle 15-20 dakika. Dökümün başlangıcında aşırı ısı emilimini ve alüminyum eriyiğinin statik fırından çıktıktan sonra aşırı ısı kaybını önlemek amacıyla; aksi takdirde alüminyum eriyiğinin sıcaklığı çok düşük olur ve normal döküm üretimi gerçekleştirilemez.
Başlangıçta, duran fırındaki erimiş alüminyumun sıcaklığı, normal döküm sıcaklığından 5℃-10℃ daha yüksek olmalıdır. Bu, erimiş alüminyumun aktarım oluğu, filtre kutusu ve filtre plakasındaki ısı emilimini telafi etmek için kullanılabilir. Döküm kararlı bir duruma geldiğinde, fırın sıcaklığı normal üretim için gerekli olan sıcaklık seviyesine düşer.
Kutu tipi bir çevrimiçi platform olduğunda gaz giderme ekipmanı, çevrimiçi gaz giderme işlemi sırasında erimiş alüminyumun sıcaklığı, normal döküm sıcaklığından 5 ℃-10 ℃ daha yüksek olmalı ya da normal döküm sıcaklığına eşit olmalıdır; ancak prensip olarak normal döküm sıcaklığından daha düşük olmamalıdır.
Genellikle, döküm platformunun girişini kapatmak için bir kapak kullanılır. Sıvı alüminyum belirli bir miktara ulaştığında, bu kapak hızla açılır; böylece çekme borusunun dolma süresi kısaltılır ve tüm çekme borularının aynı anda mümkün olduğunca fazla dolması sağlanır.
Bekletme süresi, emme borusunun en yavaş dolduğu borudan itibaren başlar. Gerçek çalışma koşullarında, sıcak üst kapağın hasar görmesi veya deforme olması nedeniyle, en yavaş dolan emme borusunun mutlaka erimiş alüminyum girişine en yakın olan boru olmayabileceğini unutmayın. Uzakta bulunan bir yönlendirme borusu varsa, çalışma sırasında dikkatle gözlemleyin.
Bekletme süresi genellikle alaşım türüne ve külçenin çapına göre değişiklik gösterir. 6063 alüminyum alaşımı için genel olarak çap ne kadar büyükse, gerekli bekletme süresi o kadar uzun olur; çap ne kadar küçükse, gerekli bekletme süresi o kadar kısa olur.