

Erimiş alüminyumun belirli bir süre boyunca doldurulmasından sonra, döküm aşamasına geçilir. Bu aşamada, döküm hızı başlangıç hızından normal döküm hızına doğru artmaya başlar; döküm sıcaklığı da normal döküm sıcaklığına doğru yükselmeye başlar ve soğutma suyu hacmi, başlangıç su hacminden normal döküm suyu hacmine yükselir.
Erimiş alüminyum döküm aşamasında aşağıdaki hususlara dikkat edin:
Bu aşama, döküm sürecinde arızaların en sık yaşandığı aşamadır ve patlama ve yanma riskleri yüksektir. İlgili istatistiklere göre, döküm sürecinde meydana gelen kazaların 70%’den fazlası bu aşamada gerçekleşmiştir. Bu nedenle, bu aşamada güvenliğe özel önem verilmeli ve sahadaki personel sayısı en aza indirilmelidir.
Başlangıç döküm hızı genellikle normal döküm hızının 50% ila 70%’si kadardır. Genellikle, normal döküm hızına 200 mm’lik döküm uzunluğu içinde ulaşılmalıdır.
Soğutma suyu hacmi genellikle bekletme süresi başladığında başlangıçtaki su hacminden itibaren artmaya başlar. Döküm hızı normal seviyeye ulaştığında, su hacmi (su basıncı) da normal döküm soğutma suyu hacmine ulaşır.
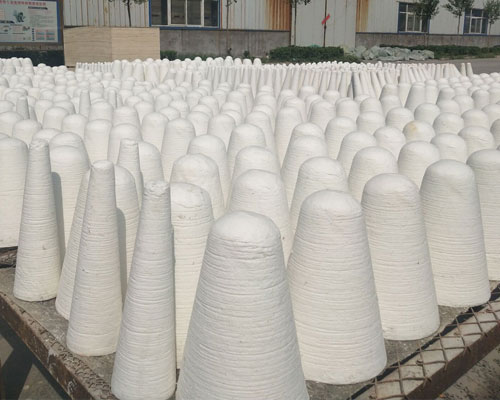
Bu aşamada gözlemlere dikkat edin; alüminyum sızıntısı olan kalıp ise şu şekilde kapatılmalıdır: aşınmaya dayanıklı fiber koni aşırı alüminyum sızıntısını önleyecek şekilde zamanında müdahale ederek, böylece patlama veya diğer kazaların meydana gelmesini engellemek.
Bu erimiş alüminyum döküm aşamasında, çekme borusunda alüminyum yoğunlaşması nedeniyle alüminyum tıkanması meydana gelmesi de kolaydır. Alüminyum tıkanmasının birçok nedeni vardır; bunlar genellikle erimiş alüminyumun düşük sıcaklığı veya dolum ve bekletme sürelerinin çok uzun olmasından kaynaklanır. Gerçek üretimde spesifik bir analiz yapılması gerekir. Tıkanıklığa neden olan alüminyum, döküm işlemi sırasında yeniden eriyip sızarak bir patlamaya neden olabilir. Ayrıca bu alüminyum tıkanıklığı, belirli bir platform konumunda erimiş alüminyumun akış hızının çok düşük olmasına neden olabilir; bu da erimiş alüminyumun doldurulmasını zorlaştırır ve sonuç olarak döküm işlemini zorlaştırır.
Genel olarak, sızıntı yapan kap veya alüminyum tıpa 5 kristalleştiriciden fazlasına ulaştığında, tehlikeyi önlemek için döküm işlemi zamanında sonlandırılmalıdır.
Bu aşamada, döküm platformundaki sıvı seviyesi büyük ölçüde değişecektir. Büyük erimiş alüminyum dalgalanmalarından kaçınmaya çalışın. Statik fırının eğilme hızına veya manuel fırın gözünün ayarına dikkat edin. Platformun sıvı seviyesinin kısa sürede sabit bir değere ulaşmasını sağlayın. Genel stabilite değeri, platformun en yüksek yüzeyinden 30 mm-40 mm daha düşük olmalıdır.