
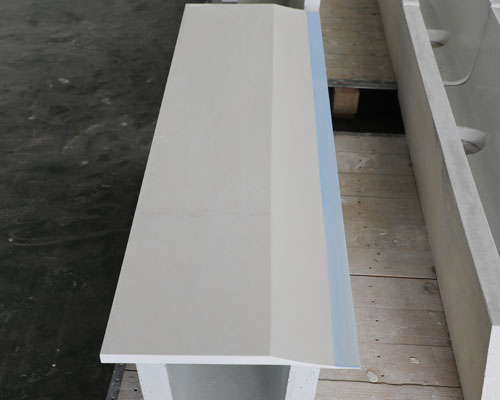
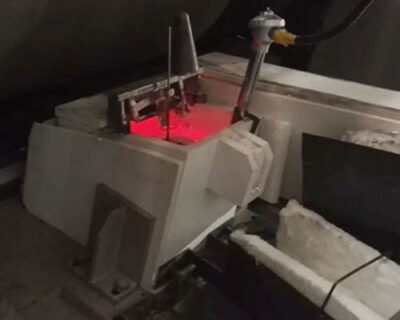
Alüminyum şerit döküm işlemi sırasında, erimiş alüminyum, uzun besleme döküm ucu aracılığıyla iki adet ters yönde dönen su soğutmalı silindir arasındaki sıkışma boşluğuna beslenir. Erimiş alüminyum, silindirlerle temas ettiğinde ve silindirlerin arasından geçerken soğutulur; böylece tekdüze kalınlığa sahip geniş bir döküm metal şerit oluşur. Sıvı metal döküm makinesine beslendiği sürece, döküm işlemi kesintisiz olarak devam edebilir.
Besleme Döküm Ucu, genellikle sıvı alüminyumla temastan kaynaklanan aşınmaya ve termal şoka dayanabilen düşük yoğunluklu bir seramik malzemeden, örneğin gerekli şekle getirilmiş bir seramik elyaf levhadan yapılır.
Bu malzemelerin yoğunluğunun düşük olması nedeniyle, ısı iletkenlikleri oldukça düşüktür (genellikle 0,18 W/mK’dan az) ve içindeki sıvı alüminyum için belirli bir derecede ısı yalıtımı sağlayabilir. Tekerlek Ucu.
Ancak, bir süre üretimde kullanıldıktan sonra kimyasal korozyona ve aşınmaya maruz kalabilirler. Bu durum, uç yapısında çeşitli kirliliklerin oluşmasına yol açacak ve nihayetinde döküm hareketinin erken durmasına neden olacaktır.
Döküm ve haddeleme bölgelerinin belirlenmesi için genel ilkeler
- Döküm-haddelenmiş sacın kalınlığı artırılır ve döküm-haddelenmiş alan küçültülür.
- Döküm silindirinin çapı artar ve döküm alanı genişler.
- Döküm nozulunun ağzının kalınlığı artar ve döküm yuvarlanma alanı genişler.
- Ekipmanın haddeleme kuvveti yüksektir ve döküm ile haddeleme alanı genişletilmiştir.
- Saf alüminyum ve yumuşak alaşımlar için döküm-haddeleme bölgesi biraz daha uzunken, sert alaşımlar için döküm-haddeleme bölgesi ise biraz daha kısadır.
Döküm-haddeleme hızı, döküm-haddelenmiş sacın hızını ifade eder. Döküm silindirinin doğrusal hızıyla karşılaştırıldığında, döküm-haddeleme hızında belirli bir miktar ileri kayma söz konusudur. Çap ne kadar farklı olursa, ileri kayma da o kadar farklı olur. İleri kayma genellikle yaklaşık 6-10% civarındadır.
Döküm hızı, sıvı boşluğu tarafından belirlenir. Döküm silindirinin yuvarlanma hızı belirli bir kritik değere ulaştığında, kristalleşme cephesi döküm silindirinin çıkış düzlemine doğru ilerler. Soğumadaki gecikme nedeniyle, metalin katılaşması için çok geç kalınana kadar sıvı boşluğu derinleşir ve sıvı metal silindirden dışarı akar. Dikişler dışarı akarak normal haddelemeyi etkiler.
Bu nedenle, döküm haddeleme hızında bir sınır hız vardır; yani kritik sıvı boşluğunda istikrarlı haddeleme için maksimum hız.