
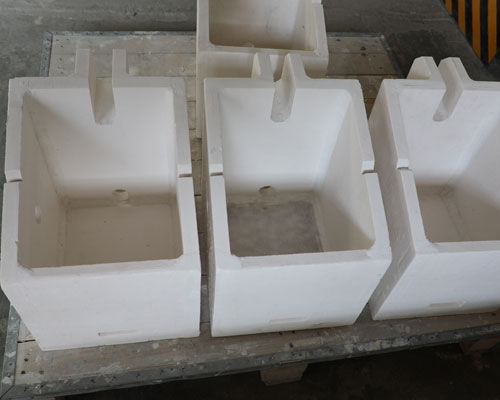
Döküm uçları ve nozulu, vakumla şekillendirilmiş kafa kutusu ve dağıtıcı, alüminyum rulo döküm ve haddeleme üretiminin sağlanmasında kilit öneme sahip faktörlerdir.
Vakumla şekillendirilmiş kafa kutusu ve dağıtıcıyı (aynı zamanda ön kutu) sıcaklık sayesinde, aşırı sıcaklığın yol açtığı iri taneli kusurlar azaltılabilir, yüksek sıcaklıkta eriyikte meydana gelen oksidasyon ve cüruflaşma reaksiyonu azaltılabilir ve döküm-haddelenmiş levhanın kalitesi güvence altına alınabilir.
Döküm hızındaki artış nedeniyle, döküm-haddelenmiş bobinin yüksek büyütme oranlı yapısında ikinci faz tanecikleri daha küçük, dağınık ve daha homojen bir şekilde dağılmış durumdadır. İnce ara metal bileşik tanecikleri, malzemenin mekanik özelliklerini iyileştirebilir ve malzemenin plastisitesini azaltmadan mukavemetini artırabilir.
Döküm-haddeleme hızının artması sayesinde, eriyik katılaşma koşulları iyileşir, döküm-haddelenmiş rulo bobinin iç yapısal yoğunluğu artar ve iç yapısal kalitesi önemli ölçüde iyileşir. Ancak, döküm-haddeleme hızındaki artış da belirli bir aralıkla sınırlıdır. Alaşımın kristalleşme aralığının dikey yüksekliği arttıkça, döküm-haddeleme hızı da buna uygun olarak azaltılmalıdır.
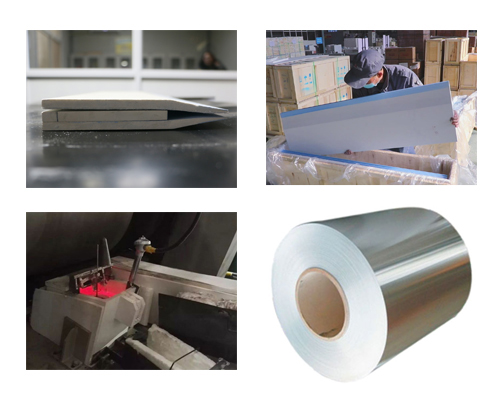
Döküm ve haddeleme süreçlerindeki soğuma ve hız artışının üstesinden gelmek için, nozul-silindir aralığındaki artışa paralel olarak nozul akış dağılım yöntemi iyileştirilmeli ve döküm makinesi uçlarındaki tıkanma bloklarının dağılımını optimize ederek nozul boşluğundaki sıcaklık ve akışkan basıncı homojenliği artırılmalıdır. Döküm ve haddeleme süreçlerindeki soğutma ve hız artışıyla uyum sağlamak amacıyla, üretimde ısı dengesini sağlamak için soğutma yoğunluğu artırılmalıdır.
Başlık kutusu ve ara hazne sıcaklığının düşürülmesi ve döküm hızının artırılması, sadece üretim verimliliğini artırmakla kalmaz, aynı zamanda eriyik akışkanlığını ve eriyik katılaşma koşullarını iyileştirir ve döküm-haddelenmiş rulo bobinin iç yapısının yoğunluğunu artırır.