
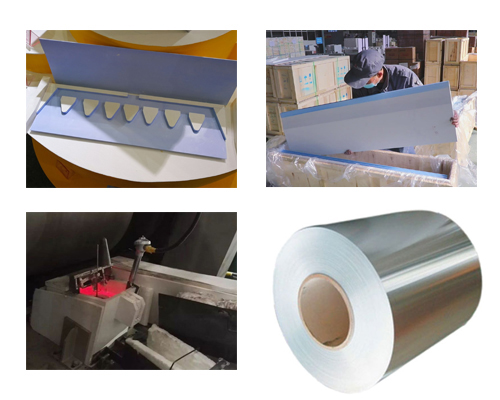
Alüminyum ve alüminyum alaşımlı döküm-haddelenmiş levhaların üretim sürecinde, döküm ucu nozülünün ömrü, döküm-haddelenmiş levhaların üretim miktarı ve kalitesini doğrudan etkiler. Döküm ucu ve nozulun (besleme nozulu) ömrü, döküm-haddelenmiş levhaların üretimi üzerinde büyük bir etkiye sahiptir. Besleme nozulunun ömrünü uzatmak için etkili önlemler belirlemek amacıyla bu konu üzerinde sistematik analiz ve araştırmalar yapılması gerekmektedir.
Döküm-haddelenmiş levha besleme nozülünün ömrünü etkileyen başlıca faktörler şunlardır:
① Sıvı alüminyum tedarikinin istikrarı.
② Besleme nozülünün malzeme kalitesi ve montaj kalitesi.
③ Erime kalitesi.
④ Döküm ve haddeleme bölgesinin uzunluğu.
⑤ Ön kutunun sıcaklığı.
⑥ Döküm haddeleme hızı.
⑦ Soğutma suyu sıcaklığı ve basıncı.
⑧ Silindir yüzeyinin temizlenmesi.
⑨ Ekipmanların çalışma ve üretim özelliklerinde değişiklik yapılmıştır.
Döküm ucu nozülünün ömrünü etkileyen birçok faktör bulunsa da, bunlar üretim uygulamalarında iki kategoride özetlenebilir: besleme nozülünün iç kalitesi ve montaj kalitesi ile proses parametrelerinin seçimi ve kontrolü.
Malzemesi besleme memesi Yüksek işleme performansı, erimiş alüminyumun ıslanabilirliği, esneklik ve yüksek sıcaklıklarda iletkenlik gibi özelliklere sahip olmalıdır. Besleme nozulu daha makul bir yapıya sahiptir ve asıl önemli olan, montajın kalitesinin nasıl sağlanacağıdır.
Eriyiş, çok fazla gaz ve cüruf içeriyorsa, bu durum döküm ve haddeleme üretiminin düzgün işleyişini etkiler ve ciddi durumlarda besleme nozülünün kırılmasına neden olur. Arıtma işlemi, kullanılan miktara göre alüminyum eriyişini arıtmak amacıyla statik fırında uygulanır. Aynı zamanda, hidrojeni gidermek amacıyla fırın dışındaki arıtma kanalı içinde de sürekli olarak arıtma işlemi uygulanır. Ön kutuya giren eriyikteki hidrojen içeriğinin 0,15 ml/100 g Al'nin altında olduğundan emin olun. Fırında arıtma işleminden sonra rafine edici maddeler, cürufun uzaklaştırılması için bir süre bekletin ve üzerine bir kat örtü maddesi serpin.
Başlık kutusunun sıcaklığı kontrol edilir, döküm ve haddeleme sıcaklıkları sürekli olarak izlenir ve kontrol edilir; kontrol grafiği, sıcaklık değişikliklerini dinamik olarak analiz etmek için kullanılır ve sorunlar tespit edilerek zamanında çözülür.