

Alüminyum Alaşımı Ergitme, katı bir maddenin ısınarak akışkan bir sıvıya dönüşmesi sürecidir. Besleme işlemi tamamlandıktan sonra eritme başlar. Ergitme işlemi sırasında, eritmenin hızlı ve homojen bir şekilde gerçekleşmesi ve alevin yakınındaki sıcaklığın 1200 ℃’nin üzerine çıkarak yüksek seviyede olması sağlanmalıdır. Yerel aşırı ısınma ve aşırı sıcaklığı önlemek amacıyla, alüminyum alaşımının oksitlenmesi sonraki ürün arıtma aşamasına ciddi sorunlar yaratacaktır. Karıştırma işlemi gerçekleştirilmeli ve erimemiş fırın yükü, yerel aşırı ısınmayı önlemek için neredeyse tamamı karıştırma akışına dalacak şekilde sıvı alüminyumun içine sıkıştırılmalıdır. Mg ve diğer elementlerin son daldırılması için alev doğrudan ısıtılıp eritilemez; alüminyum sıvısı hammaddeye daldırıldığından sıcaklık düşer ve Mg ile diğer elementler nispeten düşük bir sıcaklıkta eritilir; bu da yanma kaybını azaltır ve yanma verimliliğini artırır.
Alüminyum Alaşımı Ergitme
Alüminyum alaşımı yaklaşık 600 ℃'de erimeye başlar ve 660 ℃'ye ısıtıldığında erir. Erime sıcaklığı 760 ℃'yi geçmemelidir. Erime sıcaklığı 770 ℃'yi aştığında, alüminyum alaşımı ciddi şekilde oksitlenir, erime işlemi sırasında hidrojen emilimi ve cüruf kalıntıları artar ve döküm ve katılaşma işlemi sırasında iri taneler ortaya çıkar, bu da mekanik özellikleri düşürür. Erime işlemi sırasında alüminyum alaşımının oksitlenmesini azaltmak amacıyla, alüminyum oksit tabakasının zarar görmesini önlemek için erime işlemi sırasında 0,4% ila 0,5% oranında kaplama maddesi eklenir. Türü kaplama maddesi cüruf temizleme maddesinin kimyasal bileşimine benzemektedir.
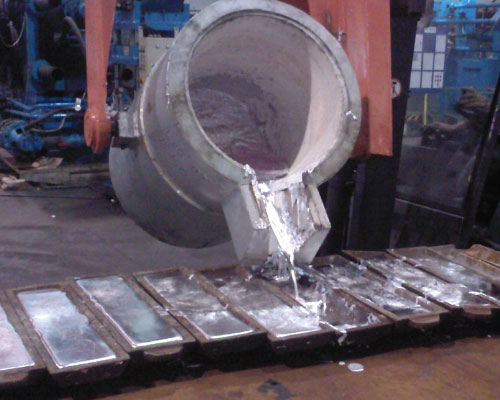
Alüminyum alaşımının eritme sıcaklığı 720 ~ 760 ℃ arasında tutulur. Alüminyum külçe eridikten sonra, Si elementi gibi erime noktaları daha yüksek olan hammaddeler ve Ti ajanı ilave edilir. Ti, alaşımda heterojen kristal çekirdekleri oluşturur; bu da yapıyı inceltmede ve yanma kaybını azaltmak amacıyla alüminyum eriyiğine bastırılmasında rol oynar. Alüminyum külçe temel olarak eridikten sonra, kolayca yanan Mg ve Cu gibi alaşım elementleri eklenir. Yanma kaybını azaltmak için bu elementler ne çok erken eklenmelidir, ne de çok geç eklenmelidir; çünkü geç eklenmesi difüzyonu etkiler ve ayrışmaya neden olur. Fırın kapısını kapatın ve eritmeye devam edin.
Eritme işlemi tamamlandıktan sonra, alüminyum alaşımının yüzeyinde çoğunlukla Al₂O₃ ve diğer oksit kalıntılarından oluşan çok sayıda cüruf bulunur. Bu ince kalıntılar sıvı alüminyumdan daha ağırdır; ancak bir araya gelip topaklaştıktan sonra özgül ağırlıkları azalır ve yüzeye çıkar. Cürufun uzaklaştırılması gerekir. Cüruf giderici maddenin dozu 0,2%~0,5% oranında eklenir, alüminyum sıvısının yüzeyine eşit bir şekilde serpilir ve sığ ve düzgün bir şekilde karıştırılır. Cürufu fırın kapısına koyun, kapıyı kapatın ve bekletin; bir yandan cüruf temizleme maddesinin ısıtma etkisi sayesinde cürufa yapışan alüminyum sıvısı eriyebilir; diğer yandan cürufu alüminyum sıvısından etkili bir şekilde ayırabilir; bu da cürufun ayrılmasına yardımcı olur. Alüminyum cürufu, birkaç dakika bekletildikten sonra fırın kapısından sorunsuz bir şekilde çıkarın. Alüminyum alaşımı eritme işlemi oldukça karmaşık bir süreçtir. Farklı elementlerin tutarsız yanma kayıpları nedeniyle, cürufun ayrılmasından sonra, her bir elementin yalnızca uygun aralık içindeki transfer aralığına boşaltılabildiğinden emin olmak için alüminyum sıvısından fiziksel ve kimyasal analiz amacıyla numune alınması gerekir. Kepçe gaz giderme ve arıtma, aksi takdirde doğru şekilde ayarlanması gerekir.