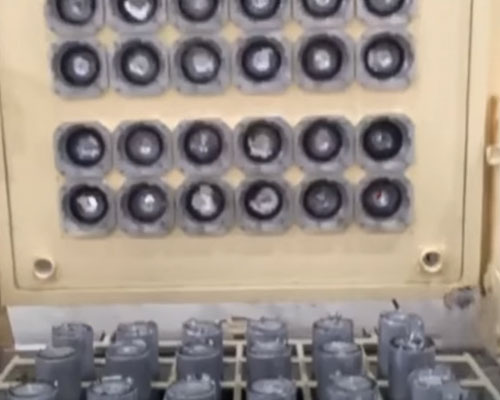
Alüminyum sıcak üst döküm, külçenin mükemmel iç ve yüzey kalitesi ile kolay üretim ve işletim avantajlarına sahiptir; bu nedenle alüminyum alaşımlı yuvarlak külçelerin üretimi için sıcak üst döküm işlemi tercih edilmektedir. Alaşımın bileşimi ve sıcak üst döküm prosesi ekipmanının belirlendiği koşullar altında, yüksek kaliteli, geniş çaplı alüminyum alaşımlı yuvarlak külçelerin üretilmesinde döküm prosesi parametreleri büyük önem taşımaktadır.
Döküm işlemi parametreleri arasında başlıca döküm hızı, döküm sıcaklığı ve külçenin soğuma mukavemeti yer almaktadır. Yüksek kaliteli alüminyum alaşımlı yuvarlak külçelerin üretimi, aslında bu üç ana parametrenin en uygun şekilde bir araya getirilmesinin sonucudur.
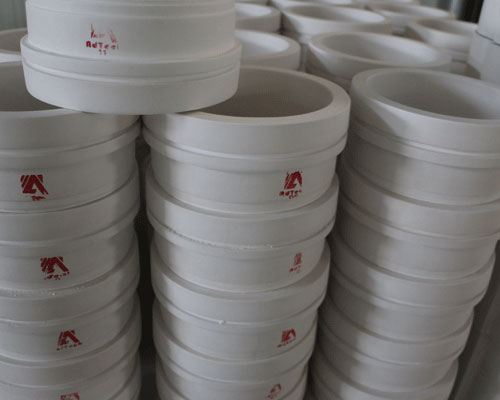
(1) Döküm hızı. Bir yükseltme manşonu Soğutma işlemi sırasında soğutma ve yağlamada rol oynayan sıcak üst döküm kristalizatöründe. Yükseltici manşonun genişliği sabit olduğundan, külçenin soğutma yüksekliği de sabittir. Döküm hızının seçimi, alüminyum alaşımlı yuvarlak külçenin iyi şekillendirilebilirliğe sahip olmasını sağlamaya dayalı olmalıdır; bu da, alüminyum alaşımlı yuvarlak külçenin çatlak göstermemesini ve iyi bir yüzey kalitesine sahip olmasını sağlamaktır. Yukarıdaki faktörler göz önünde bulundurulduğunda ve kütüğün geniş çapı da dikkate alındığında, alüminyum alaşımlı yuvarlak kütüklerin nispeten düşük bir döküm hızında dökülmesi daha uygundur; bu nedenle döküm hızı 20-30 mm/dk olarak seçilir.
(2) Döküm sıcaklığı. Döküm sıcaklığının seçimi, serbest dökümden sonra alüminyum alaşımı eriyiğinin döküm işlemi sırasında iyi bir akışkanlığa sahip olmasını sağlamaya dayanır. Zira yalnızca iyi bir akışkanlık, alüminyum alaşımı eriyiğinin iyi dolum özelliklerine sahip olmasını garanti edebilir.
Döküm sıcaklığını etkileyen faktörler arasında erimiş alüminyumun akış mesafesi (kanal uzunluğu), akış sırasındaki sıcaklık düşüşü (kanal uzunluğu ve ortam sıcaklığı), alaşım bileşimi, külçe özellikleri ve eriyik akışı yer alır. döküm kanalı. Genel olarak, döküm sıcaklığı, alaşımın likidüs sıcaklığından 50-100 santigrat derece daha yüksek olmalıdır. Ayrıca, döküm alüminyum alaşımlı yuvarlak külçenin çapının büyük olması nedeniyle, döküm işlemi sırasında külçenin iç ve dış kısımlarının katılaşma hızı eşit değildir ve gevşeklik kusurlarının oluşması kolaydır. Döküm sıcaklığı düşükse, külçenin orta kısmı etkili ve zamanında beslenemez ve ciddi gevşeklik kusurları ortaya çıkabilir; bu da sonraki ekstrüzyon işlemi sırasında ekstrüde üründe çatlaklara yol açarak kaliteyi ciddi şekilde etkileyecektir. Bu nedenle, döküm sıcaklığı 680-690 santigrat derece olarak seçilir.
(3) Soğutma yoğunluğu. Soğutma yoğunluğu, külçenin yapısı, performansı, çatlama eğilimi ve yüzey kalitesi üzerinde büyük bir etkiye sahiptir. Soğutma suyunun akış hızı, debisi ve sıcaklığı, kristalleştiricinin yapısı ve döküm sıcaklığı, soğutma yoğunluğunu belirleyen üç temel faktördür. Endüstriyel alüminyum alaşımlı eritme döküm üretiminde, belirli bir alaşım kalitesi ve külçe spesifikasyonu için kristalizör yapısı ve döküm sıcaklığı temel olarak sabittir ve külçenin soğutma gücü yalnızca soğutma suyunun akışı ve debisi ayarlanarak kontrol edilebilir. Bu nedenle, soğutma suyu basıncı 0,05 - 0,10 MPa olarak seçilir.