
Son zamanlarda, kalite kontrol birimi ve kalite departmanı sık sık şu duruma müdahale etmiştir: seramik köpük filtre püskürtme hatası. Kalite departmanı, atölye için çeşitli değerlendirme kriterleri belirlemiştir; üretim ekibi ise sorunun nedenini kendi içinde tespit eder ve sorunun kök nedenini analiz eder.
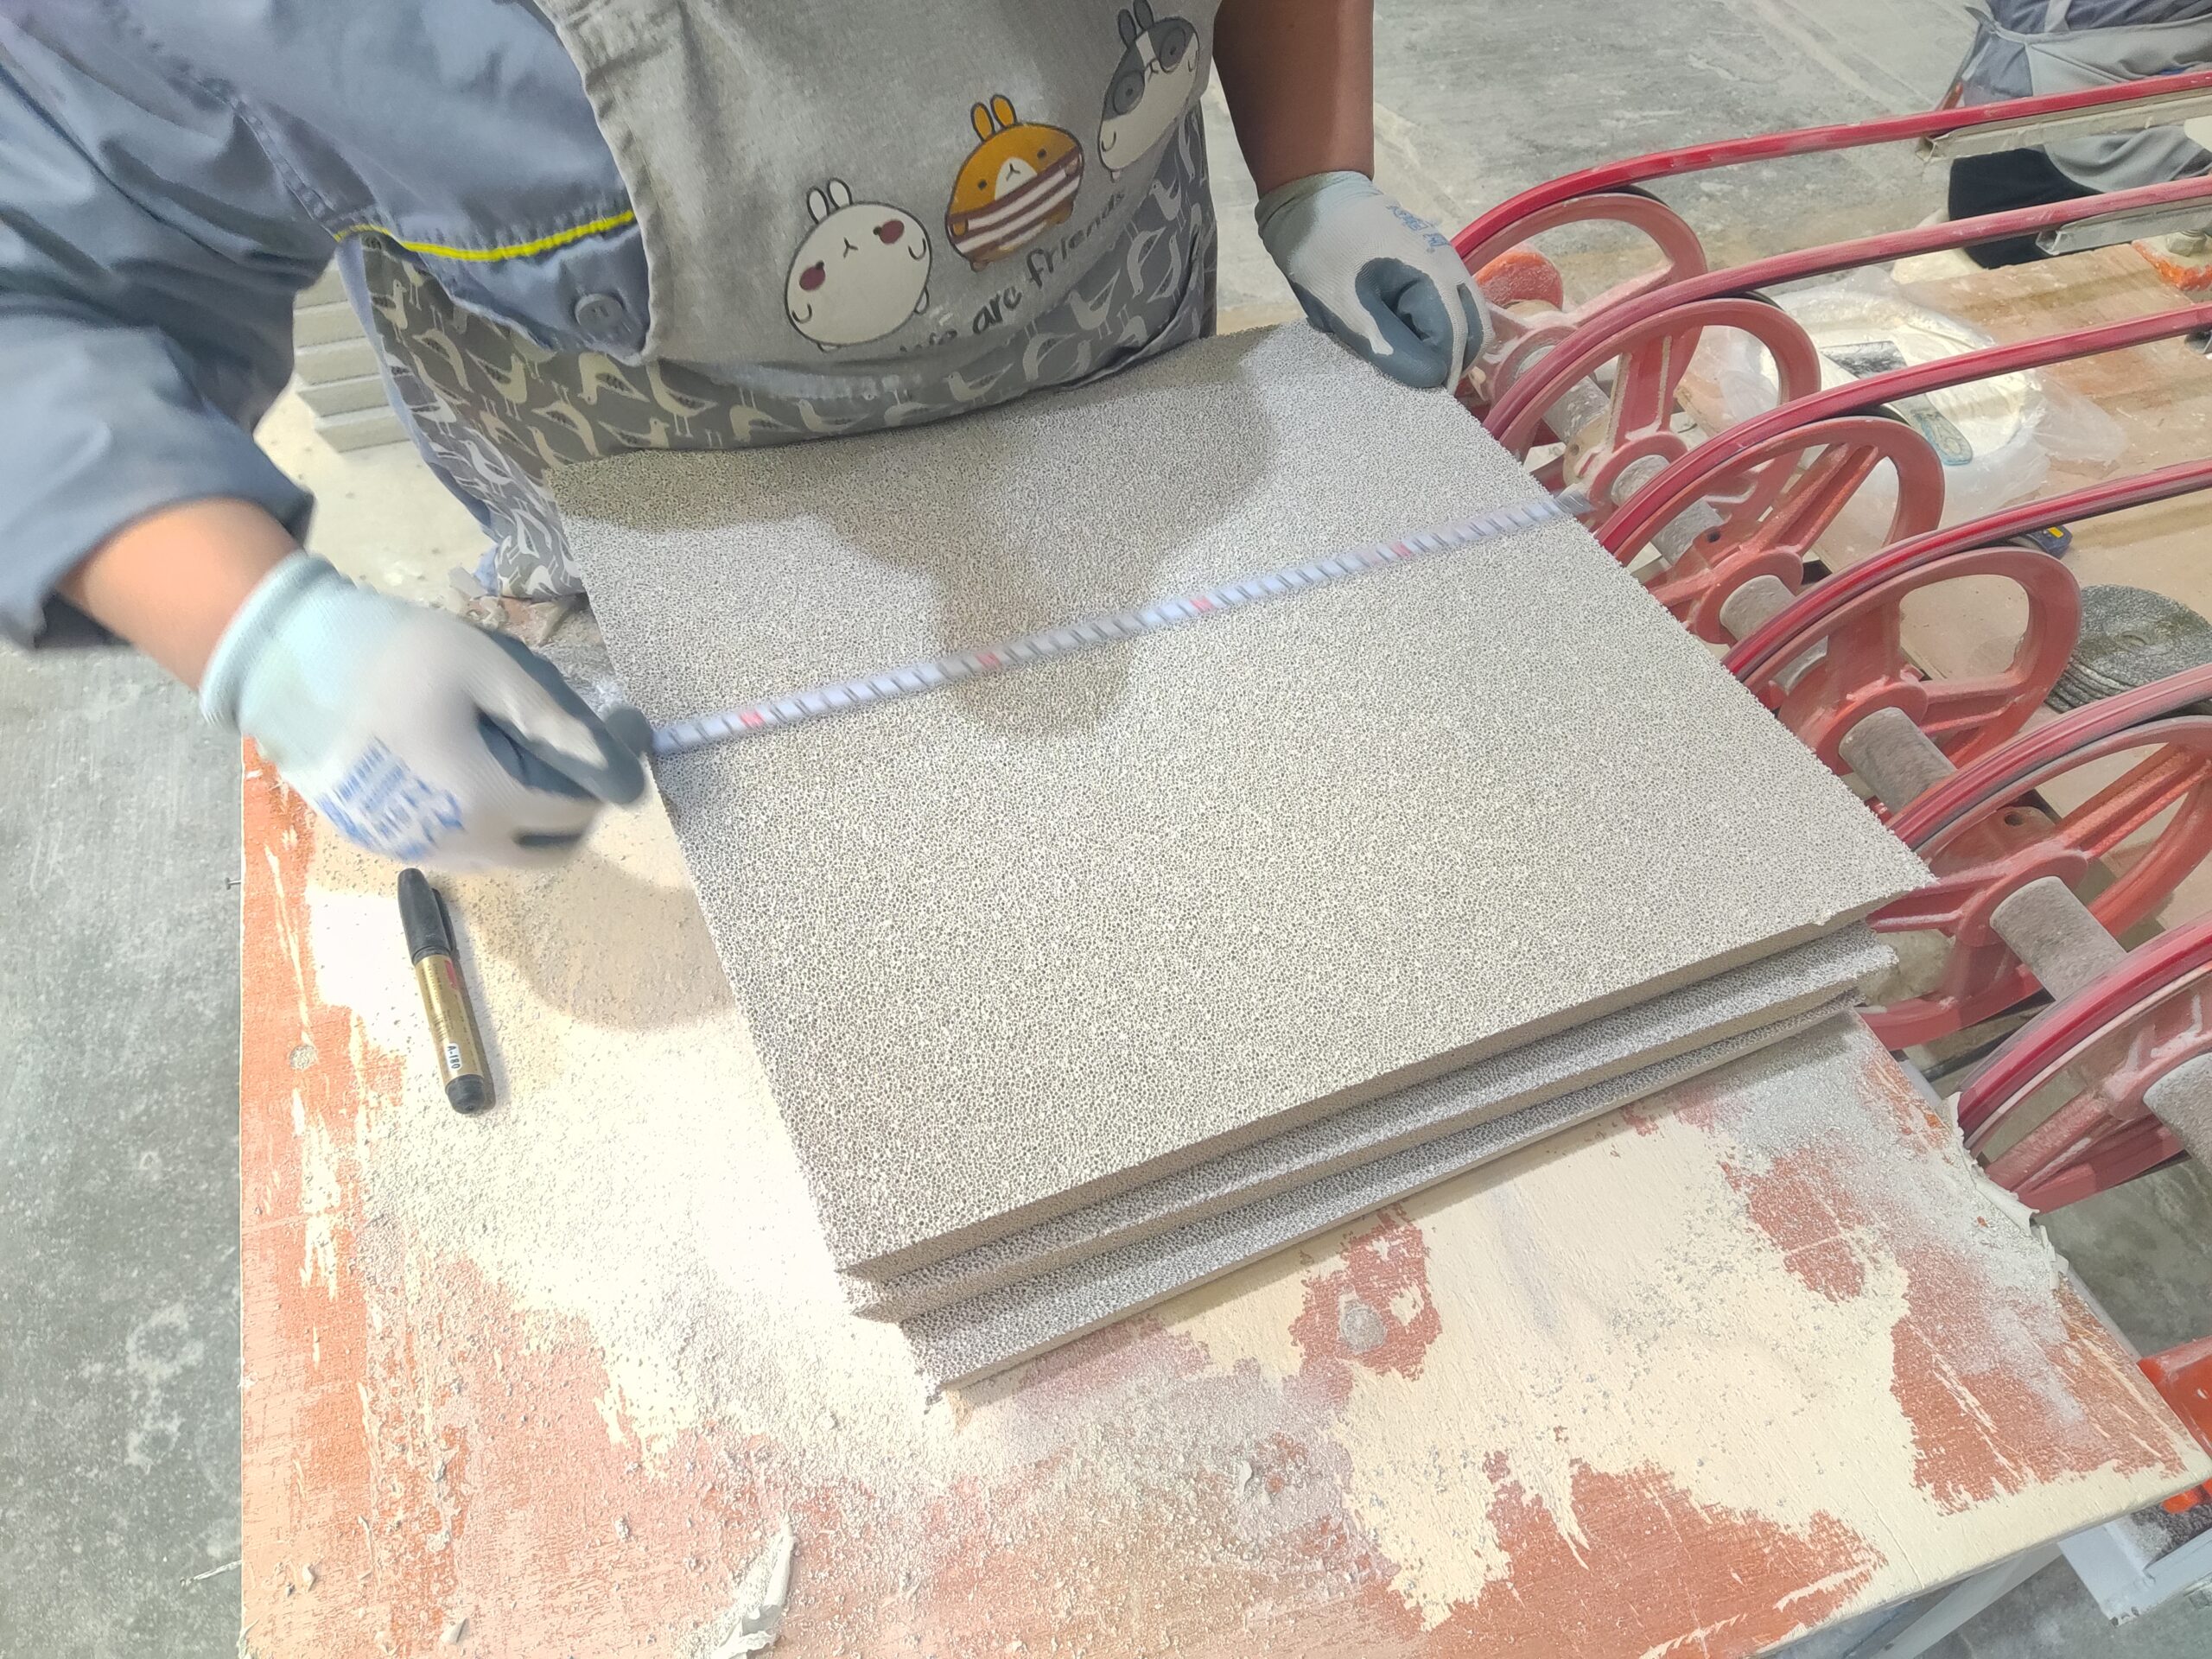
seramik köpük filtreye püskürtmeyle oluşturulan kapalı delik – Püskürtme sürecindeki sorunlar:
- A'yı, nesnenin geniş yüzeyine püskürtün gözenekli seramik filtrer her zaman püskürtülmüş ve atomize edilmiştir, ancak püskürtülen B’nin atomizasyon etkisi iyi değildir. Filtre plakası, büyük yüzeyin kalitesini kontrol etmek için cüruf miktarını, gözenek boyutunu ve plaka yüzeyinin görünüm kalitesini kontrol eder; bu nedenle püskürtme A'nın etkisinde herhangi bir sorun olmamalıdır; bu aşamada, püskürtme A'nın püskürtme işlemi düzensizdir, bazen iyi bazen kötü, bazen büyük bazen küçüktür ve damlama noktalarının sıklığı yüksektir. Her gün hurdaya ayrılan ürünler oluyor ve püskürtme kalitesine ilişkin rastgele denetimlerin geçiş oranı düşük.
Sebep analizi: 1) Püskürtme harcı A’nın iç tasarımı, püskürtme harcı B’ninkinden farklıdır. Püskürtme harcı A’nın besleme tankı hasar görmüştür ve besleme tankındaki korozyon nedeniyle birçok boşluk bulunmaktadır; bu durum, damlama noktasının doğrudan nedenidir; 2) Püskürtme A, her zaman püskürtme B’den daha az etkili olmuştur. Bunun olası nedeni, püskürtme A’nın püskürtme kafasının konumu ve yapısının püskürtme B’ninkinden farklı olmasıdır; 3) Püskürtme A’nın eski motorunun değiştirilmesinden beklenen etki elde edilememiştir. Püskürtme beton akış borusunda çok fazla açıklık bulunmaktadır, boru çok uzundur ve açıklıklar çok geniştir. Kendin yap borusu standart değildir ve püskürtme çarkına uymamaktadır. Püskürtme çarkının genel konumu orijinal tasarıma uymamaktadır. Püskürtmenin doğrudan nedeni, püskürtmenin büyük ve küçük olması, damlama noktası ve düzensizliğidir; 4) Püskürtme çarkı eski ve aşınmıştır. Temizlendikten sonra, her bir çark orijinal sabit konumuna takılamamaktadır ve çarkların aralıkları farklıdır; bu nedenle püskürtme etkisi önemli ölçüde azalmıştır;
Önerilen düzeltme önlemleri: 1) Bu aşamadaki en hızlı çözüm, A ve B püskürtme başlıklarının konumlarını değiştirmek; B püskürtme başlığının geniş yüzeyi, A püskürtme başlığının ise küçük yüzeyi püskürtmesini sağlamaktır; 2) Standartlara uygun yeni A püskürtme tekerleği akış borularını takın; 3) Sızıntı yapan A püskürtme malzeme alıcı tankını kaynaklayarak onarın ve onarımdan sonra alıcı tankın boyutunu ve açısını B püskürtme ile karşılaştırın;
- Kızılötesi iletim genellikle aniden durur. İletimi yeniden başlatmak isterseniz, püskürtme hattının tamamının gücünü kesip ardından sistemi yeniden başlatmanız gerekir; ancak bu şekilde iletim devam edebilir. Bu durumda, çalışanların her seferinde püskürtme hacmini yeniden ayarlaması gerekir. 2-4 adet püskürtmede düzensizlik ve az ya da fazla püskürtme görülür; bu durum, ürün kalitesinin istikrarı ve kesintisiz üretim üzerinde büyük bir etkiye sahiptir.
Neden analizi: Püskürtme hattının kontrol ekran panelinde görüntülenen kontrol parçaları, gerçek parçalarla uyuşmamaktadır. Operasyon A püskürtmesini başlatırken, ekrandaki işlem B püskürtmesini başlatabilir veya döndürme makinesini çalıştırabilir. İşletim sisteminin kablolamasındaki bu tür bir aksaklık, sistemde parazite neden olabilir; bu da PRC'nin düzgün çalışmamasına ve sistem yazılımının çökmesine yol açar.
Önerilen düzeltme önlemleri: 1) Ekipman üreticisinin hata giderme ve çalıştırma işlemlerine yeni başladığı işletim kontrol sistemini eski haline getirin ve insan hatasını önlemek için bunu kontrol ekran paneli ile eşleştirin; 2) Geri yüklemeden sonra sorun devam ederse, sistemin çalışmasında bir arıza olup olmadığını kontrol edin.
İlgili yazılar:
 Seramik Köpük Filtreleri Nasıl Seçilir?
 Erimiş Alüminyum Filtresinin Kullanımı
 Alüminyum Döküm için Seramik Köpük Filtre
 Yüksek Kaliteli Seramik Köpük Filtreler
 Sıvı Alüminyum Filtresi
 Köpük Seramik Döküm Filtresi
 Seramik Köpük Filtre
 Köpük Fırın Filtreleri
 Metal Köpük Filtreler
 Metal İçin Seramik Köpük Filtre
 Gözenekli seramik filtrenin filtreleme mekanizması
Sürekli iyileştirme – Adtech seramik filtre plakasının kabarcık gövdesinin kalite kontrolü