
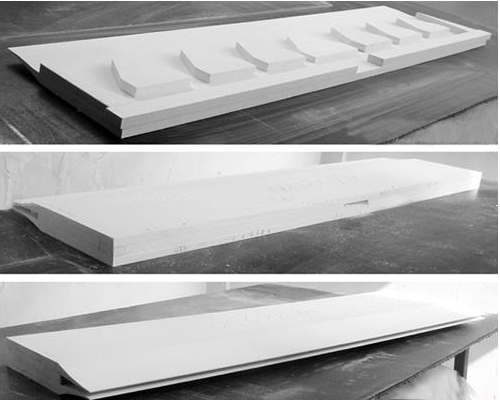
Sürekli döküm uçlarının ve nozullarının montajı ve ayarlaması, alüminyum levha döküm ve haddeleme süreci için son derece önemlidir. Bu, döküm-haddeleme şeridinin yüzey kalitesiyle doğrudan ilgilidir. Döküm-haddeleme nozulu, döküm-haddeleme üretiminin kilit bileşenlerinden biridir. Döküm-haddeleme besleme nozulu, besleme nozulu içindeki kısmi akışı iyileştirerek, besleme nozulu çıkışındaki kesitten dışarı akan metalin hızını sabit tutar, sıcaklığı eşit dağıtır ve döküm-haddelenmiş sacın yüzey kalitesini artırır.
Sürekli Döküm Uçları ve Nozullarının Montajı ve Ayarlaması
Montajı tamamlandıktan sonra, şunun tabanına yerleştirilir: döküm nozulu ve ardından ısıtma ve kurutma amacıyla kalıp fırınına yerleştirilir. Fırın sıcaklığı 150-200 ℃ arasında tutulur ve süre 2 saatten fazladır. Kalıp ısıtma fırınından çıkarılan döküm nozulu yeniden kontrol edilmelidir.
Denetim kapsamı şunları içerir: bölmenin sağlam olup olmadığı, kenarların düz olup olmadığı ve yanların düz olup olmadığı. Yukarıdaki şartlar karşılanamıyorsa, şartlar karşılanana kadar contalar vb. kullanılarak düzeltilmelidir.
Döküm ve haddeleme işlemlerinde hadme aralığını ayarlayın; hadme aralığı değeri 5,4–6,5 mm olmalı ve levha kalınlığı ile enine kalınlık farkının standartlara uygun olmasını sağlamak için hadme aralığının iki ucu arasındaki fark 0,02 mm olmalıdır.
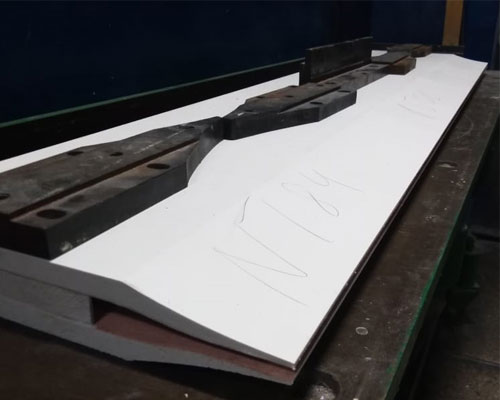
Döküm nozülünü monte etmeden önce, hadde içindeki sirkülasyon suyu kapatılmalıdır. Kurutulmuş nozülü, hadde makinesinin önündeki nozül besleme arabasına kaldırın ve cıvatalarla sabitleyin. Nozüle zarar vermemek için kaldırma ve montaj işlemi sırasında dikkatli olun.
Besleme arabasını iki silindir arasına elle itin ve yan taraftan ağız ucu ile silindirin iyi durumda olup olmadığını kontrol edin. Üst ve alt dudaklar aynı anda silindir yüzeyine yaklaşmak üzereyken, hadde makinesini düşük hızda ters yönde çalıştırın, döküm nozülünün silindir yüzeyine temas etmesini sağlamak için besleme arabasını elle itin ve gerekli döküm alanı elde edilene kadar taşlama döküm nozülüne yavaş yavaş itin.
Döküm-haddeleme bölgesinin ölçülmesi: Haddin dönüşünü durdurun, döküm-haddeleme bölgesinin uzunluğunu ölçüp ayarlayın ve döküm nozülünün genişliği boyunca çeşitli noktalardan ölçüm yapın; böylece iki kenar arasındaki mesafenin eşit olduğundan emin olun.
Silindir nozul aralığını ayarlayın: alt silindir nozul aralığını üst silindir nozul aralığından biraz daha dar tutun; üst silindir nozul aralığı 1,5–2 mm, alt silindir nozul aralığı ise 1,3–1,5 mm olmalıdır.