

Başlık kutusu (ön kutu) montajı, alüminyum sıvı seviye kontrolünün doğruluğu açısından önemlidir; bu, ultra ince hızlı alüminyum levha dökümü ve haddeleme tesisi ürünlerinin kalitesini etkileyen temel faktörlerden biridir.
Döküm nozulu ve ön kutunun montajı ve ayarlaması sırasında işlem hızlı bir şekilde gerçekleştirilmeli ve alet ısıtma fırınının kaldırılmasından dikey plakaya ulaşmasına kadar geçen süre 3 saati geçmemelidir. Ön kutunun ayarlanması ve montajı sırasında makine kapatılmalıdır.
Kafa kutusu ile arasında 2 cm kalınlığında alüminyum silikat elyaf tabakası döküm uçları, ardından cıvatalarla sıkın. Başlık kutusu montajından sonra ısıtılmalı ve sıcaklık 200 ℃’nin üzerinde olmalıdır.
Alüminyum sıvısı, oluk aracılığıyla gaz arıtma cihazına girer, hidrojenin giderilmesine devam edilir ve ardından bir sonraki oluk yoluyla ön kutuya geçer; daha sonra nozul aracılığıyla döküm ve haddeleme tesisine girerek alüminyum levhalar üretilir. Bu levhalar, sarıcı tarafından sarılarak döküm ruloları oluşturulur. Bu teknolojik süreçte sıvı seviyesi konusunda katı gereklilikler bulunmaktadır.
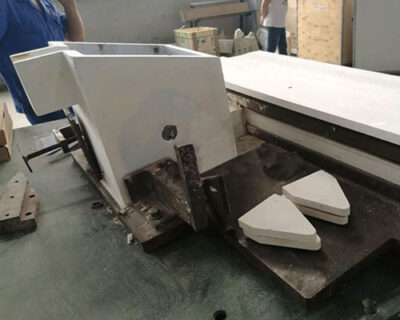
Kafalık sıvı seviyesi kontrolü aşağıdaki özelliklere sahiptir:
- Bir gecikme bağlantısı mevcuttur. Kontrol edilen nesne, uzun ve dar bir oluktur. Çıkış ve giriş, sırasıyla oluğun iki ucunda yer almaktadır. Kontrol koşulu, çıkıştaki sıvı seviyesinin sabit olmasıdır; bu nedenle sisteme büyük bir gecikme eklenecektir.
- Akış oluğunun hacmi, daha fazla atalet yaratır.
- Sistemde, üst tankta dengesiz sıvı seviyesi, düzensiz döküm hızı, su tankında türbülanslı akış ve çıkış kanalında düzensiz akış gibi birçok bozukluk mevcuttur.
- Alüminyum levhanın kalınlığı ince ve üretim hızı yüksek olduğundan, sıvı seviyesi kontrolünün doğruluğuna ilişkin gereksinimler oldukça yüksektir.
Ergitme ve döküm atölyesinin ön tankındaki sıvı seviyesinin yükselmesi sorunu uzun süredir devam etmektedir. Sıvı seviyesinin yükselmesi nedeniyle, sürekli döküm makinesinin dikey plakası kısa süre sonra kırılmıştır. Bu nedenle, sürekli döküm makinesinin üretim verimi düşük seviyede kalmakta ve üretim hattının nominal kapasitesine ulaşamamaktadır.
Ön hazne sıvı seviyesi kontrolü: Ön hazne sıvı seviyesi kontrolü, şamandıralı tiptedir. Sıvı seviyesi yüksek olduğunda şamandıra yukarı doğru yükselir, tıkanıklık dökülmeyi artırır ve seramik boru akış azalır. Sıvı seviyesi düşük olduğunda, şamandıra aşağıya doğru iner, tıkanıklık dökülmeyi azaltır ve borudaki akış artar.