

Ergitme kütlesindeki cüruf ve gazı gidermek amacıyla, arıtma için akı ile arıtma ve gaz giderme filtreleme ekipmanlarının kullanılmasının yanı sıra, eritme sürecinin kontrolü de göz ardı edilemez.
Alüminyum Eritme Sürecinin Kontrolü
Öncelikle, kuru hammaddeleri seçin (bunlar arasında rafine edici maddeler) cüruf içeriği daha az olan. Her türlü fırın malzemesi ve aleti, fırına girmeden önce oksidasyon izlerinden, kirden, nemden, yağdan vb. arındırılmalı ve önceden ısıtılıp kurutulmalıdır.
İkinci olarak, erime sıcaklığını mümkün olduğunca düşürmek ve eriyik tutma süresini kısaltmak gerekir. Eritme veya döküm sıcaklığı çok yüksek olduğunda, metalin oksitlenmesi olasılığı artar ve eriyikteki gaz içeriği de artar; bu da kül kalıntıları ve kütükte gözenek kusurlarına yol açar. Bununla birlikte, döküm sıcaklığı çok düşük olduğunda da, eriyikteki cüruf ve çökelmiş gazın yüzeye çıkacak zamanı olmadığından, yine cüruf kalıntıları ve gözeneklere neden olur.
Alüminyum ve alüminyum alaşımlarında hidrojenin çözünürlüğü, sıcaklığın artmasıyla birlikte artar. Bu nedenle, arıtma etkisinin sağlanması ve döküm sıcaklığının karşılanması şartı altında, eriyiklerin aşırı ısınmasını ve uzun süreli ısı muhafazasını önlemek için mümkün olduğunca düşük sıcaklıkta çalışma tercih edilmelidir. Ergitme, fırında rafine edildikten sonra, bekletme süresi 4 saati aşarsa ve üretime devam etmek üzere bir sonraki işleme geçilemiyorsa, ergitme yeniden rafine edilmelidir. Statik bir fırın söz konusu olduğunda, her rafine işleminde fırını temiz tutmak ve fırındaki cürufu zamanında temizlemek gerekir.
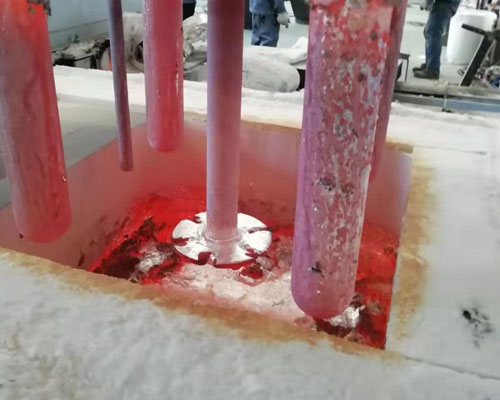
Fırının önündeki arıtma işlemi ve eritme sürecinin kontrolü sayesinde, büyük miktarda kalıntı ve gaz giderilebilir, sıvı alüminyumdaki cüruf içeriği önemli ölçüde azaltılabilir ve Na, Mg, Li ve Ca gibi alkali metaller ile alkali toprak metallerin içeriği düşürülebilir. Bu sayede eriyik maddenin saflığı ve temizliği artırılır.
Ölçüm ve analizlerin ardından, ön pişirilmiş alüminyum elektroliz hücresi ile üretilen elektrolitik birincil alüminyumdaki Na kütle fraksiyonu genellikle yaklaşık (80-150) x 10^-6 civarındadır ve çoklu arıtma işlemlerinden sonra Na içeriği genellikle (1-3) x10 ^-6 civarındadır; bu da kalenderleme gereksinimlerini tam olarak karşılayabilir. Erimiş alüminyumdaki hidrojen içeriği de etkili bir şekilde kontrol edilebilir. Döküm-haddelenmiş levha üretim süreci söz konusu olduğunda, bekletme fırınının çıkışındaki hidrojen içeriği 0,25 ~ 0,35 mL/100gAl, çevrimiçi döner gaz giderme kutusunun çıkışındaki ise 0,18 -0,22 mL/100gAl'dir. Çıkışındaki seramik köpük filtre ekipmanı 0,12-0,15 mL/100 g Al'dir.