

Alüminyum arıtma için akı maddesi uygun oranda eklenmelidir. Alüminyum konsantresi genellikle %0,31 alüminyum alaşımından oluşur. Uygulanan yöntemde, erimiş alüminyumun tabanından 20 cm uzaklıkta yerleştirilen dikişsiz çelik boru kullanılmış ve arıtma maddesi azot veya argon ile püskürtülmüştür.
Püskürtmeyi arındırdıktan sonra, 15-20 dakika boyunca azot veya argon üfleyin. Arındırma işleminden sonra 10-15 dakika bekletin ve ardından alüminyum cürufunu temizleyin.
Çeşitli döküm halindeki demir dışı metaller, gaz emme özelliğine sahiptir. Ergitme veya tutma işlemi sırasında, alaşım sıcaklığının artmasıyla birlikte emilen gazın çözünürlüğü hızla artar.
Bu nedenle, eritme ve döküm sürecinin tamamının doğru bir şekilde kontrol edilmesinin yanı sıra, alaşım sıvısının aşırı ısınmasını önlemek için sıvı altının yüksek sıcaklıktaki ısı tutma etkisi mümkün olduğunca azaltılmalıdır.
Erimesi kolay alaşımlarda, kaplama maddesinin koruması altında eritme işlemi gerçekleştirilerek delikler ve pinholes oluşumu önlenebilir.
Alüminyum alaşımının oksidasyonunu azaltmak amacıyla, uygun bir eritme fırını seçmenin yanı sıra, kalıp döküm üretiminde ısıyı korumak için bekletme fırını da kullanılmalıdır.
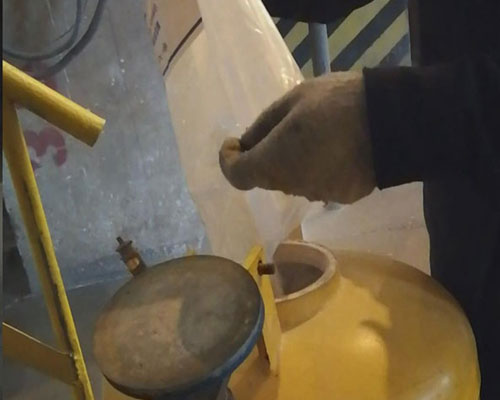
Eritme ve basınçlı döküm işlemlerinde karıştırmayı mümkün olduğunca azaltın ve sıvı yüzeyindeki oksit tabakasını bozulmadan koruyun. Alaşım sıvısının gereksiz yere aşırı ısınmasını önleyin ve alaşımın bekletme fırınında kalma süresini kısaltmaya çalışın.
Basınçlı döküm işlemi sırasında, basınç odasındaki gazın bir kısmı kalıptan dışarı atılamaz ve erimiş metale karışır. Doldurma işlemi sırasında, akış hızını azaltmak için bir karşı basınç oluşur; bu da soğuk bölgelerin oluşmasına, yetersiz dökümlere, kabarcık oluşumuna ve gevşek dökümlere yol açar.
Bunun neden olduğu döküm kusurlarını ortadan kaldırmak için kalıp, tahliye oluğuyla donatılmalıdır. Tahliye oluğu genellikle taşma oluğuyla eşleştirilir ve taşma oluğunun arka ucunda yer alır. Bazı durumlarda tahliye oluğu, kalıp boşluğuna ayrı olarak da yerleştirilebilir.
Erime sıcaklığı ne kadar yüksek olursa, erime süresi ve erime sonrası alüminyumun tutma süresi o kadar uzar; erimiş alüminyumda hidrojen difüzyonu o kadar yeterli olur; erimiş alüminyum tarafından emilen hidrojen miktarı o kadar artar ve bu durumun meydana gelme olasılığı da o kadar artar.
Erimiş alüminyumun depolama süresi ne kadar uzun olursa, alüminyum alaşımındaki gaz içeriği de yaklaşık olarak o kadar artar. Akılar Alüminyum arıtma işlemi, erimiş alüminyumdaki gazı giderebilir. Çoğu alüminyum dökümhanesi, gaz giderme ve safsızlıkların temizlenmesinde iyi performans gösteren Adtech akı maddesini alüminyum arıtma için tercih etmektedir.
İlgili yazılar:
 Alüminyum Akı Nasıl Kullanılır: Erime Kalitesini Artırmak ve Cürufu Azaltmak İçin Adım Adım Yöntemler
 Alüminyum Döküm Tozu
 Cüruf Akışı: Alüminyum Kaybını Azaltma ve Ergitme Davranışını Kontrol Etmeye Yönelik Pratik Bir Kılavuz
 Erimiş Alüminyum Arıtma Akısı
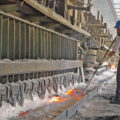 Erimiş Alüminyumun Arıtılması
 Arıtma Maddesi Akısı
 Alüminyum Dökümhanelerinde Döküm Akısı: Erimiş Metal Kalitesini ve Üretim Verimliliğini En Üst Düzeye Çıkarma
 Cüruf Giderici Akı
 Alüminyum Ergitme için Flux: Daha İyi Metal Kalitesi ve Geri Kazanım için Doğru Flux Nasıl Seçilir?
 Arıtma Maddesi
 Alüminyum Döküm Arıtma Akısı
 Alüminyum Alaşımlı Tane İnceletici