

Çevrimiçi Gaz Giderme Ünitesi genellikle iki bölümden oluşur: bir gaz giderme cihazı ve bir ısıtma cihazı. Gaz giderme cihazı, erimiş alüminyumda bulunan H2'yi gidermek için grafit bir rotor kullanarak N2'yi gaz giderme kutusundaki erimiş alüminyumun içine taşır. Ardından, grafit rotorun hızı, step motorun hızı ayarlanarak kontrol edilir. Isıtma cihazı genellikle elektrikli bir ısıtma elemanı kullanarak ısı üretir ve erimiş alüminyumun sıcaklığını istenen aralıkta tutar. Özellikle erimiş alüminyumun sıcaklığı çok düşük olduğunda, erimiş alüminyumun sıcaklığı yükseltilir. Gaz giderme kutusunun kaldırılması ve indirilmesi, mekanik yapıya dayalı kaldırma veya hidrolik aktarımlı kaldırma sistemi ile gerçekleştirilir.
Çevrimiçi Gaz Giderme Ünitesi, rotorun güç aktarım şeklini değiştirerek istikrarlı çalışma amacını gerçekleştirir; böylece rotor yüksek hızda çalışabilir ve erimiş alüminyumdaki H'yi giderir.
Şu anda rotor hızları genellikle 300 ila 450 rpm arasındadır ve maksimum hız 600 rpm’dir. Alt dişli kutusu değiştirildikten sonra, şanzıman milinin uzunluğu kısalır, dönen milin uzunluğu kısalır, şanzıman milinin sertliği artar ve döner tablanın salınımı azalır, böylece maksimum hız 900 rpm'ye ulaşabilir ve istikrarlı bir şekilde çalışabilir. Gaz giderme verimliliği de daha da artırılmıştır ve geleneksel gaz giderme oranının 50%-65% veya daha fazlasına ulaşabilir.
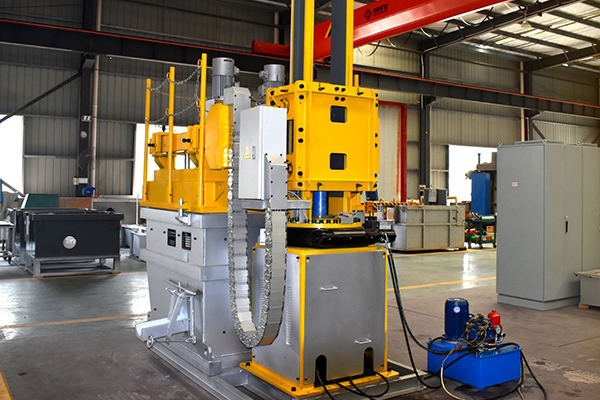
Şu anda, alüminyum alaşımlı döküm işlemlerinin çoğu şu alanlarda uygulanmaktadır: Döner Gaz Giderme Ekipmanı. Uygulamada, çevrimiçi gaz giderme cihazındaki farklı sıvı sıcaklıklarının farklı gaz giderme etkileri yarattığı kanıtlanmıştır. Bu nedenle, çevrimiçi gaz gidericinin gaz giderme etkisi için sıvı sıcaklığı gerekliliklerini dikkate almak gerekir.
Düşük döküm sıcaklığı nedeniyle, kalıp içindeki gazın sıvı yüzeyinden çıkması için çok geç kalır; bu da gözeneklilik ve poroziteye yol açar ve muhtemelen cüruf ve soğuk yalıtım gibi kalite kusurlarına da neden olur.
Yüksek döküm sıcaklığı, erime sıcaklığını aşmamalıdır. Aşırı yüksek döküm sıcaklıkları, dökümün başlangıcında alüminyum sızıntısına neden olabilir.
Aktarım araçlarının uzunluklarının farklı olması ve sıvının sıcaklık düşüşlerinin farklı olması nedeniyle, hatlar üzerinde sıcak noktalar oluşur ve aktarım işlemi sırasında sıvının sıcaklığı büyük ölçüde dalgalanır. Bu nedenle, döküm sıcaklığı, kalıba enjekte edilen sıvının sıcaklığını referans almalıdır. Tipik olarak, döküm sıcaklığı, alaşımın gerçek kristalleşme sıcaklığından 50°C ila 70°C daha yüksektir.