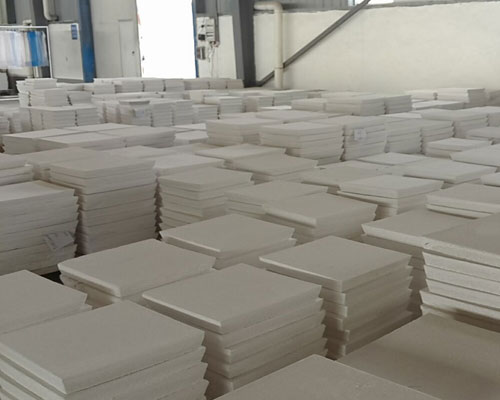
Les filtres en aluminium pour fonderie sont principalement destinés à filtrer l'aluminium et les alliages d'aluminium dans les fonderies et les ateliers de coulée. Grâce à leur excellente résistance à la corrosion par l'aluminium en fusion, ils permettent d'éliminer efficacement les inclusions, de réduire les gaz entraînés et d'assurer un écoulement laminaire, ce qui se traduit par un métal filtré nettement plus pur. Un métal plus pur permet d'obtenir des pièces moulées de meilleure qualité, de réduire les rebuts et les défauts d'inclusions, ce qui se traduit par une amélioration des résultats financiers.
Les filtres en aluminium moulé sont disponibles dans toutes les tailles courantes : 7“, 9”, 12“, 15”, 17“, 20” et 23“.
Nous proposons toute la gamme de porosités, de PPI 10 à PPI 60 (PPI = pores par pouce). Des filtres découpés sur mesure sont également disponibles.
Les filtres en aluminium moulé sont équipés de joints périphériques. Le joint garantit un ajustement correct et étanche du filtre dans son boîtier. Différents types de joints d'étanchéité sont disponibles : joints en fibre céramique, joints en coton expansé, etc. Vous pouvez également choisir CFF-AL sans le joint.
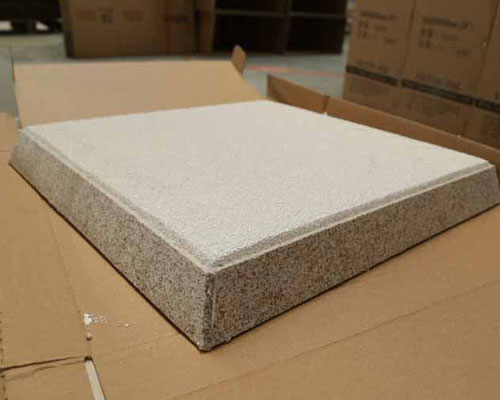
Lors de son installation et de son utilisation, il convient généralement de prêter attention aux points suivants :
1. Choix approprié des plaques filtrantes : les dimensions des plaques filtrantes et le nombre de trous doivent être choisis en tenant compte de la plage de débit propre au type de coulée concerné, du niveau maximal du métal liquide pendant la filtration, du volume total à filtrer et de la pureté de l'aluminium liquide d'origine.
2. La filtration avant la fusion est indispensable : par exemple, dans les fours à scories classiques, ainsi que lors du nettoyage des fours de fusion et des fours de maintien de l'aluminium ; l'affinage s'effectue également dans le four. En particulier, un dispositif de dégazage en ligne reste nécessaire, car il permet non seulement de réduire la teneur en hydrogène de la masse fondue, mais aussi d'éliminer certaines inclusions non métalliques.
3. La plaque filtrante doit être adaptée au corps carré du filtre réfractaire : les deux éléments sont conçus pour assurer une étanchéité parfaite, afin d'empêcher le métal de pénétrer dans le corps de la pièce moulée par l'interstice sans avoir été filtré, mais aussi pour éviter que la plaque filtrante en mousse ne flotte dans le bain d'aluminium en raison de son poids trop faible… Ce qui n'a pas été le cas.
4. Préchauffage avant utilisation : Préchauffez l'appareil pour éliminer l'humidité et faciliter la filtration initiale transitoire. Le préchauffage peut être effectué à l'aide d'un chauffage électrique ou au gaz. Dans des conditions normales, cette opération dure environ 15 minutes.
5. Lors d'une filtration normale, il n'est pas nécessaire d'utiliser de scories pour éviter les chocs et les vibrations de la plaque filtrante. Parallèlement, la gouttière doit être remplie d'aluminium fondu afin d'éviter que celui-ci ne se brise excessivement.
6. Une fois la coulée terminée, vidanger le métal de la cellule d'écoulement et de la plaque filtrante. À l'étranger, on utilise un vibrateur que l'on place sur la plaque filtrante et que l'on fait vibrer pendant une minute afin d'éliminer environ 75% de métal liquide résiduel de la plaque filtrante.
7. Enfin, nettoyez le pourtour et retirez la plaque filtrante une fois le durcissement terminé.