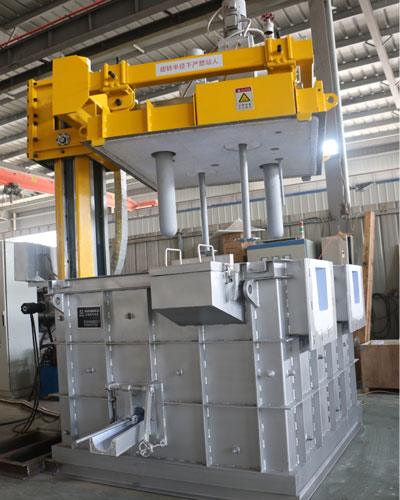
Flotasyonla gaz giderme yöntemi, eriyik alüminyuma ince inert gaz kabarcıkları katılarak eriyikteki çözünmüş hidrojeni giderir. Kabarcıklar alüminyumun içinden yukarı doğru yükselirken, çözünmüş hidrojen gaz fazına geçer ve eriyikten dışarı taşınır. Endüstriyel alüminyum dökümünde, taşıyıcı gaz olarak genellikle azot veya argon kullanılır; döner gaz giderme ekipmanı ise kabarcıkların dağılmasını ve eriyik sirkülasyonunu iyileştirir.
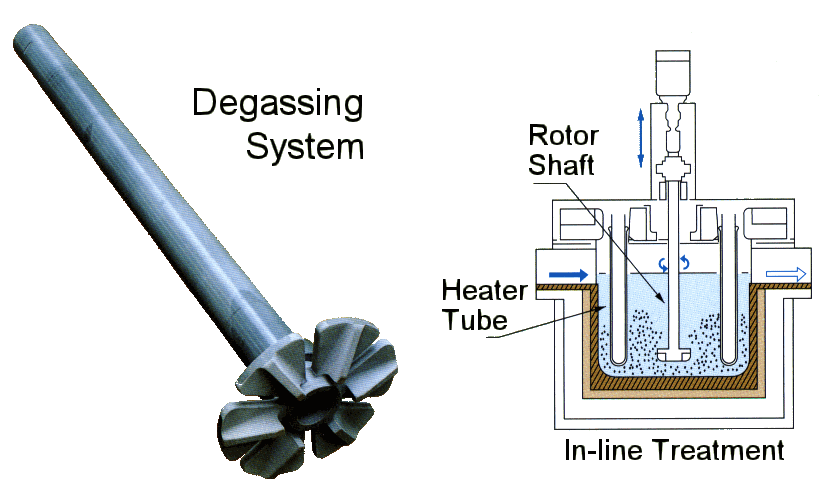
Flotasyonla Gaz Giderme Nasıl Çalışır?
Temel ilke basittir:
İnert gaz enjeksiyonu → İnce kabarcık oluşumu → Hidrojen transferi → Kabarcık flotasyonu → Gaz kaçışı
Çözünmüş hidrojen, erimiş alüminyumdan gaz-sıvı arayüzüne doğru hareket eder. Ardından inert gaz kabarcıklarına geçer ve yüzeye doğru yükselir.
Kabarcıklar eriyik içinde ilerlerken, kalma süreleri ve mevcut yüzey alanları hidrojenin uzaklaştırılmasını etkiler. Etkili gaz-sıvı temas alanı ne kadar büyükse, hidrojenin alüminyumdan gaz fazına geçme olasılığı da o kadar artar.
Flotasyon gaz giderme işleminde hangi gaz kullanılır?
Alüminyum eriyiğinin gazdan arındırılmasında en yaygın olarak kullanılan gazlar azot ve argondur.
Gazın hidrojenle kimyasal olarak reaksiyona girmesi gerekmez. Bunun yerine, çözünmüş hidrojenin içine geçebileceği bir gaz fazı sağlar.
Azot ve argon arasında yapılacak seçim, alaşıma, proses gerekliliklerine, gaz saflığına, ekipmana ve tesisin çalışma koşullarına bağlıdır.
İnce Kabarcıklar Neden Önemlidir?
İnce, iyi dağılmış kabarcıklar, aynı gaz hacmi için büyük kabarcıklara kıyasla daha geniş bir toplam gaz-sıvı arayüzey alanı sağlar.
Bu, hidrojen kütle transferinin iyileştirilmesine yardımcı olur.
Ancak, kabarcık boyutu yalnızca gaz basıncıyla belirlenmez. Aşağıdaki faktörlerden de etkilenir:
- Rotor veya difüzör tasarımı
- Gaz akış hızı
- Rotor hızı
- Erime özellikleri
- Gaz dağılımı
- Tedavi derinliği
- Erime sıcaklığı
Aşırı gaz akışı, daha büyük kabarcıkların oluşmasına ve yüzey türbülansının dengesizleşmesine yol açabilirken, yetersiz gaz akışı ise arıtma kapasitesini düşürebilir. Bu nedenle, çalışma noktası söz konusu gaz giderme sistemine göre optimize edilmelidir.
Gaz ne kadar derine verilmelidir?
Enjeksiyon noktası, kabarcıkların yeterli hareket mesafesi ve kalma süresine sahip olabilmesi için erimiş alüminyumun içinde yeterince derinde olmalıdır.
Mızraklı gaz giderme işleminde, enjeksiyon borusunun alt ucu normalde eriyik yüzeyinin oldukça altına yerleştirilir. Ancak, kesin derinlik, eriyik havuzunun derinliği, ekipman tasarımı, gaz akışı ve fırın tabanında çökmüş cüruf veya kalıntıların bozulmasının önlenmesi gerekliliğine göre belirlenmelidir.
Döner tip çevrimiçi gaz giderme işleminde, aşırı türbülans oluşmadan etkili kabarcık dağılımı sağlanabilmesi için rotor konumu ve daldırma derinliği, işleme haznesi ile birlikte tasarlanır.
Şu gibi sabit bir değer: 100–150 mm, evrensel bir gereklilik olarak değerlendirilmemelidir her alüminyum eritme-işleme sistemi için.
Bir Döner Gaz Giderme Ünitesi, Flotasyon Sürecindeki Gaz Gidermeyi Nasıl İyileştirir?
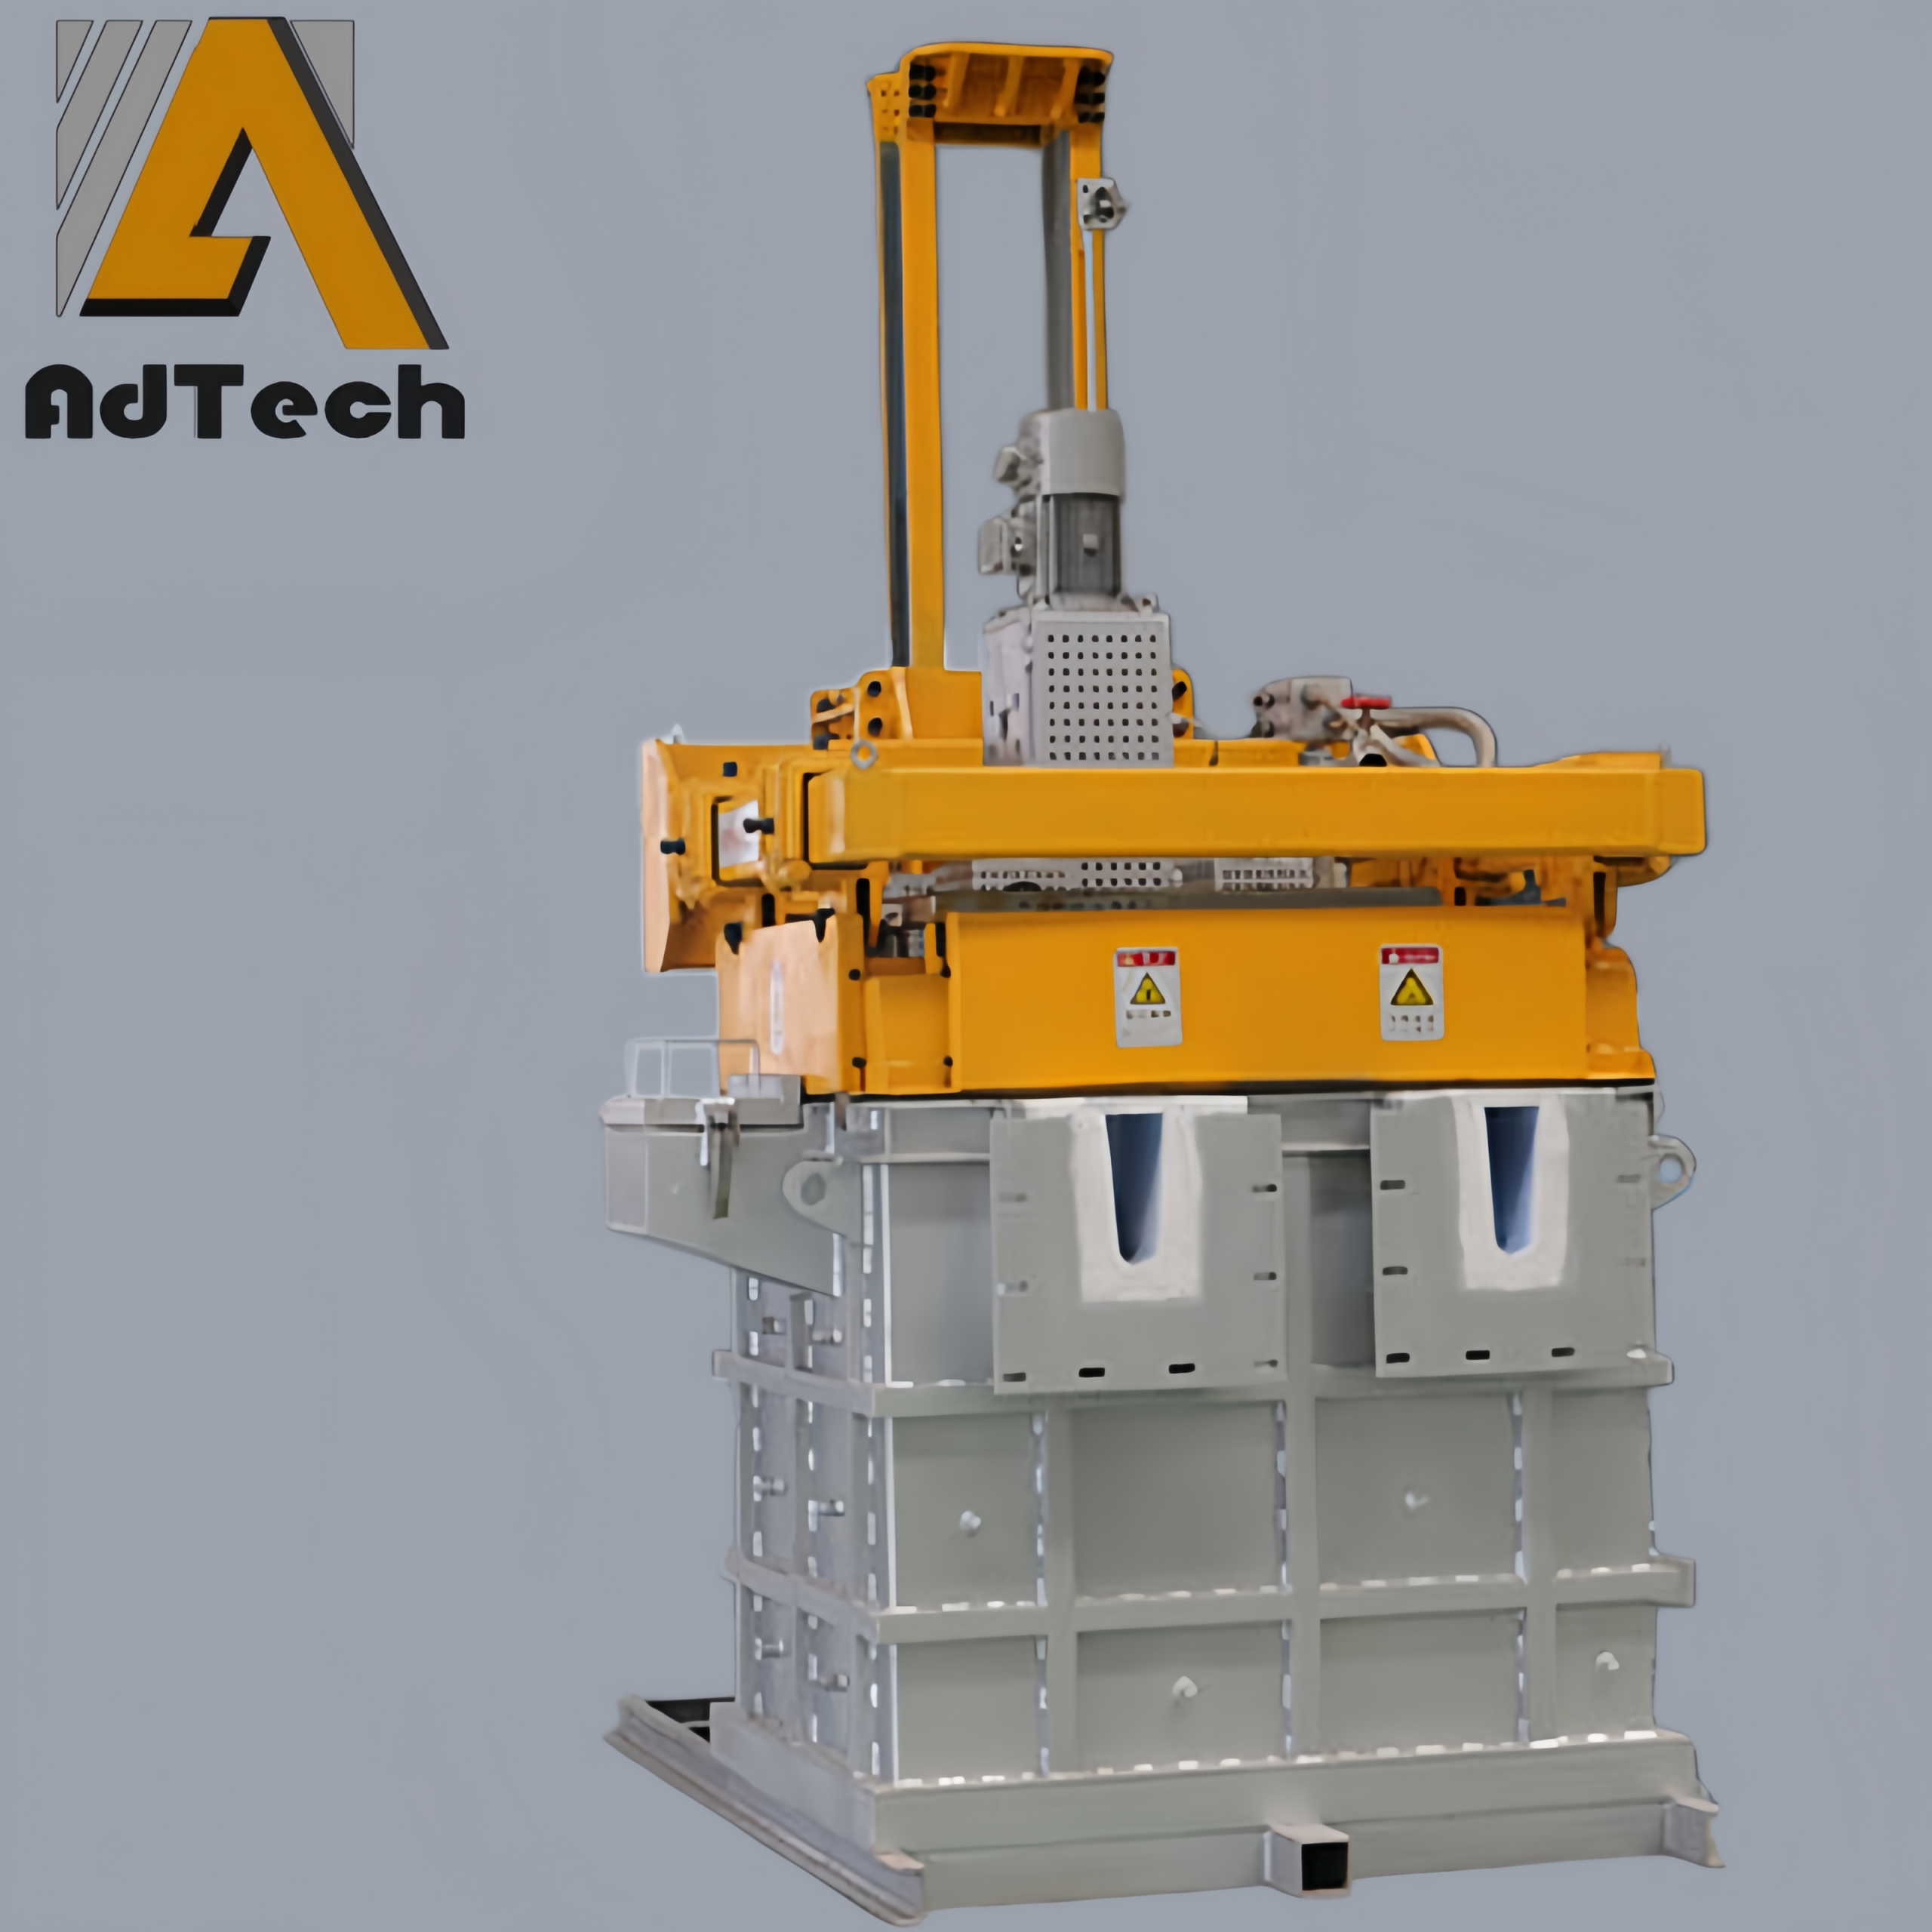
Döner gaz giderme ünitesinde, inert gaz dönen bir rotor aracılığıyla sisteme verilir. Rotor, gelen gazı ince kabarcıklara ayırır ve bunları erimiş alüminyumun her yerine dağıtır.
Bu, çeşitli avantajlar sağlar:
- Daha homojen gaz dağılımı
- Daha geniş gaz-sıvı temas alanı
- Daha iyi eriyik sirkülasyonu
- Kabarcıkların sistemde kalma süresinin uzaması
- Daha tutarlı hidrojen giderimi
- Manuel gaz mızrağı hareketine olan bağımlılığın azaltılması
Sürekli alüminyum döküm için, bir çevrimiçi döner gaz giderme ünitesi filtreleme ve döküm işlemlerinin hemen öncesine monte edilebilir.
Tipik bir süreç şöyledir:
Tutma Fırını → Çevrimiçi Döner Gaz Giderme → Filtreleme → Döküm Kanalı → Döküm
Erime Sıcaklığı Neden Önemlidir?
Gaz giderme sıcaklığı, uygun işlem aralığı içinde kalmalıdır.
Sıcaklık çok düşük olursa, erimiş alüminyumun viskozitesi artar ve bu durum eriyik akışını ve kabarcıkların dağılmasını etkileyebilir.
Sıcaklık gereksiz yere yüksekse, sıvı metaldeki hidrojen çözünürlüğü daha yüksek kalır; bununla birlikte oksidasyon, enerji tüketimi ve refrakter aşınması da artabilir.
Bu nedenle amaç, sadece mümkün olan en yüksek veya en düşük sıcaklığı kullanmak değil, alaşım ve döküm işlemi için uygun bir sıcaklığı korumaktır.
Floatasyonla Gaz Giderme Yöntemi, Kapanımları da Giderir mi?
Flotasyon yoluyla gaz giderme işlemi öncelikle şunları hedefler: çözünmüş hidrojen.
İnce gaz kabarcıkları, özellikle eriyik sirkülasyonu iyi bir şekilde kontrol edildiğinde, bazı metalik olmayan kalıntılarla etkileşime girerek bunların yüzdürülmesini kolaylaştırabilir. Ancak gaz kabarcıklandırma, filtrasyonun yerine geçecek bir yöntem olarak değerlendirilmemelidir.
Kalıntıların tutarlı bir şekilde giderilmesi için, eriyik genellikle gaz giderme işleminden sonra bir seramik köpük filtreden, plaka tipi filtreden, kartuş filtreden veya başka bir uygun filtreleme sisteminden geçirilir.
Yüzdürme Yoluyla Gaz Giderme Verimliliğini Etkileyen Faktörler Nelerdir?
Nihai hidrojen seviyesi, yalnızca gaz enjeksiyonuna değil, tüm arıtma sürecine bağlıdır.
Önemli faktörler şunlardır:
| Faktör | Etki |
|---|---|
| Başlangıçtaki hidrojen seviyesi | Gerekli tedavi yoğunluğunu belirler |
| Gaz akış hızı | Kabarcık oluşumunu ve dağılmasını etkiler |
| Kabarcık boyutu | Gaz-sıvı arayüz alanını etkiler |
| Rotor hızı | Karıştırma ve kabarcıkların parçalanmasına etki eden faktörler |
| Rotor tasarımı | Gazın yayılmasını belirler |
| Tedavi süresi | Hidrojen giderme imkânını belirler |
| Erime sıcaklığı | Hidrojenin çözünürlüğünü ve eriyik akışını etkiler |
| Daldırma derinliği | Kabarcıkların hareketini ve kalma süresini etkiler |
| Erime durumu | Genel tedavi performansını etkiler |
Etkili bir gaz giderimi için, hammadde, aletler, refrakter malzemeler ve çevreleyen atmosferdeki nem gibi hidrojen kaynaklarının da kontrol edilmesi gerekir.
Flotasyonla Gaz Giderme ve Filtrasyon Karşılaştırması
Bu iki sürecin temel işlevleri birbirinden farklıdır:
| Süreç | Ana Hedef | Tipik Ekipmanlar |
|---|---|---|
| Flotasyon yoluyla gaz giderme | Çözünmüş hidrojen | Döner gaz giderme ünitesi |
| Filtreleme | Metal olmayan kalıntılar | Seramik köpük filtre, plaka filtre, kartuş filtre |
Her iki işlemin bir arada kullanılması, döküm öncesinde erimiş alüminyumun daha kapsamlı bir şekilde işlenmesini sağlar.
Sık Sorulan Sorular
1. Flotasyonla gaz giderme yöntemi nedir?
Flotasyonla gaz giderme işlemi, erimiş alüminyumun içine ince inert gaz kabarcıkları dağıtarak ve hidrojen bakımından zengin kabarcıkların yüzeye çıkıp dışarı çıkmasını sağlayarak çözünmüş hidrojeni giderir.
2. Alüminyum flotasyonunda gaz giderimi için hangi gaz kullanılır?
Azot ve argon, alüminyum eriyiğinin gazdan arındırılması için genellikle inert taşıyıcı gazlar olarak kullanılır.
3. Döner gaz giderme ünitesi hidrojeni nasıl giderir?
Dönen bir rotor, inert gazı ince kabarcıklar halinde dağıtır. Çözünmüş hidrojen bu kabarcıklara geçer; kabarcıklar daha sonra eriyik içinden yukarı doğru yükselir ve yüzeyden dışarı çıkar.
4. Neden küçük kabarcıklar tercih edilir?
Küçük kabarcıklar, daha geniş bir toplam gaz-sıvı arayüzey alanı sağlar; bu da erimiş alüminyumdan hidrojen transferini artırabilir.
5. Daha yüksek gaz basıncı, gaz giderme işlemini iyileştirir mi?
İlle de öyle değil. Aşırı gaz akışı veya basıncı, daha büyük kabarcıkların oluşmasına ve gereksiz türbülansa neden olabilir. Gaz akışı, ilgili ekipman ve eriyik koşullarına göre optimize edilmelidir.
6. Gaz giderme rotoru ne kadar derine daldırılmalıdır?
Doğru daldırma derinliği, işleme haznesine, eriyik derinliğine, rotor tasarımına ve proses parametrelerine bağlıdır. Bu derinlik, eriyikte aşırı bir karışıklığa yol açmadan etkili bir kabarcık dağılımı sağlamalıdır.
7. Gaz giderme işlemi alüminyum kalıntılarını ortadan kaldırır mı?
Gaz giderme işlemi esas olarak çözünmüş hidrojeni ortadan kaldırır. Filtreleme ise askıda bulunan metalik olmayan kalıntıları gidermek için kullanılan başlıca yöntemdir.
8. Erime sıcaklığı gaz giderme işlemini etkiler mi?
Evet. Sıcaklık, hidrojen çözünürlüğünü, eriyik viskozitesini, kabarcık davranışını ve genel işleme performansını etkiler. Gaz giderme sıcaklığı, alaşım için onaylanmış işlem aralığı sınırları içinde kalmalıdır.
9. Sürekli dökümde yüzdürme yoluyla gaz giderme yöntemi kullanılabilir mi?
Evet. Döner tip çevrimiçi gaz giderme işlemi, genellikle filtreleme ve döküm aşamalarından önce sürekli alüminyum döküm hatlarına entegre edilir.
10. Manuel gaz giderme ile döner gaz giderme arasındaki fark nedir?
Manuel gaz giderme genellikle kesikli işleme ve operatörün daha fazla müdahalesine dayanırken, döner gaz giderme işlemi, inert gazı dağıtmak için kontrollü bir rotor kullanır ve sürekli eriyik işleme hattına entegre edilebilir.
İlgili yazılar:
 Alüminyumun Çevrimiçi Gaz Giderimi
 Dökümhanede Gaz Giderme Yöntemleri
 Çevrimiçi Alüminyum Gaz Giderme Ekipmanı
 Döner Gaz Giderme Yöntemi
 Erimiş Alüminyum Gaz Giderme Ünitesi
 Alüminyum Alaşımı Arıtma Süreci
 Gaz Giderme Ünitesinin Kullanım Alanları
 Hidrojen Gazının Giderilmesi
 Dökümhane için Gaz Giderme
 Erimiş Alüminyumdan Gazın Giderilmesi
 İnert Gaz Arıtma
 Çevrimiçi Arıtma ve Gaz Giderme Sistemleri