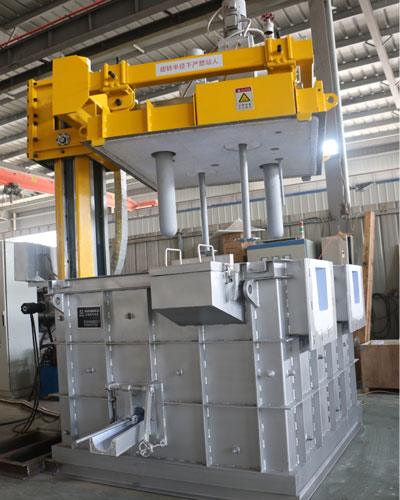
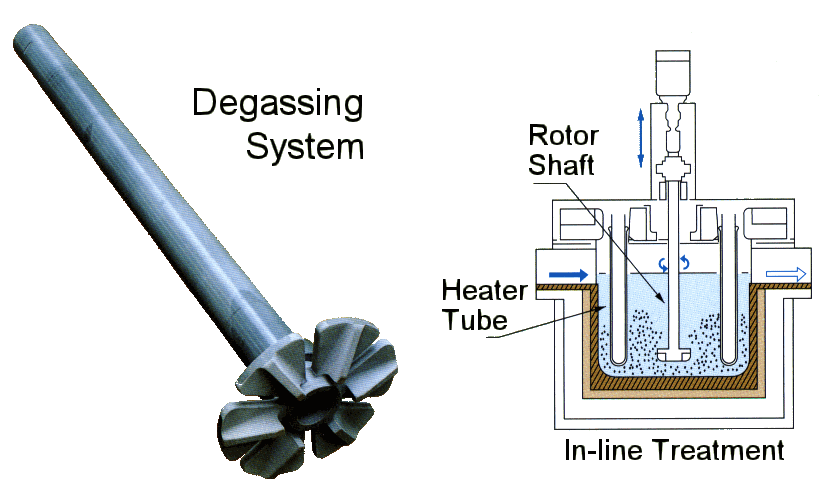
El método de desgasificación por flotación elimina el hidrógeno disuelto del aluminio fundido mediante la introducción de finas burbujas de gas inerte en la masa fundida. A medida que las burbujas ascienden a través del aluminio, el hidrógeno disuelto pasa a la fase gaseosa y es expulsado de la masa fundida. En la fundición industrial de aluminio, se suele utilizar nitrógeno o argón como gas portador, mientras que los equipos de desgasificación rotativos mejoran la dispersión de las burbujas y la circulación del fundido.
¿Cómo funciona la desgasificación por flotación?
El principio básico es sencillo:
Inyección de gas inerte → Formación de burbujas finas → Transferencia de hidrógeno → Flotación por burbujas → Escape de gas
El hidrógeno disuelto se desplaza desde el aluminio fundido hacia la interfaz gas-líquido. A continuación, pasa a las burbujas de gas inerte y asciende hacia la superficie.
A medida que las burbujas se desplazan a través del material fundido, su tiempo de permanencia y la superficie disponible influyen en la eliminación del hidrógeno. Cuanto mayor sea la superficie efectiva de contacto entre el gas y el líquido, mayor será la posibilidad de que el hidrógeno pase del aluminio a la fase gaseosa.
¿Qué gas se utiliza para la desgasificación por flotación?
El nitrógeno y el argón son los gases que más se utilizan para la desgasificación del aluminio fundido.
No es necesario que el gas reaccione químicamente con el hidrógeno. En cambio, proporciona una fase gaseosa a la que puede pasar el hidrógeno disuelto.
La elección entre nitrógeno y argón depende de la aleación, los requisitos del proceso, la pureza del gas, el equipo y las condiciones de funcionamiento de la planta.
¿Por qué son importantes las burbujas finas?
Las burbujas finas y bien dispersas proporcionan una mayor superficie total de interfaz gas-líquido que las burbujas grandes para un mismo volumen de gas.
Esto contribuye a mejorar la transferencia de masa del hidrógeno.
Sin embargo, el tamaño de las burbujas no depende únicamente de la presión del gas. También influyen los siguientes factores:
- Diseño del rotor o del difusor
- Caudal de gas
- Velocidad del rotor
- Propiedades del estado fundido
- Dispersión de gases
- Profundidad de tratamiento
- Temperatura de fusión
Un caudal de gas excesivo puede favorecer la formación de burbujas más grandes y una turbulencia superficial inestable, mientras que un caudal de gas insuficiente puede reducir la capacidad de tratamiento. Por lo tanto, el punto de funcionamiento debe optimizarse para el sistema de desgasificación específico.
¿A qué profundidad se debe introducir el gas?
El punto de inyección debe estar lo suficientemente profundo en el aluminio fundido como para que las burbujas dispongan de suficiente recorrido y tiempo de permanencia.
En el desgasificado con lanza, el extremo inferior del tubo de inyección suele situarse bastante por debajo de la superficie de la masa fundida. No obstante, la profundidad exacta debe determinarse en función de la profundidad del baño, el diseño del equipo, el caudal de gas y la necesidad de evitar alterar las escorias sedimentadas o las inclusiones del fondo del horno.
En el caso de la desgasificación rotativa en línea, la posición del rotor y la profundidad de inmersión se diseñan conjuntamente con la cámara de tratamiento para lograr una dispersión eficaz de las burbujas sin que se produzcan turbulencias excesivas.
Un valor fijo como, por ejemplo, No se debe considerar que 100-150 mm sea un requisito universal para todos los sistemas de tratamiento de aluminio fundido.
¿Cómo mejora una unidad de desgasificación rotativa el proceso de desgasificación en la flotación?
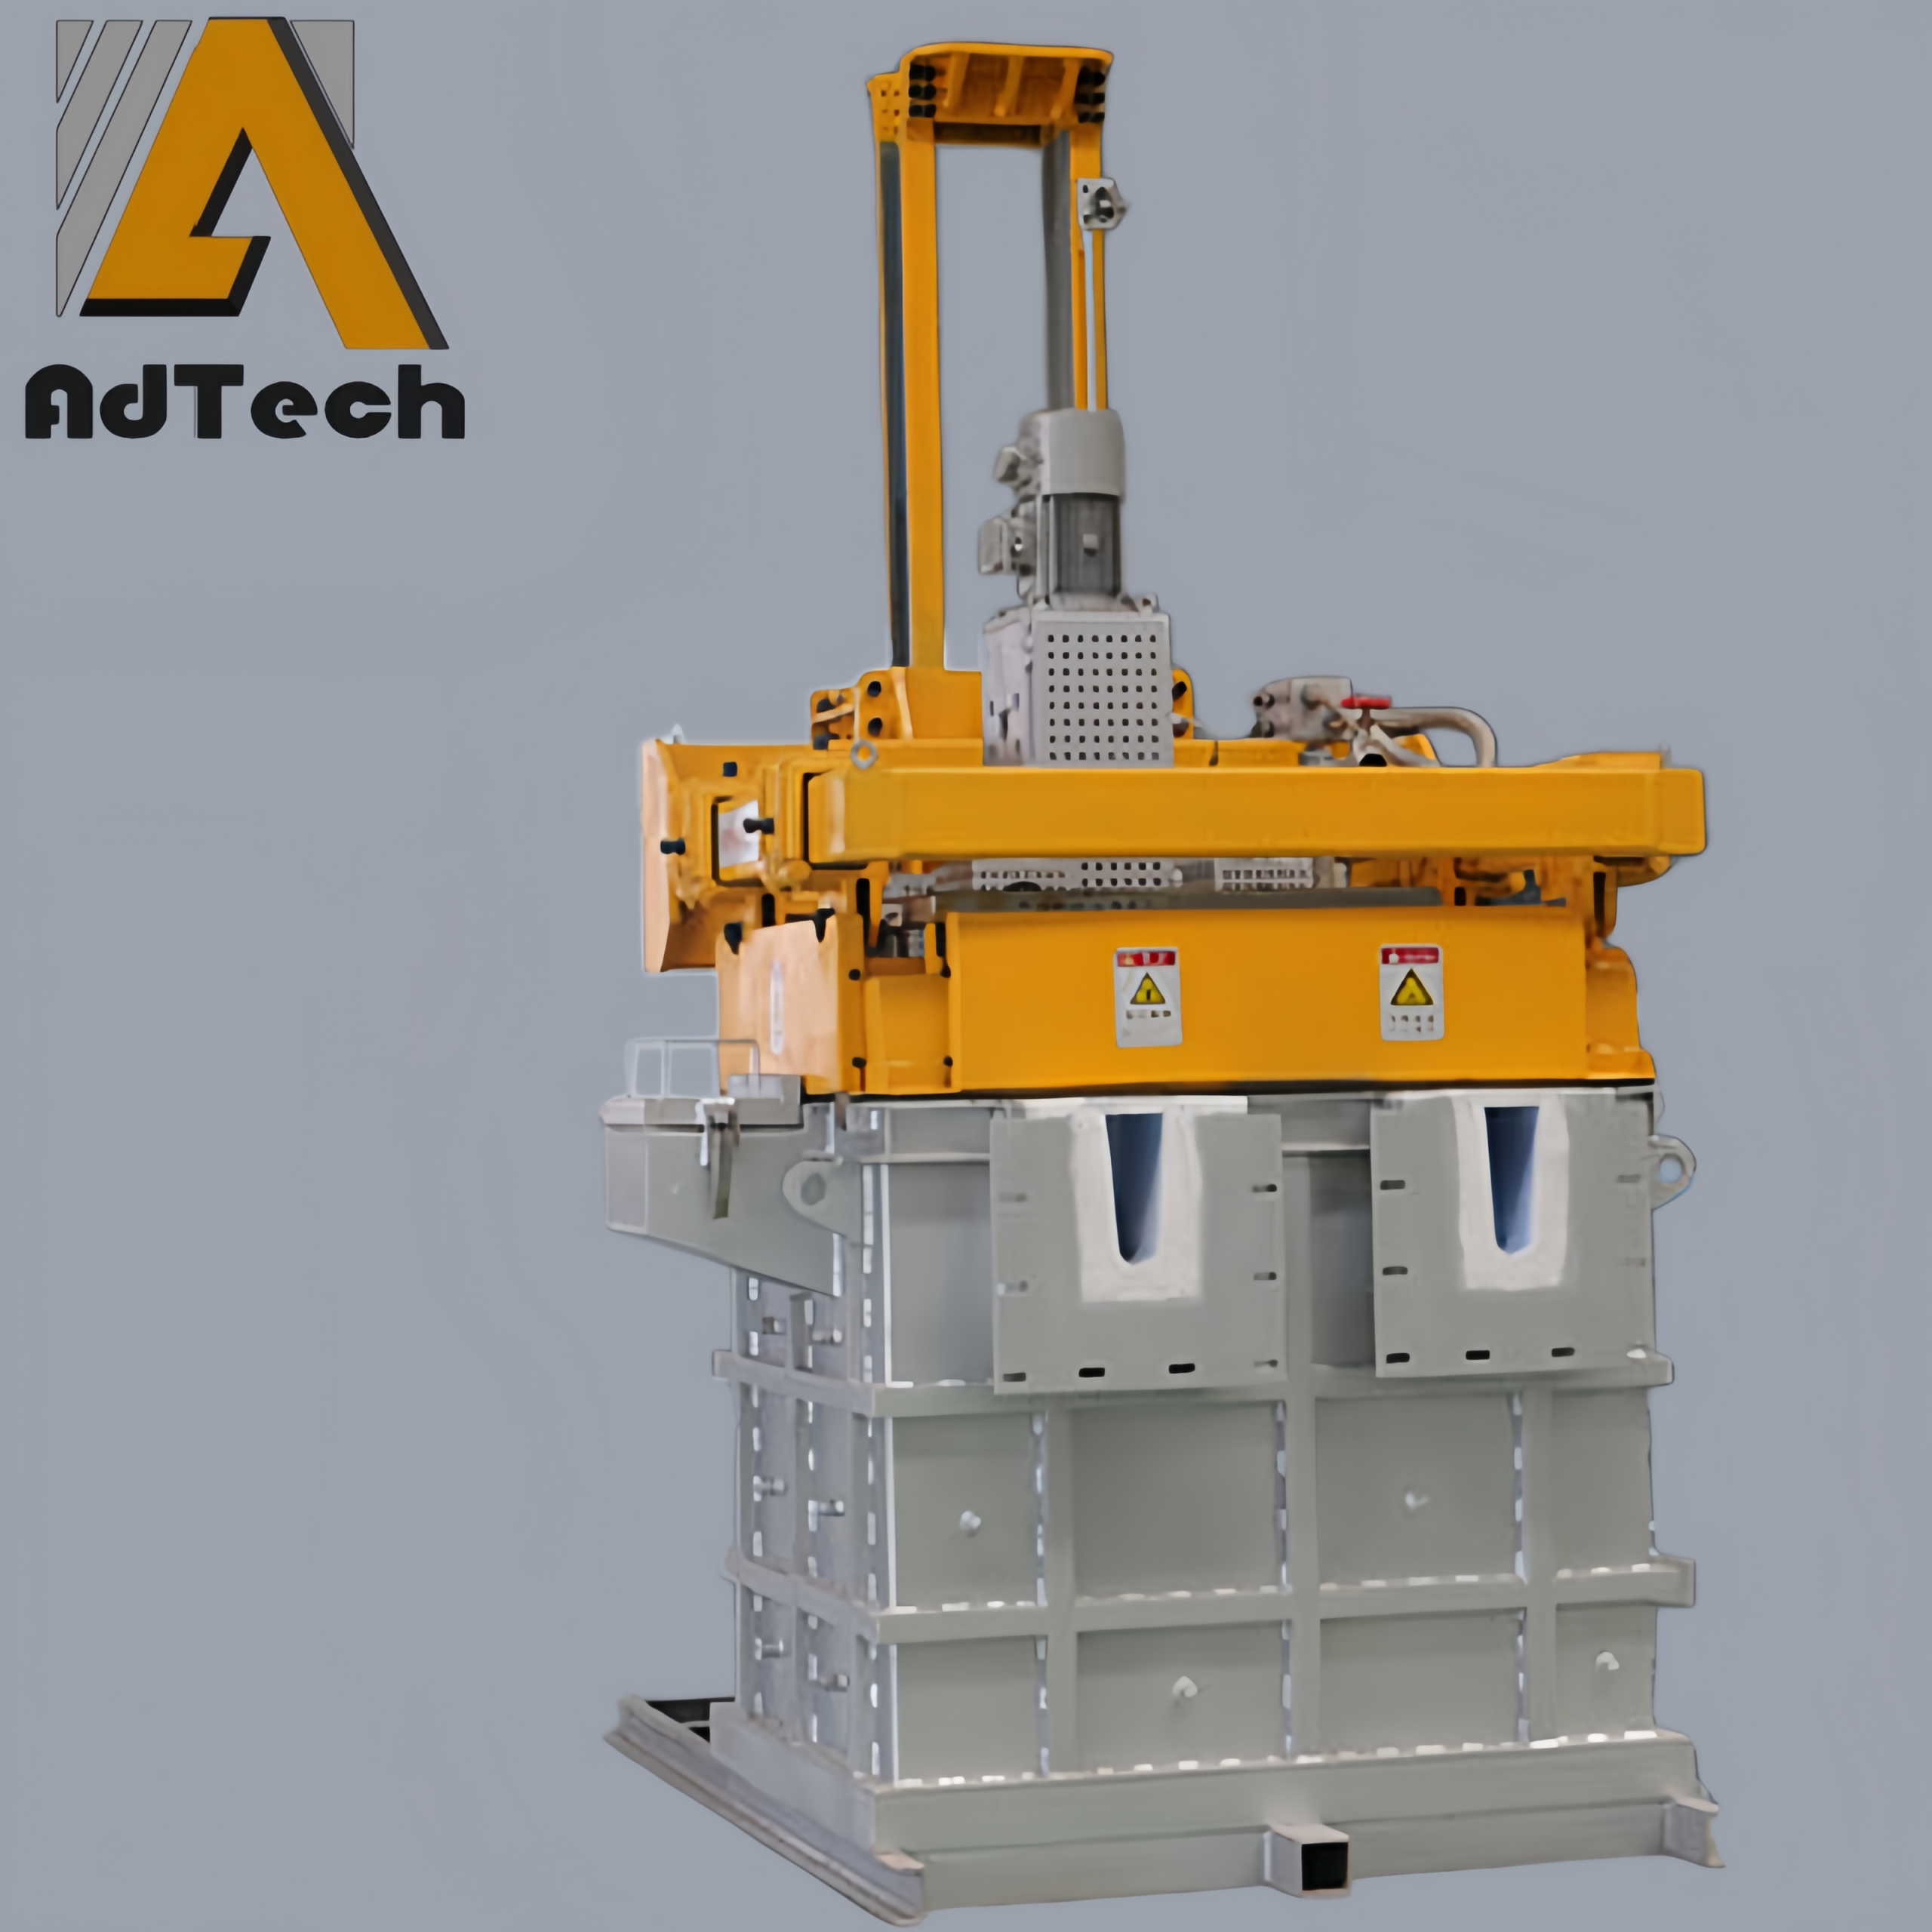
En una unidad de desgasificación rotativa, el gas inerte se introduce a través de un rotor giratorio. El rotor divide el gas entrante en burbujas finas y las distribuye por todo el aluminio fundido.
Esto ofrece varias ventajas:
- Una dispersión del gas más uniforme
- Mayor superficie de contacto entre el gas y el líquido
- Mejor circulación del material fundido
- Mayor tiempo de permanencia de las burbujas
- Eliminación más constante del hidrógeno
- Menor dependencia del movimiento manual de la lanza de gas
Para la fundición continua de aluminio, un unidad de desgasificación rotativa en línea Se puede instalar directamente antes de la filtración y la colada.
Un proceso típico es el siguiente:
Horno de mantenimiento → Desgasificación rotativa en línea → Filtración → Canal de colada → Fundición
¿Por qué es importante la temperatura de fusión?
La temperatura de desgasificación debe mantenerse dentro del intervalo adecuado del proceso.
Si la temperatura es demasiado baja, el aluminio fundido se vuelve más viscoso, lo que puede afectar al flujo de la masa fundida y a la dispersión de las burbujas.
Si la temperatura es innecesariamente alta, la solubilidad del hidrógeno en el metal líquido sigue siendo mayor, mientras que la oxidación, el consumo de energía y el desgaste de los materiales refractarios también pueden aumentar.
Por lo tanto, el objetivo no es simplemente utilizar la temperatura más alta o más baja posible, sino mantener una temperatura adecuada para la aleación y el proceso de fundición.
¿Puede la desgasificación por flotación eliminar también las inclusiones?
La desgasificación por flotación tiene como objetivo principal hidrógeno disuelto.
Las burbujas finas de gas también pueden interactuar con algunas inclusiones no metálicas y favorecer su flotación, sobre todo cuando la circulación del fundido está bien controlada. Sin embargo, la burbujeo de gas no debe considerarse un sustituto de la filtración.
Para garantizar una eliminación uniforme de las impurezas, la masa fundida suele pasar, tras la desgasificación, por un filtro de espuma cerámica, un filtro de placas, un filtro de cartucho u otro sistema de filtración adecuado.
¿Qué factores influyen en la eficiencia de la desgasificación por flotación?
El nivel final de hidrógeno depende del proceso de tratamiento en su conjunto y no solo de la inyección de gas.
Entre los factores importantes se incluyen:
| Factor | Efecto |
|---|---|
| Nivel inicial de hidrógeno | Determina la intensidad del tratamiento necesaria |
| Caudal de gas | Influye en la formación y dispersión de las burbujas |
| Tamaño de la burbuja | Influye en el área de la interfaz gas-líquido |
| Velocidad del rotor | Factores que influyen en la mezcla y la ruptura de las burbujas |
| Diseño del rotor | Determina la dispersión del gas |
| Duración del tratamiento | Determina la posibilidad de eliminar el hidrógeno |
| Temperatura de fusión | Influye en la solubilidad del hidrógeno y en el índice de fluidez |
| Profundidad de inmersión | Influye en el recorrido de las burbujas y en su tiempo de permanencia |
| Condición de fusión | Influye en el rendimiento general del tratamiento |
Para lograr una buena desgasificación, también es necesario controlar las fuentes de hidrógeno, como la humedad presente en los materiales de carga, las herramientas, los refractarios y la atmósfera circundante.
Desgasificación por flotación frente a filtración
Estos dos procesos tienen funciones principales diferentes:
| Proceso | Objetivo principal | Equipamiento habitual |
|---|---|---|
| Desgasificación por flotación | Hidrógeno disuelto | Unidad de desgasificación rotativa |
| Filtración | Inclusiones no metálicas | Filtro de espuma cerámica, filtro de placa, filtro de cartucho |
El uso de ambos procesos permite un tratamiento más completo del aluminio fundido antes de la fundición.
Preguntas frecuentes
1. ¿En qué consiste el método de desgasificación por flotación?
La desgasificación por flotación elimina el hidrógeno disuelto dispersando finas burbujas de gas inerte a través del aluminio fundido y permitiendo que las burbujas ricas en hidrógeno suban y se escapen.
2. ¿Qué gas se utiliza para la desgasificación en la flotación del aluminio?
El nitrógeno y el argón se utilizan habitualmente como gases portadores inertes para la desgasificación del aluminio fundido.
3. ¿Cómo elimina el hidrógeno una unidad de desgasificación rotativa?
Un rotor giratorio dispersa gas inerte en forma de burbujas finas. El hidrógeno disuelto pasa a las burbujas, que a continuación ascienden a través de la masa fundida y se escapan por la superficie.
4. ¿Por qué se prefieren las burbujas pequeñas?
Las burbujas pequeñas proporcionan una mayor superficie total de interfaz entre el gas y el líquido, lo que puede mejorar la transferencia de hidrógeno desde el aluminio fundido.
5. ¿Una mayor presión del gas mejora la desgasificación?
No necesariamente. Un caudal o una presión excesivos del gas pueden generar burbujas más grandes y turbulencias innecesarias. El caudal de gas debe optimizarse en función del equipo concreto y de las condiciones de fusión.
6. ¿A qué profundidad debe sumergirse un rotor de desgasificación?
La profundidad de inmersión adecuada depende de la cámara de tratamiento, la profundidad de la masa fundida, el diseño del rotor y los parámetros del proceso. Debe permitir una dispersión eficaz de las burbujas sin alterar excesivamente la masa fundida.
7. ¿El desgasificado elimina las inclusiones de aluminio?
La desgasificación elimina principalmente el hidrógeno disuelto. La filtración es el método principal para eliminar las inclusiones no metálicas en suspensión.
8. ¿Influye la temperatura de fusión en la desgasificación?
Sí. La temperatura influye en la solubilidad del hidrógeno, la viscosidad del material fundido, el comportamiento de las burbujas y el rendimiento general del tratamiento. La temperatura de desgasificación debe mantenerse dentro del rango de proceso validado para la aleación.
9. ¿Se puede utilizar la desgasificación por flotación en la colada continua?
Sí. La desgasificación rotativa en línea suele integrarse en las líneas de colada continua de aluminio antes de la filtración y la colada.
10. ¿Cuál es la diferencia entre la desgasificación manual y la rotativa?
La desgasificación manual suele basarse en un tratamiento por lotes y requiere una mayor intervención del operario, mientras que la desgasificación rotativa utiliza un rotor controlado para dispersar el gas inerte y puede integrarse en una línea continua de tratamiento de la masa fundida.
Artículos relacionados:
 Desgasificación en línea del aluminio
 Métodos de desgasificación en fundición
 Equipos de desgasificación de aluminio en línea
 Método de desgasificación rotativa
 Unidad de desgasificación de aluminio fundido
 Proceso de refinado de aleaciones de aluminio
 Usos de la unidad de desgasificación
 Desgasificación con hidrógeno
 Desgasificación para fundición
 Desgasificación del aluminio fundido
 Refinado con gases inertes
 Sistemas de refinado y desgasificación en línea