
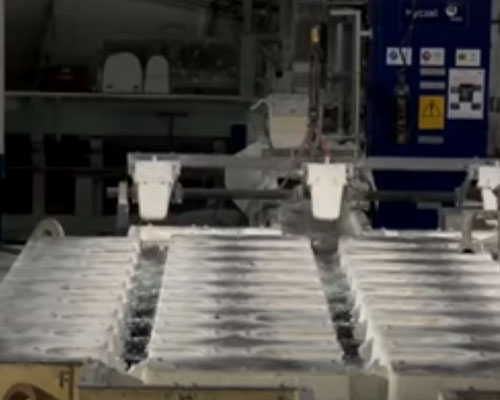
Alüminyum otomatik döküm işlemi, döküm sürecinin ve külçe kalitesinin tekrarlanabilirliğini sağlar ve alüminyum ürünlerin kalitesi istikrarlıdır.
Yarı otomatik döküm kalıbındaki sıvı seviyesi, dağıtım oluğunun alüminyum sıvı kılavuz borusunun alt bağlantı noktasındaki şamandıra hunisi ve mekanik kol tipi olan şamandıra ve tapa sıvı seviyesini kontrol etmek için akışı ayarlamak amacıyla. Sıvı seviyesi kullanıcı tarafından belirlenir ve dalgalanma gösterir. Otomatik kristalleştiricideki sıvı seviyesi, bir lazer ölçüm cihazı kullanılarak belirlenir ve otomatik olarak akış kontrol sistemi. Sıvı seviyesindeki dalgalanma çok azdır ve ±1 m aralığında kalabilir; bu sayede düşük metal seviyesi kontrolü sağlanabilir.
Yarı otomatik döküm işleminde erimiş alüminyumun sıcaklığı, döküm soğutma suyu akışı ve döküm hızı, işlemde belirtilen farklı alaşımlara ve külçe özelliklerine bağlıdır. Döküm işlemi, manuel kumanda düğmeleriyle gerçekleştirilir. Su sıcaklığı, erimiş alüminyum sıcaklığı ve döküm hızı ayrı ayrı kontrol edilir ve bunlar konsolda gösterilebilir veya sayısal değerler ekranda görüntülenir. Su akışı (veya basıncı) ile döküm hızı, döküm işleminin başından sonuna kadar temelde sabittir ve kalıpta yağlama sistemi bulunmaz.
Tam otomatik döküm teknolojisi, farklı alaşımların ve teknik özelliklerin çeşitli döküm parametreleri (su basıncı ve akışı, döküm hızı, erimiş alüminyum sıcaklığı, sıvı seviyesi, yağlama) ile döküm sürecinin başlangıç, normal, son ve geçiş aşamaları boyunca bilgisayar, tam otomatik döküm kontrolünü gerçekleştirir.
Otomatik döküm teknolojisinde kullanılan bekletme ocağı eğilebilir tiptedir ve döküm süreci merkezi olarak kontrol edilir. Alüminyum sıvı seviyesi, çok bağlantılı bir ünite tarafından kontrol edilir. Kalıptaki sıvı seviyesi ve döküm kanalı içindeki sıvı seviyesi, lazer ölçüm cihazlarıyla donatılmıştır. Lazer sensöründe bir mikroişlemci bulunur. Ölçüm ve işleme sistemlerinin birleşimi sayesinde çok yüksek doğruluk değerleri elde edilebilir. Tutma fırınının eğilme akışı, döküm makinesinin PLC'si tarafından kontrol edilir. Kristalizördeki sıvı seviyesini ölçmek ve kristalizöre enjekte edilen sıvının akışını kontrol etmek için kullanılan durdurma çubuğu, kiriş üzerine monte edilmiştir. Lazer sensörü, alüminyum sıvı seviyesinden belirli bir mesafede tutulur ve farklı alüminyum sıvıları birbirleriyle temas halindedir. Kiriş, dağıtım tankına sabitlenmiştir ve döküm işleminden sonra aynı dağıtım akışı tamamlanır. Yuva, tek parça bir ünite olarak çıkarılır.
Döküm kontrol sistemi, tüm döküm sürecini yönetmek için PLC kullanır. Proses parametrelerinin ayarlanması menü tabanlıdır ve bilgisayar menüsündeki sıvı seviyesi, yağlama yağı hacmi, döküm hızı, soğutma suyu debisi, erimiş alüminyum sıcaklığı, darbeli su durdurma süresi, döküm uzunluğu vb. tüm ayarlar programa göre gerçekleştirilir. Alaşım, külçe özellikleri ve döküm parametreleri seçildikten sonra, ekipman otomatik olarak seri halinde kontrol edilmelidir. Kontrolün ardından ekipman, döküm için bekleme durumuna geçer. Başlangıçta, sıvı seviyesi ayarı başlangıç konumunu korur; kalıptaki sıvı seviyesi eğrinin başlangıç noktasına enjekte edilir ve döküm makinesinin kaldırma platformu başlangıç hızında alçalmaya başlar veya darbeli su püskürtür. Darbeli su püskürtme uzunluğu ve süresine ulaşıldığında, sistem otomatik olarak normal döküm aşamasına geçer ve parametreler (sıvı seviyesi, döküm hızı, soğutma suyu hacmi vb.) otomatik olarak uygulanır. Döküm uzunluğu önceden ayarlanan noktadan belirli bir mesafeye ulaştığında, sesli ve görsel bir alarm verilir ve aşama sona erer. Parametreler devam eder. Kütük uzunluğu ayarlanan noktaya ulaştığında, platform alçalmayı durdurur, eğilebilir tutma fırını orijinal konumuna geri döner, durdurma çubuğu dağıtım oluğunun alüminyum sıvı çıkışını kapatır ve dağıtım oluğunun bir ucu kaldırılır; kalan erimiş alüminyum ise dağıtım oluğu ve temizlendikten sonra dağıtılır. Döküm kanalı, tıpa ile birlikte çıkarılır ve döküm işlemi sona erer. Tam otomatik proses kontrolü, insan faktörlerinden kaynaklanan kalite sorunlarını en aza indirir.