

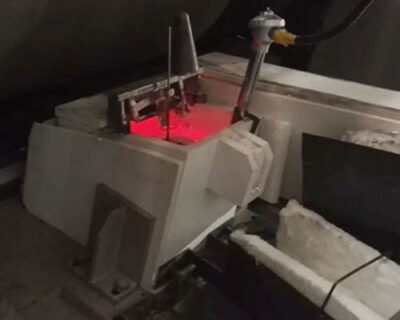
Döküm nozulu boşluğu, seramik liflerden ve inorganik seramik malzemelerden oluşur ve orta derecede esneklik, az deformasyon ve uzun hizmet ömrü gibi avantajlara sahiptir.
Bu yöntem, erimiş alüminyumun döküm kalıbının nozul boşluğunu aşındırmasını etkili bir şekilde önleyebilir ve böylece döküm-haddelenmiş alüminyum levhanın kalitesini etkili bir şekilde garanti eder.
Müşteri taleplerine göre, besleme uçları ve nozullar Çeşitli türlerde ve tedarik yöntemlerinde ürünler üretilebilir.
Akışkanlar mekaniğinin sınır tabakası teorisine göre, erimiş alüminyum nozul boşluğuna girdikten sonra, ön kutudaki sıvı yüzeyinin statik basıncının etkisiyle, en az dirençle nozul çıkış yönünde akar.
Nozül sınırından uzak olan merkez bölgedeki akış hızı, sınır bölgesindeki akış hızından daha yüksektir; bu nedenle, eriyik maddenin ortada dirençle karşılaştıktan sonra her iki tarafa da akmasını sağlamak için nozülün içine bir şönt bloğu yerleştirilmelidir.
Döküm ve haddeleme işlemi sırasında, kalıp boşluğundaki eriyik akışının sabit olması ve nozul çıkışındaki eriyik ısı akış alanının genişlik yönünde eşit bir şekilde dağılması gerekir; bu nedenle, şönt bloklarının makul bir şekilde dağıtılması gerekir.
Yüksek Hızlı İnce Şerit Çift Silindirli Döküm
Yüksek hızlı ince şerit çift silindirli döküm, kısa akışlı, net şekle yakın bir işleme teknolojisidir. Döküm-haddeleme işlemi, hızlı katılaşma alt kategorisine girer ve soğuma hızı 102 °C/s ile 104 °C/s arasındadır.
Bu teknoloji, özellikle kristal tanelerini inceltme ve ayrışmayı önleme gibi avantajlara sahiptir; ürünün mikro yapısını iyileştirebilir, sonraki işleme aşamalarında mükemmel bir performans sağlayabilir ve geleneksel işleme koşullarında üretilmesi zor olan ürünleri üretilmesini mümkün kılar.
Teknik özellikleri nedeniyle, bu teknoloji döküm ve haddeleme sırasında erimiş metalin hızlı bir şekilde soğutulmasını ve nozul boşluğunda makul bir akış alanının oluşmasını gerektirir; aksi takdirde, ince şerit ürünlerin kalitesi ile dökümlerin ve haddelenmiş parçaların istikrarı açısından sorunlar ortaya çıkar. Haddeleme üretim sürecinin garantilenmesi zordur.
Nozul boşluğunun yapısı ve bileşenleri, nozul boşluğundaki akış alanı ve sıcaklık dağılımını etkileyen temel unsurlardır. Bu nedenle, daha güçlü bir soğutma kapasitesine ve nozul boşluğunda daha makul bir akış alanı dağılımına sahip yeni tip bir kalıp nozulu geliştirilmesi gerekmektedir.