
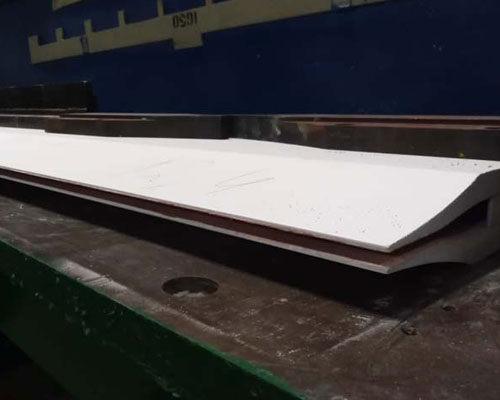
Alüminyum alaşımlı döküm ve haddeleme üretiminde, döküm ucu ve nozül kullanımı, sıvı alüminyumun taşınmasında kilit bir rol oynar. Döküm ucunun yapısı, eriyik maddenin nozül boşluğundan döküm-haddeleme bölgesine düzgün ve istikrarlı bir şekilde girip giremeyeceğini doğrudan etkiler ve dolayısıyla levhanın kalitesini de belirler. Yapısal tasarımı tekerlek ucu büyük ilgi gördü.
Erimiş metal nozülden dışarı aktıktan sonra, kendiliğinden bir faz dengesi akış süreci gerçekleşir. Erimiş metalin hızının yüksek olduğu bölge, hızın düşük olduğu bölgeye doğru akacak ve erimiş metalin sıcaklığının yüksek olduğu bölge, sıcaklığın düşük olduğu bölgeye ısı aktaracaktır. Döküm nozülünün çıkışındaki eriyik hızı ve sıcaklığı belirli bir aralıkta dalgalandığında, bu durum levhanın kalitesini büyük ölçüde etkilemez. Ancak eriyik, döküm nozülünden akıp çıktıktan sonra çok kısa bir süre içinde soğutulmalı, katılaşmalı ve haddelenmelidir. Kendi kendine denge akışı tam olarak gerçekleştirilemez ve hız ile sıcaklıktaki aşırı dalgalanma aralığı, levhanın kalitesini kaçınılmaz olarak etkileyecektir.
Nozul girişinin her iki ucundaki durdurucular eğimli olduğunda, eriyik nozul boşluğunda girdap oluşturmaya meyillidir ve girdap noktasında sıklıkla kabarcıklar oluşur; bu da döküm-haddelenmiş levhanın ilgili konumlarında gevşek çizgilerin ortaya çıkmasına neden olur. Girdap akımlarının varlığı ayrıca döküm nozülünün kenarında eriyik akışının dengesizleşmesine kolayca yol açabilir; bu da döküm ve haddeleme sırasında tutarsız kenar azaltımına neden olarak döküm-haddelenmiş levhada çatlaklara yol açar.
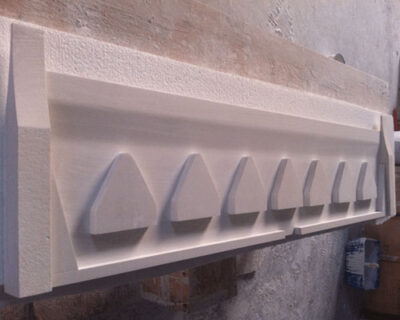
Alüminyum alaşımlı levhaların döküm ve haddeleme üretiminde eriyik akışkanlığının zayıf olması nedeniyle, kenarlarda akış yetersizliği ortaya çıkması kolaydır ve iç eriyik dağılımının makul bir seviyeye getirilmesi için nozul yapısının ayarlanması gerekir. Üretimde genellikle aşağıdaki iki ayar yöntemi kullanılır:
1) Erimiş malzemenin kenara kolayca akmasını sağlamak için nozülün ön durdurucusunu belirli bir eğim açısına ayarlayın ve aynı zamanda ara hızı azaltmak için ortada bir yön değiştirme bloğu yerleştirin.
2) Şönt bloğu ile durdurucu arasındaki mesafeyi artırın ve boşluktaki akış dağılımının makul bir seviyeye gelmesi için şönt bloğu ile şönt bloğu arasındaki mesafeyi ayarlayın.