
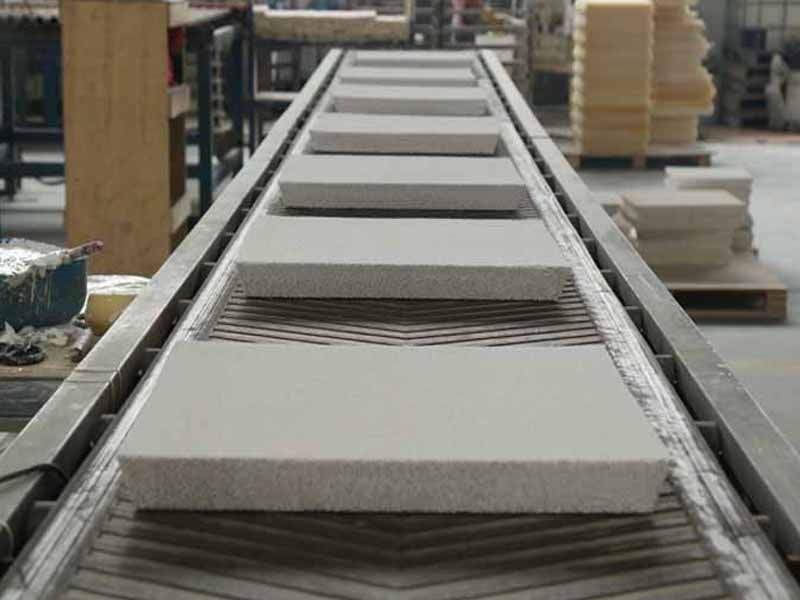
Döküm seramik filtreleri, poliüretan köpük plastikten üretilir ve seramik tozu, bağlayıcı, sinterleme yardımcısı, süspansiyon maddesi vb. ile hazırlanan seramik çamuruna daldırılır. Ardından fazla çamur sıkılarak, seramik çamurun taşıyıcı iskelete eşit bir şekilde uygulanması ve bir ham gövde oluşturulması sağlanır. Yeşil gövde, yüksek sıcaklıklarda kurutulur ve sinterlenir. Bu işlem, organik köpük emprenye yöntemi olarak da bilinir ve günümüzde yurt içinde yaygın olarak kullanılan bir köpük seramik üretim sürecidir.
Döküm Seramik Filtreleri Üretim Süreci
Çamur püskürtme işlemi, aşağıdakilerin üretilmesine yönelik işlemlerden biridir: köpük seramik filtre. Seramik hamurunu basınç altında püskürtme nozulu aracılığıyla filtre plakalarına püskürtür. Bunun amacı, yüzeyin pürüzsüzlüğünü artırmak ve tel kalınlığını artırmak da dahil olmak üzere, ham parçanın yüzey özelliklerini iyileştirmektir. Aynı zamanda, ürünün iç kalitesini de etkiler. Püskürtme işlemi, püskürtme yöntemine göre temel olarak manuel püskürtme ve otomatik püskürtme olmak üzere iki şekli içerir. Püskürtme sırasına göre ise, boyutlandırma sonrası püskürtme ve kurutma sonrası püskürtme olarak ikiye ayrılabilir.
Manuel Püskürtme Süreci
Manuel püskürtme, hava kompresörü tarafından üretilen basıncı (0,5 ~ 1,0 MPa) kullanarak püskürtme tabancasından çamuru püskürtmektir. İşçi, ham parçanın yüzeyine püskürtmeyi kontrol eder ve yüzey kuruduktan sonra diğer tarafına da püskürtme yapar. Avantajları arasında daha az yatırım gerektirmesi, çamur israfının az olması ve püskürtme hacminin esnek bir şekilde kontrol edilebilmesi sayılabilir. Dezavantajları ise çok sayıda işgücü gereksinimi, düşük iş verimliliği, çamurun yüzeye dengesiz yapışması vb.
Otomatik Püskürtme Süreci
Otomatik püskürtme işlemi, günlük kullanım amaçlı seramiklerin sırlama işleminden türetilmiştir; yani, çamur, püskürtme başlığı aracılığıyla tahrik sistemindeki bant veya zincir üzerinde bulunan ham parçanın yüzeyine püskürtülür ve ardından kısa süreli sıcak hava veya kızılötesi ışınlarla kurutulur. Parçayı ters çevirdikten sonra diğer tarafına da püskürtme yapılır ve ardından kurutma işlemiyle otomatik püskürtme süreci tamamlanır. Otomatik püskürtmenin avantajları, yüksek çalışma verimliliği ve ham parçaların nispeten homojen bir şekilde püskürtülmesidir. Dezavantajları ise ilk aşamada yüksek yatırım maliyeti, çamurda büyük israf ve sonraki dönemde nozulların sık sık değiştirilmesi gerekliliğidir.
Püskürtme Sırası
Boyutlandırma sonrası püskürtme, ıslak ham parça püskürtmesidir; bu, sonraki kurutma sürecinden tasarruf sağlar ve ham parçanın çamur üzerindeki adsorpsiyon etkisi genel olarak yeterlidir. Bununla birlikte, büyük boyutlu ve ince kalınlığa sahip ürünler için, kurutma sonrası püskürtmenin ham gövdeye zarar vermesini önlemek amacıyla boyutlandırma sonrası püskürtme de uygundur. Ancak bu yöntemin dezavantajı, püskürtmenin yalnızca bir tarafa yapılabilmesidir; bu taraf genellikle metal eriyiğini süzmek için gerekli olan ön taraftır. Püskürtmenin etkisi göz önüne alındığında, boyutlandırma sonrası püskürtme yöntemi çok yaygın değildir.
Kurutma sonrası püskürtme, kuru ham parça püskürtme yöntemine aittir; çift taraflı püskürtme için uygundur ve ham parçanın yüzeyini en iyi şekilde iyileştirmek amacıyla çamurun kıvamı, püskürtme için maksimum kıvama ayarlanabilir. Bu, köpük seramik üretiminde yaygın olarak kullanılan bir püskürtme yöntemidir. Kurutma sonrası püskürtmenin dezavantajları arasında yüksek iş gücü gereksinimi, ham parçanın hasar görmesi ve cüruf oluşumuna yatkın olması sayılabilir.
İlgili yazılar:
 Seramik Filtre Plakası
 Gözenekli Seramik Filtre: Özellikleri, Uygulamaları ve Çalışma Prensibi
 Alüminyum Dökümhanesi için Seramik Filtre
 Seramik Köpük Filtre Üreticileri
 Filtre Fabrikası
 Köpük Seramik Filtreler
 Döküm için Seramik Filtre
 Alüminyum Döküm Filtre Malzemesi
 Çin Menşeli Seramik Köpük Filtre
 Erimiş Alüminyum Filtrasyonu
 Alümina Köpük Seramikler
 CFF Filtrasyon
Geri bildirim: Seramik Köpük Filtrelerin Boyutlandırılması – Sayfa Başlığı