

AdTech, erimiş metalin taşınması için bir oluk tedarik etmektedir. Metal, oluk yapısının alt kısmında, ateş dayanıklı bir kütle tarafından sınırlanan bir kanal içinde akar; oluk ısı yalıtımlıdır, böylece çalışma koşullarında metal, gözenekli ateş dayanıklı kütle içinde katı bir bölge oluşturur.
Kanal yapısının temel özellikleri arasında, metalin işlem boyunca erimiş halde kalmasını ve kanalın yeterince sıcak olmasını sağlayan elektrikli dirençlerle donatılmış bir kapak parçası ile, kanal içinde akan gazın etkisiyle metalin soğumasını önleyen bir gaz brülörü bulunmaktadır.
Alüminyum üretimi, alüminyumu elektrolitik olarak temizlemek amacıyla bir döküm tesisinde ham alüminyumdan alüminyum anotların döküldüğü bir aşamayı içerir. Alüminyum, eritme fırınından erimiş metal havuzu ve oluk aracılığıyla çekilir ve döküm makinesine beslenir.
Çelik manşonlarla donatılmış oluklar, refrakter malzemelerle kaplanmıştır. Bunlar açık tip oluklar veya kapaklı oluklardır. Erimiş metalin yerçekimi ile akışını sağlamak için oluğu uygun bir eğimle monte edin. Erimiş metali aktarmak ve ölçmek için, stabilizasyon oluğu gibi bir oluk da gereklidir; bu olukta, erimiş metal eritme fırınından stabilizasyon oluğuna dökülür ve erimiş metal, oluğa yönlendirilmeden önce burada stabilize edilir.
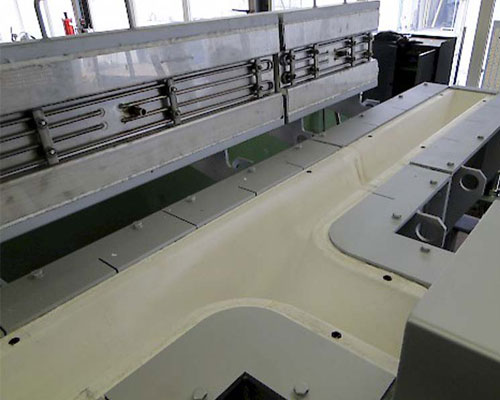
Döküm ekipmanının kapasitesi artırılırken, eriyik kanalı daha uzun hale getirilmelidir; bu da eriyik kanalında alüminyumun eskisinden daha fazla soğumasına ve katılaşmasına yol açar. Alüminyum eriyik kanalında katılaştığında, eriyik akışı engellenir ve erimiş metal eriyik kanalından akar.
Katılaşmayı önlemek amacıyla, erimiş alüminyum eritme reaktöründe, erimiş metalin hareket halinde kalmasını sağlayacak kadar yüksek bir sıcaklığa ısıtılır ve döküm makinesine giden oluk da ısıtılır.
Kanal, ateşe dayanıklı malzemelerle kaplanmıştır ve aşınması, taşınan metalin sıcaklığıyla orantılıdır: Eriyik sıcaklığı ne kadar yüksekse, kanal kaplamasının aşınması o kadar hızlı olur. Doğal olarak bu durum, ek bakım maliyetlerine yol açar. Kanal henüz soğukken, döküm işlemi sırasında eriyiklerin katılaşması, özellikle dökümün ilk aşamasında oldukça kolay gerçekleşir.
Oyuncu seçimi sona erdiğinde, oluk ve çamaşır oluğu hızla soğutulur ve böylece içlerindeki erimiş metal katılaşır. Benzer şekilde, herhangi bir proses bozukluğu durumunda, erimiş metalin oluklar ve kanallardaki akışı, metalin katılaşmasını sağlamak amacıyla kesilebilir veya belirli bir dereceye kadar azaltılabilir; döküm işlemine devam etmeden veya yeni bir döküm işlemine başlamadan önce tüm oluk sistemi onarılmalıdır.
İlgili yazılar:
 Erimiş Metal Kanalı
 Seramik Yıkama Sistemi
 Troughs and Launders for Molten Aluminum
 Ateşaltı Döküm Kanalı
 Seramik Elyaf Kanalı
 Alüminyum Döküm için Yıkama
 Taşıma Konveyörü
 Yalıtımlı Yıkama Kanalı
 AdTech Yüksek Kaliteli Yıkama Makinaları
 Erimiş Alüminyum Döküm için Yıkama
 Alüminyum Ergitme Fırını için Yıkama Havuzları
 Erimiş Alüminyum Aktarımı