
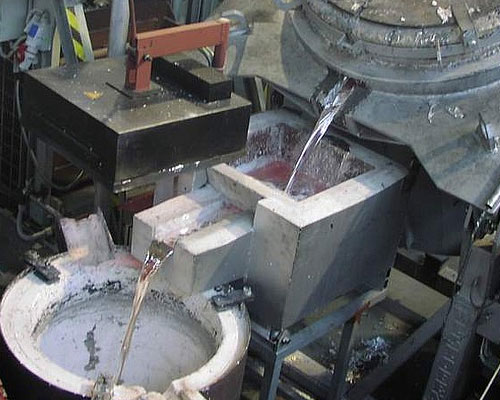
Erimiş alüminyum döküm işlemi, alüminyum alaşımı üretiminde son aşamadır. Alüminyum eritme ve arıtma işlemlerinin yanı sıra, bu işlem yüksek kaliteli alüminyum alaşımı elde etmek için önemli bir adımdır. Gaz giderme ve filtreleme işlemlerinin ardından sıra döküm işlemine gelir.
Erimiş Alüminyum Döküm Süreci
Tapa'yı çıkarın, önceden ısıtılmış tapa'yı kullanarak fırın gözündeki asbest manşonu, asbest halatı ve diğer kalıntıları temizleyin; ardından tapa'yı kullanarak fırın gözünü açın. Fırın gözü açılamazsa, bir DC kaynak makinesi kullanılabilir. Fırın gözü bölgesi ısıtılır.
Şunu aşınmaya dayanıklı fiber koni tapa başlığına, tapa başlığını fırın gözüne dengeli bir şekilde yerleştirin, tapa başlığını ayarlayarak alüminyum sıvısının akışını ayarlayın, böylece filtre torbasının sıvı seviyesi, dağıtıcı nozulu, ayrıca döküm kanalı sabittir ve döküm hızı normal aralıkta kontrol edilebilir.
Üretim ilerledikçe, erimiş alüminyum akışı kademeli olarak azaltılır. Bu aşamada, tüm tıpa başlıklarının çıkarılması, asbest manşonun temizlenmesi ve yeni bir asbest manşonun takılması gerekir.
Bağlantıyı yaptıktan sonra, bir tıpa kullanarak fırın deliğini temizleyin; ardından tapanın başını asbest manşona takın ve fırın deliğine sokarak deliği tamamen kapatın.
Döküm makinesi, tekerlekli kayışlı sürekli döküm sistemini kullanır. Dökümden önce, yağ lekelerini ve kirleri temizlemek için zımpara kağıdı kullanarak kristal tekerleğin yüzeyini parlatın. Su ile silinen pamuk ipliği ve yağlı pamuk ipliğini yerleştirin ve çelik kayışın arayüzünü bir taşlama tekerleği ile düzeltin. Karıştırma fırınındaki erimiş alüminyumun bekleme süresi vardır ve erimiş alüminyumun sıcaklığı 730-750 derece arasındadır.
Fırın gözü açıldığında, erimiş alüminyum oluktan geçer, filtre plakası ile donatılmış filtre torbasından, alüminyum su yönlendirme borusuna sahip ara kabından geçer ve son olarak uzun oluğa ulaşır; ardından erimiş alüminyum cüruf kutusuna aktarılır.
Kanal içindeki erimiş alüminyumun sıcaklığı 700 ℃ veya üzerine çıktığında, ara haznenin akış deliğini kapatın ve uzun oluğu kaldırın. Erimiş alüminyumun kristal çarkın döküm boşluğuna istikrarlı bir şekilde girmesini sağlamak için şamandırayı yavaşça ayarlayın. Bu sırada, döküm makinesi yavaşça çalıştırılır ve sıvı metal, oluklu kristal tekerleğin içinden geçer. Kristal tekerlek, su soğutmasının etkisiyle metali katılaştırır ve kristal tekerlek sürekli olarak döner.
Erimiş metalin sürekli katılaşmasıyla üretilen döküm kütüklerde, döküm işlemi normal bir şekilde tamamlandıktan sonra, döküm kütüğün sorunsuz bir şekilde kalıptan çıkmasını sağlamak amacıyla kristal çarkın yağlı pamuk ipliğine az miktarda bitkisel yağ eklenir. Döküm hızını 7-11 m/dk'ya, soğutma suyu basıncını 0,01-0,40 MPa'ya ve soğutma suyu sıcaklığını 40 ℃'nin altına ayarlayın.
Normal döküm işleminde, denge ayarından sorumlu olan özel bir kişi vardır. kepçe kapağı ve yüzer plakayı istediğiniz zaman ayarlayabilirsiniz; böylece sıvı alüminyum, kristal çarkın içine yavaş ve düzgün bir şekilde enjekte edilir ve döküm ham parçalarda çapak, oyuk ve diğer kusurlar bulunmamalıdır.