
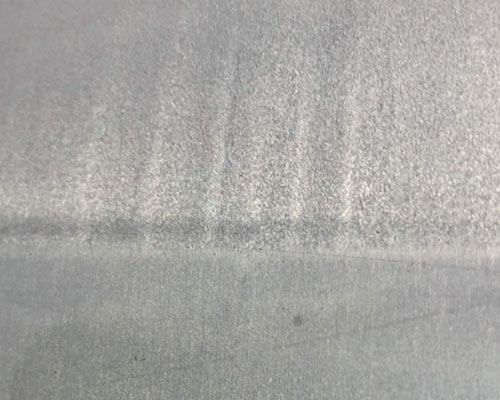
Döküm-haddelenmiş levhanın yüzeyindeki ayrışma şeritleri, şeridin tüm uzunluğu boyunca uzanan şeritler şeklindedir; ayrışma bölgeleri yansıtma özelliği zayıftır ve daha koyu renklidir; yüksek konsantrasyonlu asitle aşındırıldıktan sonra siyahlaşır. Yapı ve kimyasal bileşim analizinden, döküm-haddelenmiş levhanın yüzey ayrışması ile sürekli döküm külçesinin yüzeyindeki ayrışma tümörünün aynı şey olduğu, yani ayrışmaya karşı koruma olduğu görülebilir. Bu yerel eriyik önce döküm-haddeleme silindirinin yüzeyiyle temas ederek yoğunlaşmış bir kabuk oluşturur, Her iki taraftaki eriyiklerin ısısı buradan çökelmeye devam eder ve kabuk bölgesinin her iki yanındaki kristal taneleri kademeli olarak büyüyerek her iki taraftaki sıcak eriyik içine doğru uzanır; ta ki her iki taraftaki eriyikler ile döküm silindiri yüzeyi temas edene kadar, normal yapı oluşur.
Döküm-haddeleme işlemi sırasında herhangi bir noktada ayrışma çizgileri ortaya çıktığında, bu çizgiler döküm-haddeleme işleminin sonuna kadar, ortada herhangi bir kesinti olmaksızın devam eder ve konumları değişmez. Döküm-haddelenmiş sacın yüzeyindeki ayrışma çizgilerinin, döküm dudaklarının özel yapısıyla ilişkili olduğu sonucuna varmak zor değildir. Ve bu özel yapı, döküm dudak ağzının kullanımı sırasında ortaya çıkar. Bu, yalnızca döküm dudağı ağzının bu kısmının kullanım sırasında herhangi bir nedenle düşmesi durumunda mümkündür; örneğin, sıcaklık çok düşük olduğunda veya döküm hızı çok yavaş olduğunda, döküm-haddelenmiş sacın belirli bir kısmı döküm dudağına yapışabilir veya silindirin dönüşüyle alüminyum talaşları ve yabancı cisimler içeri çekilebilir ve döküm dudağı dışarı çekilebilir. Bu tür çizgi kusurları, döküm-haddeleme üretim süreci ve soğuk haddeleme son işleminden kaynaklandığı için ortadan kaldırılamaz; bu nedenle levhanın üretimi durdurulmalı ve yeniden başlatılmalıdır.
Ayrıştırma Şeritlerine İlişkin Önlemler
(1) Şu durumda dikkatli olun: tekerlek ucu ve nozul işleme, kurulum ve kullanım sırasında.
(2) Ön kutunun sıcaklığı uygun şekilde artırılmalıdır; ayrıca, döküm uçlarının hasar görmesini önlemek için döküm ve haddeleme hızı çok düşük olmamalıdır.
(3) Döküm dudağı ile silindir arasındaki boşluğu ayarlayın ve ön kutudaki sıvı seviyesini kontrol edin; böylece sıvı seviyesinin yükselmesi nedeniyle alüminyum sıvısının döküm dudağına yapışmasını ve haddeleme işlemi sırasında şeridin dışarı çıkarılması sırasında döküm dudağının hasar görmesini önleyin.