Alors que la demande en pièces moulées en métaux non ferreux (notamment en aluminium et en alliages d’aluminium) ne cesse de croître, la pression exercée sur les fonderies pour qu’elles améliorent la qualité de leurs moulages s’intensifie également. Les spécifications techniques de la plupart des applications industrielles, notamment dans les secteurs de la construction, de l’ingénierie, des transports, ainsi que dans les secteurs aérospatial et automobile, ont connu une augmentation rapide ces dernières années. Afin d'éliminer les impuretés de la masse fondue et d'obtenir un métal plus pur et de meilleure qualité, l'une des méthodes de purification les plus courantes et les plus efficaces utilisées par les fonderies est le dégazage rotatif.
On distingue deux grands types d'impuretés présentes dans l'aluminium fondu : l'hydrogène dissous et les inclusions non métalliques solides.
Au fur et à mesure que le métal refroidit, l'hydrogène dissous s'échappe de la solution et forme des pores nuisibles. Cette porosité et ces inclusions solides non métalliques réduisent la résistance et nuisent aux performances finales des pièces moulées en aluminium.
Cette réaction entraîne la formation de couches d'oxyde à la surface du métal en fusion pendant le processus de fusion et le transfert ultérieur du métal en fusion. Les oxydes produits sont piégés dans la majeure partie du métal en fusion, puis transférés vers la pièce moulée finie. D'autres inclusions non métalliques, telles que les carbures, les nitrures ou les borures, peuvent provenir de sources telles que les matériaux des creusets ou d'autres matériaux réfractaires.
Toute inclusion qui se formerait entraînerait des défauts structurels dans la pièce moulée, ce qui nuirait à ses propriétés mécaniques, causerait des difficultés de mise en œuvre et pourrait endommager la machine-outil.
C'est pourquoi, pour obtenir la meilleure qualité possible, il est nécessaire d'éliminer l'hydrogène dissous et les inclusions non métalliques du métal en fusion avant la coulée.
À mesure que la demande mondiale en termes de volume et de qualité des pièces moulées en aluminium augmente, le secteur se mondialise davantage et la concurrence entre les fonderies s'intensifie. Les fonderies doivent mettre en œuvre les procédés les plus efficaces et les plus rentables afin de proposer des pièces moulées à des prix compétitifs.
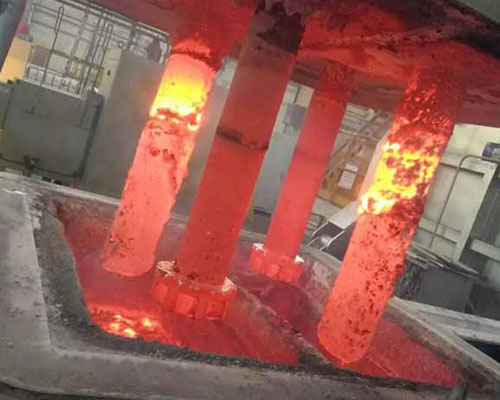
Le dégazage rotatif pour la coulée sert à purifier le métal et repose sur un procédé physique utilisant un flux de gaz inerte. Il est recommandé de dégazer l’aluminium à l’aide d’azote sec ou d’argon. L’hydrogène dissous dans le métal en fusion se diffuse dans les bulles ascendantes du gaz de flux et est transporté vers la surface du métal en fusion. Les oxydes et autres inclusions non métalliques sont principalement éliminés par flottation, car de petites bulles inertes se fixent sur les oxydes et remontent ensuite à la surface du bain. Les principes qui s'appliquent à l'élimination de l'hydrogène s'appliquent également à l'élimination des oxydes.
Le principe de dégazage par rotation est d'augmenter la surface du gaz d'intercalation en contact avec le métal. Une surface plus importante augmente le taux de transfert du métal vers le gaz inerte. Pour un volume de gaz donné, plus la taille des bulles est petite, plus la surface est grande. Par exemple, une bulle d’un diamètre de 1 pouce présente une surface de 6 pouces carrés. Si cette même bulle est divisée en bulles d’un diamètre de 1/16 de pouce, la surface passe à 96 pouces carrés. Les bulles plus petites perturbent moins la surface de la masse fondue, ce qui réduit l’absorption supplémentaire d’hydrogène dans les environnements humides.