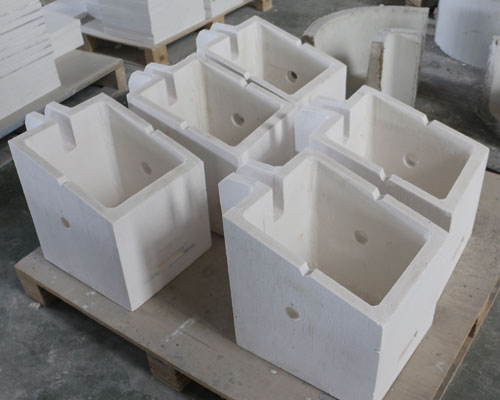
Sabit koşullar altında, döküm-haddeleme sıcaklığı sabit olduğunda, kağıt kutusu sıcaklığı da sabit kalır. Ön kutudaki eriyik sıcaklığının ölçülmesi kolay olduğundan ve eriyik sıcaklığı ön kutu Normal döküm ve haddeleme sırasında bu fark çok küçüktür. Bu, döküm sıcaklığıdır. Döküm ve haddeleme işlemi sırasında, ön kutudaki eriyik sıcaklığını izlemek amacıyla genellikle termokupllar kullanılır; böylece döküm-haddeleme bölgesindeki eriyik sıcaklığı sabit kalır ve döküm-haddeleme işlemi boyunca katılaşma hızı sabit olur.
Döküm-haddeleme sıcaklığının belirlenmesinde, bu sıcaklığın sabit tutulması gerekir. Eriyiğin statik fırından başlık kutusu sıcaklık oluğu ve arıtma cihazı üzerinden lambda ön kutusuna, ardından çapraz kanaldan (dağıtım ve besleme nozulu) üzerinden döküm noktasına ulaşan metal akışının tüm yuvarlama bölgesi süreci boyunca meydana gelen ısı kaybı dikkate alınmalıdır. Özellikle yeni bir döküm ve yuvarlama üretim hattı tasarlanırken, sabit fırının ağzından ön kutuya kadar olan mesafe ve sıcaklık düşüşü göz önünde bulundurulmalı ve metalin ön kutuya akışı sırasında meydana gelen sıcaklık kaybı az olmalıdır. Buna ek olarak, oluk sisteminin ısı yalıtım performansı, iklim koşulları ve atölyenin ortam sıcaklığı da dikkate alınmalıdır.
Hepimizin bildiği gibi, fırındaki eriyik sıcaklığı çok yüksek olduğunda veya yerel aşırı ısınma meydana geldiğinde, bu durum sadece enerji tüketimini artırmakla kalmaz, aynı zamanda kristal tanelerinin irileşmesine de yol açar. Uygulamalar, fırındaki eriyik sıcaklığı çok yüksek olduğunda veya kısmen aşırı ısındığında, sıcaklık normal seviyeye düşürülse bile aşırı sıcaklığın iri taneler üzerindeki etkisinin ortadan kaldırılamayacağını kanıtlamıştır. Bu nedenle, eritme fırını ve bekletme fırınındaki eriyik sıcaklığının kontrol edilmesi, aynı zamanda kafa kutusu sıcaklığını da kontrol eder; bu da döküm-haddeleme sürecini dengelemek ve döküm-haddelenmiş şeritlerin kalitesini artırmak açısından çok önemlidir.
Aşırı yüksek döküm ve haddeleme sıcaklığı da gaz içeriğinin artması ve çatlakların oluşmasının başlıca nedenidir. Aşırı yüksek döküm ve haddeleme sıcaklığı, şeridin düzgün şekillenmemesine yol açar veya şeridin kalitesini düşürür; döküm sıcaklığı çok düşük olursa, eriyik nozul boşluğunda katılaşır. Uygulamalar, döküm-haddeleme sürecinin gerekliliklerini karşılama öncülüğünde, döküm-haddeleme sıcaklığının genellikle 685-710 ℃ aralığında olmasının daha uygun olduğunu kanıtlamıştır. Düşük döküm-haddeleme sıcaklığı, sadece döküm-haddelenmiş şeridin kristal tanelerini inceltmekle kalmaz, aynı zamanda daha yüksek bir döküm hızı elde edilmesini sağlayarak verimliliği artırır.