

Alüminyum alaşımı sıvısı, bir döner gaz giderme cihazı ile arıtılır ve gazdan arındırılır; alüminyum sıvısının gaz içeriğinin ≤0,20 ml/100 gAl olması gerekmektedir. Testler sonucunda, alüminyum alaşımı sıvısının gaz içeriği 0,16 ml/100 gAl olarak ölçülmüştür; bu değer teknik gereklilikleri karşılamakta ve standardı aşmamaktadır; ayrıca gözenekler temel olarak...
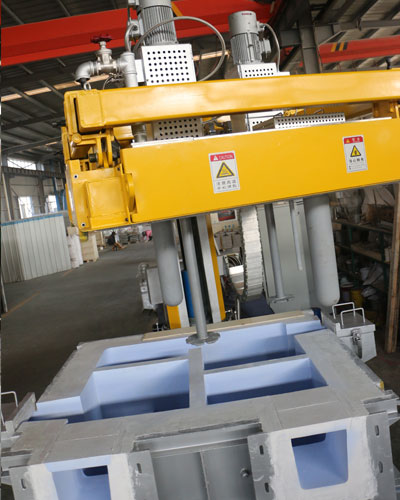
AdTech çevrimiçi gaz giderme ekipmanı Yeni tip, yüksek silikonlu eritme malzemesi üretim teknolojisi kullanılarak üretilmiş, son derece uzun ömürlü bir fırın gövdesine sahiptir. Gaz giderme rotoru, ısıtıcı koruma kılıfı ve termokupl koruma kılıfı, silikon nitrür seramik üretim teknolojisiyle üretilmiştir; bu teknoloji, yüksek katma değerli ve yüksek teknik performans gereksinimlerine sahip alüminyum ürünlerin üretiminde kullanılmaktadır. AdTech tarafından üretilen çevrimiçi döner gaz giderme cihazı, fırın ile döküm makinesi arasına monte edilerek, erimiş alüminyum ve alaşımlarında bulunan ve bunların kalitesini ve mekanik özelliklerini etkileyen hidrojen ve diğer kalıntıları giderir. Cihaz, gaz giderme ve ısıtma olmak üzere iki işleve sahiptir. Gaz giderme verimliliği ortalama 60% seviyesinde sabittir.
Bunların tümü orta göbeğin en yüksek kısmında dağılmış durumdadır; bazıları yüzeyde, bazıları ise çok ince bir tabakanın altında yer almaktadır. Bu gözenekler, kumlama veya mekanik işleme sonrasında ortaya çıkar ve dağılımları düzgün değildir. Bu nedenle, gözeneklerin erimiş alüminyumdan kaynaklanmadığı değerlendirilmektedir. Çökelme gözenekleri gazın çökelmesiyle oluşurken, daldırma gözenekleri ise dıştaki gazın alüminyum alaşımı sıvısına dalmasıyla oluşur.
Analiz sonucunda, bu tür derin gözeneklerin ana nedeninin döküm hızının çok yüksek olması ve kalıbın yetersiz havalandırılması olduğu düşünülmektedir. Erimiş alüminyum döküm hızı türbülanslı akış oluşturacak kadar yüksek olduğunda ve boşluk yeterince havalandırılmadığında, boşluktaki gaz erimiş alüminyumun içine kolayca çekilir ve ardından gaz, doldurma işlemi sırasında sıvı akış tarafından dökümün üst kısmına kolayca itilir ve sonunda bu bölgeyi doldurur. Metal kalıp dökümünün hızlı katılaşma hızı nedeniyle, sürüklenen gazın erimiş metalden yüzeye çıkması ve boşluktan dışarı çıkması zordur; bu da dökümün üst yüzeyinde veya sığ kabuğun altında gözenek kusurlarının oluşmasına neden olur.
İlgili yazılar:
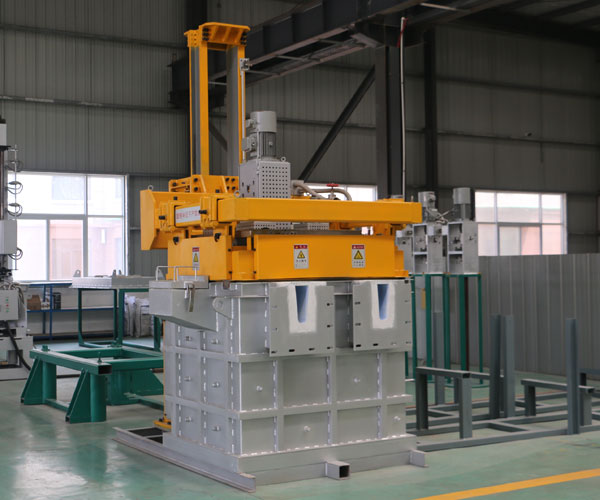 Alüminyum Gaz Giderme Makinesi
 Döner Gaz Giderme Ünitesi
 Gaz Giderme Ekipmanları
 Metal Gaz Giderme Sistemi
 Erimiş Metal Temizliği
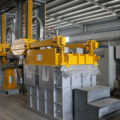 Çevrimiçi Arıtma Ekipmanları
 Döner Gaz Giderme
 Hidrojen Gazının Giderilmesi
 Azotla Alüminyumdan Gaz Giderme
 Çevrimiçi Gaz Giderme Yöntemleri
 Alüminyum Gaz Giderme Yöntemleri
 Erimiş Alüminyum Gaz Giderici